
Corte a Laser de Chapas e Tubos para Peças Industriais
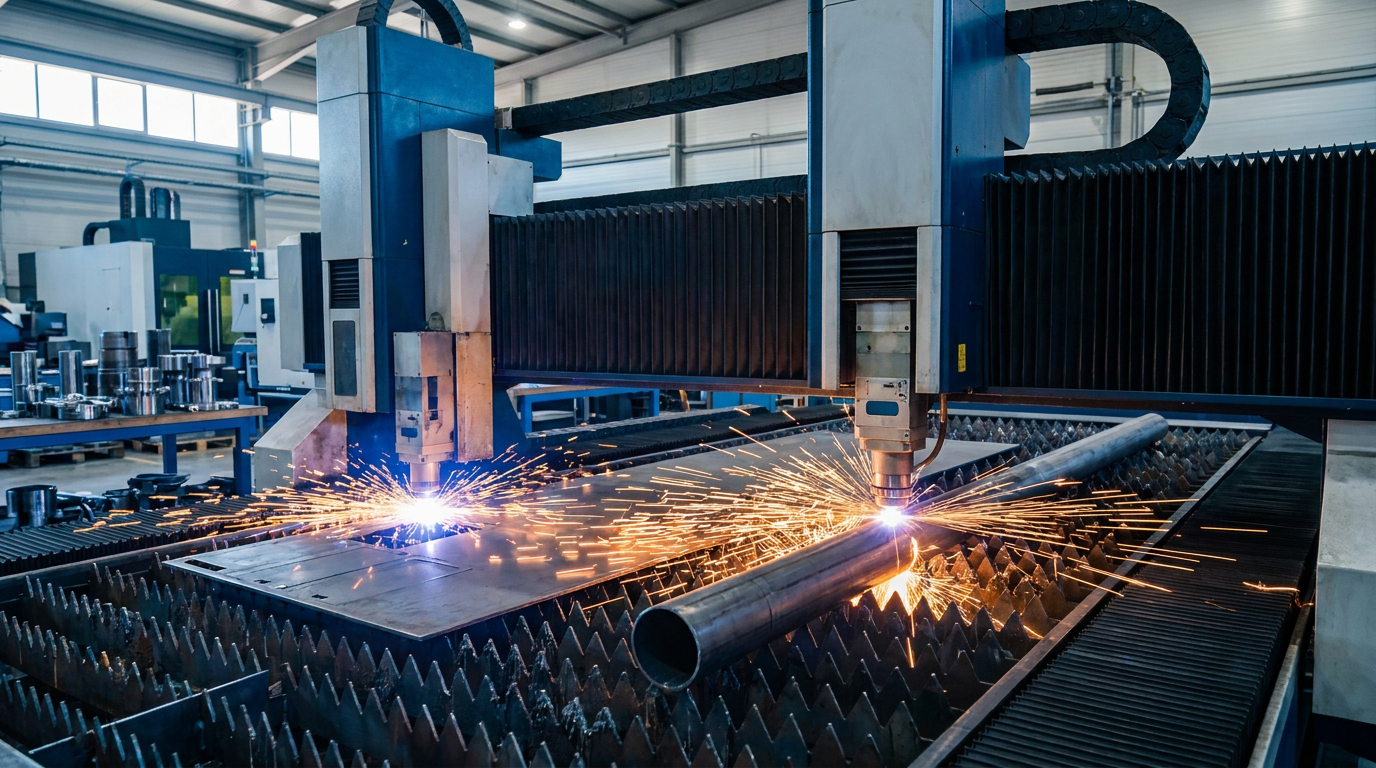
O que é corte a laser de chapas e tubos e quando utilizar
O corte a laser industrial é um processo térmico no qual um feixe de alta energia, direcionado por um sistema CNC, percorre a geometria programada para separar o material. A operação utiliza gás de assistência para remover o material fundido da região de corte e contribuir para a qualidade das bordas. O resultado é a fabricação de componentes com geometrias complexas, repetibilidade entre lotes e menor necessidade de operações mecânicas posteriores, conforme o material, a espessura e os requisitos do projeto.
Na produção sob desenho, arquivos como DXF e DWG orientam a programação do equipamento. Isso permite fabricar desde protótipos até peças seriadas, mantendo a geometria digital como referência. O processo é aplicável ao corte a laser em aço carbono, ao corte a laser em aço inox e ao corte a laser em alumínio, com parâmetros definidos de acordo com liga, espessura, acabamento esperado e uso final do componente.
Diferenças entre corte de chapas e corte de tubos
Embora utilizem o mesmo princípio térmico, o corte a laser de chapas e o corte a laser de tubos atendem a necessidades construtivas diferentes.
| Processo | Características práticas | Exemplos de aplicação |
|---|---|---|
| Corte de chapas planas | Produz contornos externos, furos, rasgos, encaixes e perfis complexos em superfícies bidimensionais | Orelhas de fixação, abas verticais, suportes, flanges, chapas de reforço e coroas dentadas |
| Corte de tubos e perfis | Executa cortes de comprimento, aberturas, recortes, rasgos e encaixes ao longo do perfil | Estruturas tubulares, suportes soldados, passagens para conexões e componentes de conjuntos metálicos |
No corte de chapas, o posicionamento de várias peças sobre uma mesma área — conhecido como plano de corte ou nesting — favorece o aproveitamento da matéria-prima. A distribuição considera dimensões, quantidade, sentido de laminação quando relevante, distância entre peças e limitações geométricas. Esse planejamento ajuda a reduzir retalhos sem comprometer a estabilidade durante o processamento.
Já no corte de tubos, a programação precisa considerar a seção do perfil, as faces de trabalho, a orientação dos furos e a posição angular dos recortes. Encaixes preparados diretamente no tubo podem simplificar a montagem e melhorar o posicionamento antes da soldagem. Em conjuntos soldados, essa integração contribui para reduzir marcações manuais, gabaritos intermediários e ajustes de bancada.
Quando utilizar o corte a laser industrial
O processo é indicado quando o projeto exige:
- fabricação de peças cortadas a laser sob medida;
- repetibilidade geométrica entre unidades e lotes;
- furos, rasgos, contornos ou encaixes com formatos variados;
- aproveitamento racional de chapas e perfis;
- produção de protótipos sem a necessidade inicial de estampos dedicados;
- flexibilidade para alterações de engenharia;
- integração posterior com dobra CNC, usinagem, solda e acabamento;
- fabricação seriada de componentes e conjuntos metálicos.
Na Crocoli, o corte pode ser aplicado, por exemplo, à produção de orelhas de fixação, abas com furos oblongos, perfis dentados, suportes e componentes destinados a conjuntos soldados. A manufatura integrada permite encaminhar essas peças para dobra CNC, usinagem, solda MIG/MAG robotizada, solda TIG manual, rebarbação, jateamento, pintura a pó ou montagem, conforme o escopo técnico.
O que informar no arquivo DXF ou DWG
Uma análise confiável não depende apenas do contorno da peça. O projeto deve apresentar, sempre que aplicável:
- material e especificação da liga;
- espessura da chapa ou parede do tubo;
- dimensões, seção e comprimento do perfil tubular;
- quantidade por item e previsão de lote;
- escala correta, preferencialmente em milímetros;
- contornos fechados, sem linhas duplicadas ou sobrepostas;
- diâmetros de furos, rasgos e recortes;
- tolerâncias críticas e referências dimensionais;
- indicação de roscas, dobras, chanfros ou usinagens posteriores;
- acabamento e condição visual esperados;
- identificação individual de cada código de peça;
- desenho 3D ou PDF complementar para eliminar ambiguidades de montagem.
Ao buscar uma empresa de corte a laser em Caxias do Sul, também é importante informar a aplicação final do componente. Dados sobre soldagem, encaixes, superfícies funcionais e montagem permitem avaliar o projeto como um conjunto, e não somente como uma geometria isolada. A Crocoli recebe projetos em DXF/DWG para análise técnica por meio da página crocoli.com.br/contato.
Materiais, parâmetros e processos integrados ao corte a laser
A definição do material é apenas uma das variáveis do corte a laser industrial. Para fabricar componentes com precisão e repetibilidade, também devem ser avaliados espessura da matéria-prima, geometria do contorno, dimensões dos furos e rasgos, tolerâncias funcionais, qualidade da borda e operações posteriores. Essa análise evita que uma peça seja otimizada para o corte, mas inadequada para dobra, soldagem, usinagem ou montagem.
Corte de aço carbono, aço inox e alumínio
Cada material responde de maneira diferente à energia térmica e exige parâmetros compatíveis com sua composição e espessura.
| Material | Características no corte | Pontos de atenção | Aplicações comuns |
|---|---|---|---|
| Aço carbono | Boa produtividade e ampla aplicação estrutural | Oxidação da borda, escória, planicidade e preparação para pintura ou solda | Orelhas de fixação, abas, suportes e componentes de implementos |
| Aço inox | Indicado quando resistência à corrosão e acabamento são relevantes | Preservação da superfície, coloração térmica e contaminação durante o acabamento | Peças para condução de fluidos, refrigeração e conjuntos técnicos |
| Alumínio | Baixo peso e boa relação entre resistência e massa | Reflexividade, dissipação térmica, rebarbas e risco de deformação em geometrias delgadas | Painéis, suportes leves, carenagens e componentes de montagem |
No corte a laser em aço carbono, a seleção dos parâmetros deve considerar a condição da chapa e o processo posterior. Bordas destinadas à pintura eletrostática a pó podem demandar remoção de carepas, óxidos ou resíduos. Em componentes que serão soldados, a preparação deve favorecer estabilidade dimensional e qualidade da junta.
O corte a laser em aço inox requer atenção à qualidade visual e à proteção contra contaminação superficial. Já o corte a laser em alumínio precisa controlar o aporte térmico, especialmente em contornos estreitos, detalhes próximos e peças com baixa rigidez.
Espessura, furos, rasgos e qualidade da borda
A espessura influencia velocidade, largura do corte, acabamento da borda e viabilidade de detalhes pequenos. Furos com diâmetro reduzido em relação à espessura, rasgos estreitos, cantos agudos e perfurações muito próximas entre si devem ser analisados antes da fabricação. Dependendo da tolerância solicitada, esses recursos podem ser pré-cortados a laser e finalizados por furação, fresamento, mandrilamento ou rosqueamento.
A zona afetada pelo calor tende a ser localizada, mas precisa ser considerada em peças sujeitas a dobra, solda, ajuste mecânico ou requisitos de superfície. Rebarbas e marcas de entrada também podem exigir acabamento. Por isso, o desenho em DXF ou DWG deve informar cotas críticas, tolerâncias, roscas, raios, faces de referência e posição dos cordões de solda.
No corte a laser de tubos, a avaliação inclui diâmetro ou seção do perfil, espessura da parede, posição dos recortes e comportamento durante a montagem. Furos, encaixes e entalhes podem ser preparados para facilitar o posicionamento de estruturas e conjuntos soldados.
Integração com dobra, solda e usinagem CNC
A fabricação de peças cortadas a laser sob medida torna-se mais eficiente quando o projeto é planejado como uma sequência integrada:
- Corte a laser de chapas ou tubos, com aproveitamento de material e identificação das peças;
- Dobra CNC, usando prensa dobradeira e ferramental dedicado para controlar ângulos, raios e sequência de conformação;
- Solda robotizada MIG/MAG, indicada para conjuntos seriados com repetibilidade, ou solda manual TIG, aplicada conforme material, geometria e exigência da junta;
- Usinagem CNC, incluindo torneamento, fresamento, furação e rosqueamento de regiões funcionais;
- Rebarbação, jateamento e tratamentos de superfície, conforme o uso da peça;
- Pintura eletrostática a pó e montagem de conjuntos, quando previstas no escopo.
Na Crocoli, essa integração pode ser aplicada a orelhas de fixação, abas verticais com furos e rasgos, alojamentos centrais de rolamento, olhais superiores usinados e coroas dentadas. Um conjunto pode combinar chapas cortadas e dobradas, buchas roscadas ou pinos usinados e uniões soldadas, reduzindo interfaces entre fornecedores.
Ao escolher uma empresa de corte a laser em Caxias do Sul, é importante avaliar não apenas o corte isolado, mas a capacidade de interpretar o projeto e integrar fabricação, acabamento e montagem. A Crocoli analisa arquivos DXF/DWG para definir uma rota produtiva compatível com a função de cada componente.
Peças cortadas a laser e aplicações nos principais setores industriais
O corte a laser de chapas e o corte a laser de tubos permitem fabricar componentes com geometrias adaptadas à montagem, à soldagem e à integração com peças usinadas. Na Crocoli, o processo faz parte de uma manufatura integrada que pode incluir dobra CNC, usinagem, solda MIG/MAG robotizada, solda TIG, acabamento e montagem de conjuntos.
Essa combinação viabiliza a produção de peças cortadas a laser sob medida, desde suportes estruturais até componentes para articulações e linhas de fluidos. O fluxo produtivo pode partir de arquivos DXF ou DWG e avançar para operações complementares conforme os requisitos dimensionais e funcionais do projeto.
Componentes estruturais, suportes e pontos de fixação
As orelhas de fixação são exemplos de componentes obtidos a partir de chapas recortadas e posteriormente soldados em estruturas, cilindros hidráulicos ou máquinas. Sua função é criar pontos de acoplamento para pinos, eixos e braços mecânicos. Dependendo da aplicação, podem exigir furação, usinagem do alojamento ou soldagem controlada ao conjunto.
As abas verticais de fixação também podem ser produzidas por corte a laser, incluindo furos passantes e rasgos oblongos. Esses rasgos facilitam a regulagem de alinhamento e o travamento por parafusos, sendo úteis em:
- estruturas de implementos agrícolas;
- suportes para equipamentos de mineração;
- conjuntos metálicos para construção civil;
- chassis e implementos rodoviários;
- bases de máquinas e equipamentos industriais.
O corte a laser em aço carbono é recorrente nesses componentes devido às demandas de resistência estrutural e soldabilidade. Conforme o ambiente de operação, também podem ser especificados o corte a laser em aço inox ou o corte a laser em alumínio.
Peças para fluidos, tubulações e refrigeração
Terminais espigão e niples sextavados para solda integram linhas hidráulicas, pneumáticas e de condução de fluidos. Nesses itens, a fabricação pode combinar corte de matéria-prima, torneamento CNC, geração de roscas e preparação da base para soldagem. Os niples podem receber rosca macho, como BSP ou NPT, conforme o desenho técnico do cliente.
Os grampos U, ou U-Bolts, são aplicados tanto na fixação de eixos e feixes de mola quanto em sistemas de lubrificação, serpentinas de trocadores de calor e linhas nas quais o percurso do fluido precisa mudar de direção. Em projetos de refrigeração industrial, gás e energia, o corte a laser de tubos pode ser integrado à preparação de conexões, suportes e subconjuntos tubulares.
Corte e usinagem na fabricação de componentes de precisão
Algumas peças exigem a associação entre corte a laser industrial e usinagem CNC para alcançar superfícies funcionais, roscas, assentos e tolerâncias de montagem. É o caso das buchas roscadas e dos alojamentos centrais de rolamento.
| Componente | Processos integrados possíveis | Aplicação típica |
|---|---|---|
| Bucha roscada | Corte, torneamento, furação e rosqueamento | Pontos de rosca em chapas, tubos e estruturas |
| Alojamento de rolamento | Corte do perfil, usinagem do assento e furos roscados | Cubos, eixos e sistemas rotativos |
| Olhal superior usinado | Corte, usinagem, chanfro e soldagem | Cilindros hidráulicos e braços de elevação |
| Pino de fixação com cabeça | Torneamento, furação e acabamento | Travamento de hastes e articulações |
| Coroa dentada | Corte de perfil e usinagem complementar | Mecanismos e peças especiais de precisão |
Os olhais superiores usinados e os pinos de fixação são empregados em articulações sujeitas a esforços mecânicos, comuns nos setores agrícola, rodoviário, de mineração e construção. Nesses conjuntos, o alinhamento entre furos, pinos e buchas é determinante para a montagem e o funcionamento do equipamento.
Já as coroas dentadas demonstram a capacidade de produzir perfis especiais, com contornos que podem ser cortados a laser e posteriormente usinados quando o projeto exigir ajustes dimensionais ou superfícies funcionais.
Aplicações por setor industrial
Como empresa de corte a laser em Caxias do Sul, a Crocoli atende projetos da Serra Gaúcha e de diferentes mercados industriais:
- Implementos agrícolas: orelhas, pinos, olhais, suportes e componentes de articulação;
- Mineração: peças estruturais, alojamentos e conjuntos soldados;
- Construção civil: chapas de ligação, abas reguláveis e suportes;
- Gás e energia: niples, terminais e componentes para linhas de fluidos;
- Setor rodoviário: grampos U, fixações de suspensão e peças para chassis;
- Refrigeração industrial: suportes, serpentinas, conexões e componentes em aço inox ou alumínio.
Como reduzir custos ao terceirizar corte, dobra, solda e usinagem
O custo de peças metálicas não depende apenas do tempo de máquina. Em um orçamento de corte a laser de chapas ou corte a laser de tubos, entram fatores relacionados ao material, à geometria, à preparação do equipamento e às operações posteriores. Por isso, enviar arquivos técnicos completos e avaliar o conjunto do processo costuma gerar resultados melhores do que cotar cada etapa isoladamente.
Fatores que influenciam o orçamento
Os principais elementos considerados em um projeto de corte a laser industrial incluem:
| Fator | Impacto no processo |
|---|---|
| Tipo e espessura do material | Influenciam parâmetros de corte, velocidade, consumo de insumos e disponibilidade da matéria-prima |
| Comprimento total de corte | Quanto maior o percurso executado pelo laser, maior o tempo de processamento |
| Número de perfurações | Cada início de corte exige uma perfuração, o que interfere no ciclo produtivo |
| Complexidade do nesting | O aproveitamento da chapa depende da distribuição das peças e do espaçamento necessário entre geometrias |
| Tolerâncias dimensionais | Requisitos mais restritivos podem exigir controles adicionais ou operações de usinagem CNC |
| Quantidade do lote | Afeta a diluição dos custos de programação, preparação e troca de ferramentas |
| Operações complementares | Dobra, soldagem, usinagem, rebarbação, jateamento, pintura e montagem ampliam o escopo de fabricação |
Esses critérios devem ser analisados conforme o material. Projetos de corte a laser em aço carbono, corte a laser em aço inox e corte a laser em alumínio apresentam comportamentos produtivos distintos. Especificar corretamente a liga, a espessura e o acabamento esperado evita substituições inadequadas e revisões durante a fabricação.
Otimização do projeto antes da produção
A revisão técnica do DXF ou DWG permite identificar oportunidades de redução de custo ainda na fase de engenharia. Entre elas estão a padronização de espessuras, a redução de perfurações desnecessárias, a adequação de raios de dobra e a compatibilização de furos, rasgos e encaixes.
Também é importante evitar tolerâncias mais rigorosas do que a aplicação exige. Uma peça que será soldada pode admitir critérios diferentes de um pino guia, uma bucha roscada ou um alojamento central de rolamento, componentes que podem demandar torneamento, fresamento, furação ou rosqueamento após o corte.
Para peças cortadas a laser sob medida, a prototipagem ajuda a validar:
- encaixes entre chapas, tubos e componentes usinados;
- posição de furos e rasgos para montagem;
- sequência de dobra e acesso das ferramentas;
- deformações associadas à soldagem;
- necessidade real de acabamento ou usinagem posterior;
- repetibilidade antes da liberação do lote seriado.
Vantagens da manufatura integrada
Contratar separadamente o corte, a dobra, a solda e a usinagem pode aumentar movimentações, controles logísticos e riscos de incompatibilidade entre processos. Quando o corte é realizado sem considerar o raio de dobra, a preparação da junta soldada ou o sobremetal de usinagem, cresce a possibilidade de retrabalho e descarte.
Na manufatura integrada da Crocoli, o fluxo pode reunir corte a laser de chapas e tubos, dobra CNC, solda robotizada MIG/MAG, solda manual TIG, usinagem CNC, acabamento e montagem. Essa abordagem favorece a fabricação de conjuntos como orelhas de fixação soldadas, olhais superiores usinados, abas verticais com rasgos de regulagem, niples sextavados para solda e estruturas com buchas ou pinos de fixação.
A integração reduz transferências entre fornecedores e concentra a responsabilidade técnica sobre interfaces dimensionais, encaixes e sequência produtiva. Também facilita a rastreabilidade interna das revisões do desenho e a inspeção ao longo das etapas.
Consolidação de lotes e informações para cotação
Agrupar peças com o mesmo material e espessura pode melhorar o nesting e diluir preparações de máquina. A consolidação deve, porém, respeitar a demanda real, a frequência de consumo e eventuais revisões de engenharia.
Para uma análise consistente, envie:
- arquivos DXF ou DWG atualizados;
- desenho com cotas, tolerâncias e indicação de roscas;
- material, liga e espessura;
- quantidade por item;
- requisitos de dobra, solda e usinagem;
- acabamento e condições de montagem;
- identificação clara da revisão do projeto.
Quem procura uma empresa de corte a laser em Caxias do Sul pode solicitar um orçamento técnico à Crocoli. Envie o projeto em DXF/DWG pela página crocoli.com.br/contato para avaliação do processo integrado.
FAQ sobre corte a laser de chapas e tubos
Quais materiais podem ser cortados a laser?
O processo é indicado para diferentes metais, desde que os parâmetros sejam ajustados à liga, à espessura e à geometria do projeto. A Crocoli trabalha com:
- Corte a laser em aço carbono: aplicado em suportes, abas de fixação, componentes estruturais e peças soldadas;
- Corte a laser em aço inox: adequado para componentes sujeitos à corrosão, contato com fluidos ou requisitos de acabamento;
- Corte a laser em alumínio: utilizado quando baixo peso e resistência à corrosão são relevantes.
A viabilidade técnica depende também da qualidade superficial da matéria-prima, das tolerâncias dimensionais e das operações previstas depois do corte.
Qual é a diferença entre corte a laser de chapas e corte de tubos?
No corte a laser de chapas, os contornos, furos e rasgos são produzidos sobre uma superfície plana. Depois, a peça pode seguir para dobra CNC, usinagem, soldagem ou pintura.
O corte a laser de tubos considera o perfil tridimensional da matéria-prima. Ele permite criar recortes, encaixes, furos e geometrias ao longo do tubo, facilitando o posicionamento durante a montagem e a soldagem.
| Processo | Aplicações frequentes |
|---|---|
| Corte de chapas | Abas, suportes, flanges, reforços e componentes dobrados |
| Corte de tubos | Estruturas tubulares, encaixes, conjuntos soldados e passagens para fixadores |
O corte a laser deixa rebarba?
O corte a laser industrial normalmente produz bordas regulares e reduz a necessidade de acabamento quando os parâmetros estão corretamente definidos. Entretanto, material, espessura, gás de assistência, velocidade e condição da superfície podem influenciar a formação de rebarba.
Quando o projeto exige melhor preparação para pintura, soldagem ou montagem, a Crocoli pode integrar operações de rebarbação e jateamento ao fluxo produtivo.
É possível cortar furos, rasgos e contornos complexos?
Sim. O processo permite fabricar furos passantes, rasgos oblongos, perfis dentados, recortes internos e contornos personalizados. Entre os exemplos estão abas verticais de fixação com rasgo para regulagem, orelhas de fixação e coroas dentadas.
A relação entre o diâmetro do furo e a espessura do material precisa ser avaliada. Geometrias muito pequenas ou tolerâncias rigorosas podem exigir furação ou fresamento CNC posterior.
Quando a peça precisa de usinagem após o corte?
A usinagem é recomendada quando a peça possui requisitos que o corte não deve assumir sozinho, como:
- Roscas internas ou externas;
- Assentos para rolamentos e buchas;
- Furos com tolerância dimensional ou de posição restrita;
- Faces planas ou superfícies de referência;
- Chanfros e ajustes para pinos, eixos ou articulações.
Alojamentos centrais de rolamento, buchas roscadas e olhais superiores usinados são exemplos de componentes que podem combinar peças cortadas a laser sob medida com torneamento, fresamento, furação ou rosqueamento.
Como preparar um arquivo DXF ou DWG?
O arquivo deve apresentar geometria limpa, em escala correta e sem linhas duplicadas. Para facilitar a análise:
- Separe contornos internos e externos;
- Remova cotas, hachuras e elementos que não devem ser cortados;
- Feche os perfis e elimine sobreposições;
- Informe material, espessura, quantidade e tolerâncias;
- Identifique linhas de dobra, roscas e operações de usinagem;
- Anexe desenho técnico ou modelo complementar quando necessário.
O processo atende pequenas e grandes quantidades?
Sim. O corte a laser pode atender protótipos, lotes menores e produção seriada. Nas pequenas quantidades, favorece validações sem ferramental específico de corte. Em volumes maiores, a repetibilidade e a integração com dobra CNC, solda robotizada, usinagem e acabamento contribuem para padronizar a fabricação.
Como solicitar orçamento de corte a laser?
Para cotação, envie os arquivos DXF/DWG, material, espessura, quantidade e requisitos de acabamento. Caso o item faça parte de um conjunto, inclua informações sobre dobra, solda, usinagem, pintura e montagem.
Se você procura uma empresa de corte a laser em Caxias do Sul para terceirizar peças ou conjuntos metálicos, envie seu projeto em DXF/DWG pela página crocoli.com.br/contato e solicite uma avaliação técnica da Crocoli.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp