
Dobra CNC de Chapas: Como Projetar Peças com Precisão
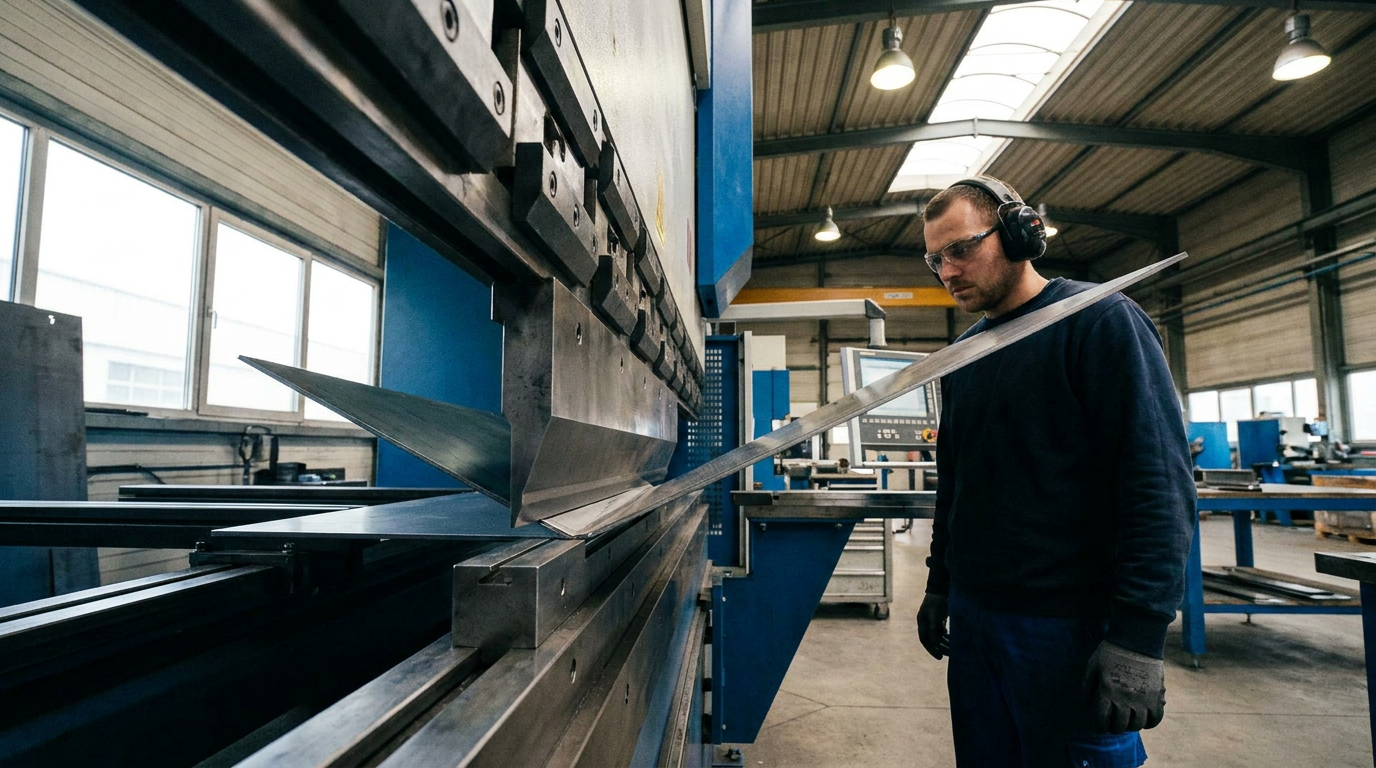
O que é dobra CNC de chapas e quando utilizar o processo
A dobra CNC de chapas é um processo de conformação mecânica utilizado para transformar chapas planas em peças com ângulos, abas, canais e geometrias tridimensionais. A operação é executada em uma prensa dobradeira CNC, que controla o deslocamento do conjunto de dobra e o posicionamento da chapa conforme os parâmetros definidos no programa de fabricação.
Na prática, o processo permite fabricar desde suportes simples até componentes estruturais com várias dobras, mantendo repetibilidade entre lotes. É indicado para aço carbono, aço inox e alumínio, desde que espessura, sentido de laminação, propriedades do material e geometria da peça sejam considerados no projeto.
Na Crocoli, o serviço de dobra de chapas pode ser integrado ao corte a laser, à usinagem CNC, à soldagem, ao acabamento e à montagem de conjuntos. Essa combinação reduz movimentações entre fornecedores e facilita a fabricação seriada de peças metálicas sob desenho.
Como funciona uma prensa dobradeira CNC
A conformação ocorre pela aplicação de força sobre a chapa posicionada entre duas ferramentas principais:
- Punção: ferramenta superior que desce contra a chapa e define parte da geometria da dobra.
- Matriz: ferramenta inferior que apoia o material. Sua abertura influencia a força necessária, o raio interno e o comportamento da chapa durante a conformação.
- Batente traseiro: sistema controlado por CNC que posiciona a chapa na profundidade programada, determinando onde cada dobra será executada.
- Comando CNC: gerencia curso, posição, sequência de operações e correções necessárias para obter o ângulo especificado.
Em peças com múltiplas dobras, a ordem das operações é decisiva. Uma sequência inadequada pode gerar colisões entre a peça e o ferramental, impedir o posicionamento no batente ou dificultar a execução das últimas abas. Por isso, a dobra de chapa sob medida deve ser planejada considerando não apenas o desenho final, mas também a viabilidade de fabricação.
O retorno elástico do material após a retirada da carga também precisa ser compensado. A programação e a seleção correta do ferramental ajudam a controlar o raio de dobra de chapa, o ângulo final e a tolerância em chapa dobrada compatível com a função do componente.
Quando dobrar é melhor do que usinar ou soldar
A conformação é especialmente vantajosa quando uma peça pode ser produzida a partir de uma única chapa recortada e dobrada. Em muitos projetos, isso evita usinar um bloco maciço ou soldar diversas partes menores.
| Alternativa de fabricação | Situação típica | Possível vantagem da dobra CNC |
|---|---|---|
| Usinagem de peça maciça | Geometria obtida pela remoção de grande volume de material | Menor desperdício e menos tempo de máquina |
| Montagem de chapas soldadas | Peça formada por várias abas e reforços separados | Redução de emendas, soldas e pontos de inspeção |
| Dobra manual | Protótipos simples ou baixa exigência dimensional | Maior repetibilidade e produtividade em série |
| Dobra CNC | Peças com ângulos e dimensões programáveis | Padronização entre unidades e lotes |
O uso combinado de corte a laser e dobra CNC permite que contornos, furos, rasgos e referências de montagem sejam produzidos antes da conformação. É uma solução recorrente para:
- suportes de máquinas e implementos;
- abas verticais de fixação com furos passantes ou oblongos;
- orelhas de fixação incorporadas a estruturas;
- reforços, perfis, canais e travessas;
- carenagens e proteções industriais;
- bases para conjuntos soldados;
- componentes estruturais de equipamentos agrícolas, rodoviários, de mineração e refrigeração industrial.
Por exemplo, uma aba vertical de fixação pode receber corte a laser para formar os furos e o rasgo de regulagem, seguido pela dobra programada para posicioná-la no ângulo de montagem. Já suportes e reforços podem ser conformados em uma única peça, diminuindo a quantidade de componentes soldados e o risco de desalinhamento.
Ao selecionar um fabricante de peças dobradas, é importante verificar se a empresa consegue analisar arquivos DXF ou DWG, definir ferramental e sequência de dobras e integrar operações posteriores. A Crocoli realiza engenharia de aplicação, prototipagem e produção seriada, com possibilidade de agregar usinagem CNC, solda MIG/MAG robotizada, solda TIG, rebarbação, jateamento, pintura a pó e montagem de conjuntos.
Materiais, raios, tolerâncias e integração com outros processos
O desempenho da dobra CNC de chapas depende da combinação entre material, espessura, geometria, orientação da laminação e ferramental. Esses fatores devem ser avaliados ainda no projeto, pois influenciam o raio interno, o desenvolvimento do blank, o retorno elástico e a repetibilidade dimensional da peça.
Comportamento dos materiais durante a dobra
| Material | Comportamento na conformação | Cuidados de projeto |
|---|---|---|
| Aço carbono | Apresenta boa conformabilidade em ligas e condições adequadas, com retorno elástico geralmente mais previsível | Compatibilizar espessura, resistência mecânica, abertura da matriz e raio interno |
| Aço inox | Tende a exigir maior força e apresenta retorno elástico mais elevado | Prever compensação angular, raio adequado e proteção da superfície contra marcas |
| Alumínio | Tem baixa densidade e boa conformabilidade em determinadas ligas, mas algumas têm maior risco de trincas | Verificar liga, têmpera, direção de laminação e raio mínimo recomendado |
A espessura nominal não é o único parâmetro relevante. A resistência do material e as variações do lote também interferem na força necessária e na tolerância em chapa dobrada. No aço inox e no alumínio, em especial, utilizar apenas parâmetros de aço carbono pode resultar em ângulos incorretos, fissuras ou deformações.
Sempre que possível, a linha de dobra deve ser posicionada transversalmente ao sentido de laminação. Dobrar paralelamente às fibras pode aumentar a possibilidade de trincas, principalmente em materiais menos dúcteis ou quando o projeto especifica um raio reduzido.
Raio interno, retorno elástico e fator K
O raio de dobra de chapa deve ser definido conforme o material, a espessura, a geometria e o processo empregado. Raios excessivamente pequenos concentram tensões e podem comprometer a superfície externa da dobra. Raios maiores reduzem esse risco, mas alteram dimensões, abas e encaixes.
Após a retirada da força da prensa dobradeira CNC, o material recupera parcialmente sua forma original. Esse retorno elástico precisa ser compensado por sobre-dobra, seleção de ferramental e ajuste dos parâmetros do equipamento.
O fator K representa a posição aproximada da linha neutra dentro da espessura da chapa. Ele é utilizado no cálculo do bend allowance e do desenvolvimento plano. Não existe um fator K universal: seu valor varia conforme material, espessura, raio, abertura da matriz e método de dobra. Por isso, em uma dobra de chapa sob medida, o desenho aberto deve ser validado de acordo com as condições reais de fabricação.
Furos, rasgos, abas e escolha do ferramental
Furos e rasgos muito próximos à linha de dobra podem ovalizar, abrir ou deslocar durante a conformação. A distância mínima deve considerar espessura, raio interno, abertura da matriz e dimensão do recurso. Quando a geometria não permite afastamento suficiente, algumas alternativas são:
- executar determinados furos após a dobra;
- prever alívio de dobra;
- ajustar o desenvolvimento da peça;
- utilizar furação, rosqueamento ou usinagem CNC em uma etapa posterior;
- validar a solução por prototipagem antes da produção seriada.
A escolha de punção e matriz também considera ângulo, raio, comprimento das abas, interferências e tonelagem requerida. Abas curtas, perfis fechados e dobras próximas podem exigir ferramental dedicado. Essa análise evita colisões e ajuda a manter a repetibilidade do serviço de dobra de chapas.
Integração do projeto à fabricação
Na Crocoli, a engenharia de aplicação analisa arquivos DXF/DWG para verificar contornos, linhas de dobra, raios, furos e sequência operacional. A integração entre corte a laser e dobra CNC permite preparar blanks de aço carbono, inox e alumínio com geometrias compatíveis com a conformação.
Conforme o projeto, o fluxo produtivo pode incluir:
- corte a laser de chapas ou tubos;
- dobra em prensa dobradeira CNC;
- torneamento, fresamento, furação e rosqueamento;
- solda robotizada MIG/MAG ou solda manual TIG;
- rebarbação e jateamento;
- pintura eletrostática a pó ou tratamentos de superfície;
- montagem de peças e conjuntos.
Essa estrutura atende desde abas verticais de fixação com furos e rasgos até orelhas de fixação, buchas roscadas, alojamentos de rolamento e conjuntos soldados. Como fabricante de peças dobradas, a Crocoli centraliza processos para reduzir incompatibilidades entre corte, conformação, usinagem, soldagem e acabamento. Para avaliação técnica, envie o projeto em DXF/DWG pela página crocoli.com.br/contato.
Peças dobradas, usinadas e soldadas: exemplos de aplicação industrial
Uma peça metálica raramente depende de apenas uma operação. Em conjuntos industriais, a dobra CNC de chapas costuma ser integrada ao corte, à usinagem, à soldagem e ao acabamento para transformar componentes individuais em estruturas prontas para montagem. Essa combinação reduz interfaces entre fornecedores e facilita o controle dimensional do conjunto.
Na Crocoli, o fluxo pode envolver corte a laser e dobra CNC, usinagem de pontos funcionais, solda MIG/MAG robotizada ou TIG manual, rebarbação, jateamento, pintura eletrostática a pó e montagem. A definição da sequência considera aspectos como acesso da ferramenta, posição dos cordões de solda, deformações térmicas e tolerância em chapa dobrada.
Abas verticais e orelhas de fixação
As abas verticais de fixação são exemplos diretos de aplicação da dobra de chapa sob medida. Elas podem apresentar furos passantes e rasgos oblongos destinados à regulagem, ao alinhamento e ao travamento por parafusos. Em muitos projetos, o perfil externo, os furos e os rasgos são produzidos por corte a laser antes da conformação em prensa dobradeira CNC.
Essas peças são utilizadas em:
- suportes de implementos agrícolas e rodoviários;
- bases de equipamentos para mineração;
- estruturas auxiliares da construção civil;
- carenagens, chassis e subconjuntos metálicos;
- sistemas de refrigeração industrial.
O posicionamento do rasgo em relação à linha de dobra precisa considerar o raio de dobra de chapa e a possível distorção da região conformada. Quando o componente será soldado, também é necessário prever folgas e referências que ajudem a manter o esquadro durante a montagem.
As orelhas de fixação, por sua vez, são soldadas em estruturas, cilindros hidráulicos ou máquinas para criar pontos de acoplamento. Podem ser combinadas com chapas dobradas para formar suportes, braços mecânicos e bases articuladas. Conforme a geometria e o volume, a soldagem pode ser realizada por processo MIG/MAG robotizado ou TIG manual.
Olhais e buchas para articulação e montagem
Os olhais superiores usinados são anéis maciços preparados para receber eixos, pinos ou buchas de articulação. Em conjuntos de cilindros hidráulicos, braços de elevação e mecanismos móveis, sua fabricação pode exigir torneamento, fresamento, furação e chanfros, seguidos da soldagem em uma estrutura dobrada.
Já as buchas roscadas criam pontos de rosca resistentes em chapas ou tubos. Elas podem ser inseridas ou soldadas em suportes, perfis e carcaças, evitando que a própria espessura da chapa limite o comprimento útil da rosca. A tabela resume algumas integrações recorrentes:
| Componente | Processos integrados | Aplicações industriais |
|---|---|---|
| Aba vertical de fixação | Corte a laser, dobra CNC, furação e acabamento | Suportes reguláveis, chassis e estruturas |
| Orelha de fixação | Corte, usinagem e soldagem | Cilindros, máquinas e braços articulados |
| Olhal superior usinado | Torneamento, fresamento e soldagem | Articulações e sistemas de elevação |
| Bucha roscada | Usinagem, inserção ou solda | Chapas, tubos, carcaças e bases de montagem |
Conexões para fluidos e elementos de fixação
Em linhas hidráulicas e sistemas de condução de fluidos, a Crocoli fabrica terminais espigão para montagem de mangueiras e niples sextavados para solda. O niple possui base preparada para união soldada e parte superior com rosca macho, normalmente definida pelo projeto, como BSP ou NPT. Esses componentes podem integrar conjuntos destinados aos setores agrícola, de mineração, gás e energia e refrigeração industrial.
Outro exemplo é o grampo U (U-Bolt), empregado na fixação de eixos, feixes de mola, serpentinas e tubulações. Em implementos rodoviários, auxilia na montagem de sistemas mecânicos; em refrigeração e energia, pode sustentar tubos e serpentinas; e, em equipamentos industriais, atende pontos de fixação sujeitos a esforços e vibrações.
Ao contratar um fabricante de peças dobradas com capacidade de manufatura integrada, o projeto pode reunir o serviço de dobra de chapas, a produção dos componentes usinados e a soldagem do conjunto. A Crocoli analisa arquivos DXF/DWG para avaliar geometrias, interfaces e sequência de fabricação. Para solicitar um orçamento técnico, envie o projeto pela página crocoli.com.br/contato.
Custos e terceirização: como tornar a fabricação mais eficiente
O custo da dobra CNC de chapas depende da combinação entre matéria-prima, geometria, preparação de máquina e operações complementares. Por isso, avaliar apenas o número de peças ou o peso do material pode levar a comparações imprecisas. Um orçamento técnico de dobra de chapa sob medida deve considerar todo o roteiro de fabricação, desde o aproveitamento da chapa até a entrega do conjunto acabado.
Principais fatores que influenciam o custo
| Fator | Impacto na fabricação |
|---|---|
| Material e espessura | Aço carbono, aço inox e alumínio apresentam comportamentos distintos na conformação. A espessura interfere na força exigida da prensa dobradeira CNC, na abertura da matriz e no retorno elástico. |
| Número de dobras | Cada dobra acrescenta etapas de posicionamento, medição e processamento. Peças com várias abas exigem maior controle de sequência. |
| Comprimento dobrado | Dobras longas demandam capacidade compatível da máquina e atenção à distribuição da força ao longo da peça. |
| Complexidade da sequência | Abas próximas, geometrias fechadas e interferências podem exigir reposicionamentos ou uma sequência específica para evitar colisões. |
| Ferramental dedicado | Perfis especiais, pequenos raios ou geometrias não atendidas por ferramentas convencionais podem demandar punções e matrizes específicos. |
| Raios e tolerâncias | Um raio de dobra de chapa restritivo e uma tolerância em chapa dobrada mais rigorosa elevam a necessidade de controle, testes e inspeções. |
| Volume do lote | Lotes maiores diluem preparação, programação e ajustes. Lotes pequenos podem ser viáveis, mas exigem análise da relação entre setup e quantidade. |
| Aproveitamento da chapa | O nesting das peças influencia o consumo de matéria-prima e a geração de retalhos. |
| Processos adicionais | Soldagem, usinagem CNC, rebarbação, jateamento, pintura a pó e tratamentos de superfície ampliam o roteiro produtivo. |
No serviço de dobra de chapas, também é importante avaliar se os requisitos especificados são realmente funcionais. Tolerâncias excessivamente restritas em dimensões não críticas podem aumentar o número de verificações e ajustes sem gerar ganho para a montagem. Da mesma forma, raios incompatíveis com o material ou com a espessura podem exigir ferramental dedicado e validações adicionais.
Ganhos com a terceirização integrada
Contratar separadamente corte, dobra, usinagem, soldagem e pintura pode criar movimentações desnecessárias entre fornecedores. Além do transporte, cada transferência envolve conferência, espera, documentação e risco de divergência entre versões do projeto.
A manufatura integrada concentra corte a laser e dobra CNC, usinagem, solda robotizada MIG/MAG, solda manual TIG, acabamento e montagem de conjuntos em um fluxo coordenado. Essa abordagem pode contribuir para:
- reduzir deslocamentos e filas entre operações;
- evitar incompatibilidades entre peças cortadas, dobradas e usinadas;
- identificar interferências antes da produção seriada;
- diminuir retrabalhos em conjuntos soldados;
- melhorar a rastreabilidade das revisões de desenho;
- equilibrar lotes e capacidade produtiva;
- reduzir gargalos de abastecimento e montagem.
Na Crocoli, por exemplo, uma aba vertical de fixação pode receber corte a laser, dobra, furação ou usinagem de rasgos e acabamento no mesmo fluxo industrial. Em conjuntos mais complexos, orelhas de fixação, buchas roscadas, pinos de fixação com cabeça e alojamentos de rolamento podem ser fabricados, soldados e montados conforme o projeto. Para o comprador, trabalhar com um único fabricante de peças dobradas e conjuntos metálicos simplifica a gestão técnica e comercial.
Como preparar o projeto para orçamento técnico
Para aumentar a precisão do orçamento e reduzir dúvidas de engenharia, envie os arquivos DXF ou DWG acompanhados das seguintes informações:
- material e respectiva especificação;
- espessura nominal da chapa;
- quantidade por lote e previsão de repetição;
- dimensões finais e sentido das dobras;
- raios internos requeridos;
- tolerâncias gerais e tolerâncias críticas;
- indicação de superfícies ou furos de referência;
- necessidade de soldagem, usinagem ou montagem;
- acabamento desejado, como rebarbação, jateamento ou pintura eletrostática a pó;
- requisitos funcionais relevantes para encaixe, alinhamento ou acoplamento;
- desenho do conjunto, quando a peça dobrada integrar componentes usinados ou soldados.
Sempre que possível, diferencie requisitos obrigatórios de características apenas referenciais. Isso permite que a engenharia de aplicação avalie a sequência na prensa dobradeira CNC, o ferramental disponível, o aproveitamento da chapa e a integração das operações.
Para solicitar um orçamento técnico de dobra CNC e fabricação integrada, envie o projeto em DXF/DWG pela página crocoli.com.br/contato.
FAQ sobre dobra CNC e fabricação de peças metálicas
Qual é a diferença entre dobra CNC e dobra convencional?
Na dobra CNC de chapas, a prensa dobradeira CNC controla parâmetros como curso, ângulo, posicionamento do batente traseiro e sequência de operações. Isso proporciona maior repetibilidade, especialmente em lotes seriados e peças com várias dobras.
Na dobra convencional, os ajustes dependem mais da intervenção do operador. O processo pode atender geometrias simples, mas tende a oferecer menor produtividade e padronização. Para uma dobra de chapa sob medida, com controle dimensional e integração ao corte a laser, a tecnologia CNC costuma ser a alternativa mais adequada.
Quais materiais podem ser dobrados?
O serviço de dobra de chapas pode ser aplicado a diferentes metais, desde que espessura, resistência mecânica, sentido de laminação e ductilidade sejam considerados no projeto. Entre os materiais mais utilizados estão:
- aço carbono;
- aço inoxidável;
- alumínio.
Cada material apresenta comportamento próprio de retorno elástico, alongamento e esforço de conformação. Por isso, uma mesma geometria pode exigir parâmetros e ferramentas diferentes conforme a liga e a espessura.
Como calcular o raio e o desenvolvimento da chapa?
O raio de dobra de chapa depende do material, da espessura, da abertura da matriz, do punção e do método de dobra. Não deve ser definido apenas pela aparência desejada, pois raios muito pequenos podem provocar trincas, deformações ou concentração de tensões.
O desenvolvimento plano considera a soma dos trechos retos e a compensação da região dobrada. Esse cálculo utiliza fatores como:
- ângulo de dobra;
- raio interno;
- espessura da chapa;
- posição da linha neutra;
- fator K;
- desconto ou acréscimo de dobra;
- retorno elástico do material.
Para produção seriada, recomenda-se validar o desenvolvimento conforme o ferramental e os parâmetros reais da prensa dobradeira CNC.
Furos podem ficar próximos da linha de dobra?
Podem, mas a proximidade precisa ser analisada. Furos redondos, rasgos e recortes posicionados muito perto da dobra podem ovalizar, abrir ou deslocar durante a conformação. Isso é relevante, por exemplo, em uma aba vertical de fixação com furos passantes e furo oblongo para regulagem.
Quando não houver espaço suficiente, algumas alternativas são:
- reposicionar o furo;
- criar um alívio de dobra;
- alterar a sequência de fabricação;
- executar o furo por usinagem após a dobra;
- revisar o raio ou a geometria da aba.
Quais tolerâncias são possíveis em peças dobradas?
A tolerância em chapa dobrada não é única para todos os projetos. Ela varia conforme comprimento da dobra, espessura, material, quantidade de operações, geometria, retorno elástico e condição do ferramental.
Dimensões entre dobras, paralelismo, posição de furos e ângulos devem ser especificados conforme a função da peça. Tolerâncias críticas precisam ser identificadas no desenho para que o fabricante de peças dobradas avalie a capacidade do processo e, quando necessário, proponha usinagem posterior ou dispositivos de controle.
Quando é necessário ferramental dedicado?
Ferramental dedicado pode ser indicado para perfis especiais, raios específicos, dobras estreitas, geometrias complexas, prevenção de marcas superficiais ou ganho de produtividade em séries recorrentes. A necessidade deve ser avaliada conforme volume, material e requisitos funcionais, evitando investir em ferramentas especiais quando punções e matrizes padrão atendem ao projeto.
É possível contratar corte, dobra, solda, usinagem e pintura com um único fornecedor?
Sim. A manufatura integrada reduz movimentações entre fornecedores e facilita o controle dimensional dos conjuntos. A Crocoli reúne corte a laser e dobra CNC, solda robotizada MIG/MAG, solda manual TIG, usinagem CNC, rebarbação, jateamento, pintura eletrostática a pó e montagem.
Essa integração atende desde suportes e abas de fixação até conjuntos soldados com buchas roscadas, alojamentos de rolamento, olhais usinados, pinos e componentes para implementos agrícolas, mineração, construção, energia, setor rodoviário e refrigeração industrial.
Quais arquivos devem ser enviados para orçamento?
Preferencialmente, envie:
- arquivo DXF ou DWG com a geometria;
- desenho com cotas, ângulos e tolerâncias críticas;
- material e espessura;
- quantidade por lote;
- indicação de solda, usinagem e acabamento;
- modelo 3D, quando disponível;
- requisitos de montagem e aplicação da peça.
Para solicitar um orçamento técnico de dobra CNC de chapas ou fabricação completa, envie seu projeto em DXF/DWG pela página crocoli.com.br/contato.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp