
Engenharia Reversa de Peças Metálicas: Da Amostra à Série
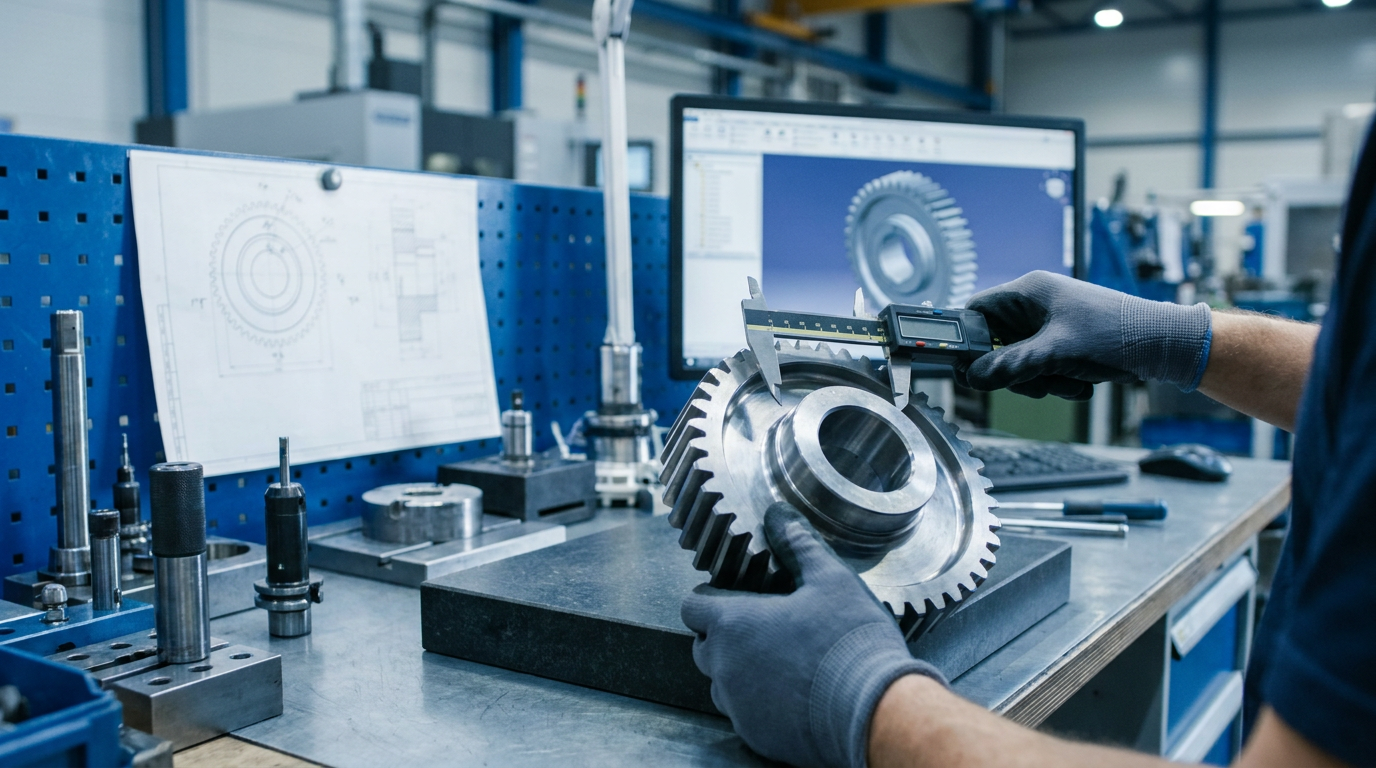
O que é engenharia reversa de peças metálicas e quando utilizar
A engenharia reversa de peças metálicas é o processo técnico de transformar uma peça física existente em informações confiáveis para sua reprodução. A partir de uma amostra, são levantados geometria, dimensões, tolerâncias, material, acabamento, interfaces de montagem e requisitos funcionais. Esses dados permitem gerar desenhos técnicos, arquivos DXF/DWG, modelos de fabricação, especificações de processo e critérios de inspeção.
Diferentemente da simples cópia visual, a fabricação de peças pela amostra exige compreender como o componente trabalha no equipamento. Um pino de fixação, por exemplo, não deve ser reproduzido considerando apenas seu diâmetro e comprimento: folgas de montagem, ajuste com buchas, esforços de cisalhamento, dureza, acabamento superficial e desgaste da amostra interferem diretamente no desempenho da nova peça.
O mesmo princípio se aplica a componentes como:
- buchas roscadas e buchas com canal para anel elástico;
- pinos-guia e hastes de centralização;
- olhais superiores usinados;
- orelhas e abas de fixação;
- niples sextavados para solda;
- alojamentos de rolamento;
- terminais espigão;
- grampos U;
- peças cortadas, dobradas e soldadas de máquinas e implementos.
Quais informações precisam ser reconstruídas?
O levantamento dimensional de peças é uma das etapas centrais, mas não é a única. Uma documentação reproduzível deve reunir informações suficientes para definir tanto a forma quanto a função do componente.
| Elemento analisado | O que precisa ser identificado |
|---|---|
| Geometria | Contornos, furos, rasgos, raios, chanfros, roscas e superfícies de referência |
| Dimensões | Comprimentos, diâmetros, espessuras, ângulos e posições entre elementos |
| Tolerâncias | Folgas, interferências, concentricidade, perpendicularidade e alinhamento |
| Material | Tipo de aço, inox ou alumínio e propriedades relevantes para a aplicação |
| Processo | Corte a laser, dobra CNC, usinagem, soldagem, montagem e acabamento |
| Superfície | Rugosidade, pintura, jateamento ou tratamento necessário |
| Função | Carga, movimento, vedação, fixação, condução de fluidos ou posicionamento |
Dependendo da complexidade, a digitalização de peças mecânicas pode ser combinada com medições convencionais, análise das interfaces e conferência no conjunto. O resultado deve ser convertido em documentação técnica adequada à produção, inclusive quando a demanda envolve corte a laser seguido de dobra, solda MIG/MAG ou TIG, usinagem CNC sob desenho, acabamento e montagem.
Quando a fabricação pela amostra é indicada?
A reprodução de peças industriais é especialmente útil nas seguintes situações:
- o componente original não possui desenho técnico disponível;
- o fabricante encerrou a produção ou deixou de fornecer reposição;
- são necessárias peças descontinuadas sob medida para manter máquinas em operação;
- a empresa pretende nacionalizar componentes importados;
- o prazo ou a dependência logística da reposição externa afeta a manutenção;
- um projeto antigo precisa ser documentado, corrigido ou preparado para produção seriada;
- há necessidade de revisar pontos de falha recorrentes;
- a peça precisa ser adaptada às condições atuais do equipamento.
Essas demandas são frequentes em implementos agrícolas e rodoviários, mineração, construção civil, gás e energia e refrigeração industrial. A engenharia reversa também pode apoiar a terceirização de peças metálicas, permitindo consolidar diferentes operações em um fluxo de manufatura integrada.
Cópia geométrica não é reconstrução técnica
Uma amostra usada pode apresentar deformação, corrosão, ovalização, perda de espessura ou superfícies desgastadas. Se essas alterações forem reproduzidas literalmente, a nova peça poderá nascer fora da condição correta de projeto.
Por isso, a reconstrução técnica deve distinguir três referências:
- A geometria encontrada na amostra, incluindo sinais de uso;
- A geometria funcional esperada, considerando encaixes e movimentos;
- A condição real de montagem, verificada no equipamento ou nas peças conjugadas.
Na Crocoli, a análise pode orientar a escolha entre corte a laser de chapas ou tubos, dobra CNC, usinagem, soldagem, acabamento e montagem de conjuntos. Quando já existem arquivos parciais, croquis ou desenhos antigos, eles também podem ser comparados à amostra para apoiar a revisão do projeto e a preparação da fabricação seriada.
Da medição à fabricação: processos, materiais e validação
Na engenharia reversa de peças metálicas, a amostra física é o ponto de partida, mas não deve ser tratada como uma referência perfeita. Desgaste, deformações, corrosão, reparos anteriores e folgas de uso podem alterar suas dimensões originais. Por isso, a fabricação de peças pela amostra começa pela análise da função do componente e das condições de operação, antes da conversão das medidas em desenho técnico.
Análise funcional e levantamento dimensional
A primeira etapa consiste em entender como a peça trabalha no conjunto: quais esforços recebe, onde estão os pontos de fixação, quais superfícies exigem ajuste e como ocorre a interface com pinos, eixos, rolamentos, mangueiras ou estruturas soldadas.
O levantamento dimensional de peças pode abranger:
- dimensões externas e internas;
- espessuras, diâmetros, raios e chanfros;
- distância entre furos e posição de rasgos;
- identificação de roscas, passos e profundidades;
- concentricidade, paralelismo e perpendicularidade;
- canais para anéis elásticos;
- assentos de rolamentos e buchas;
- folgas de montagem e superfícies de referência.
Esse cuidado é especialmente relevante na reprodução de componentes como buchas roscadas, pinos de fixação com cabeça, alojamentos centrais de rolamento, olhais superiores usinados e abas verticais com furo oblongo. Em um niple sextavado para solda, por exemplo, é necessário verificar a rosca de conexão — como BSP ou NPT, conforme a aplicação —, a geometria da base soldável e a compatibilidade com a tubulação ou o bloco existente.
A digitalização de peças mecânicas organiza essas informações em um modelo ou desenho técnico revisável. Quando já existem arquivos antigos, eles podem ser comparados com a amostra para identificar divergências, cotas ausentes ou alterações realizadas ao longo da vida útil do equipamento.
Tolerâncias, desenho técnico e arquivos de fabricação
Nem toda medida precisa da mesma precisão. Tolerâncias excessivamente restritas podem aumentar a complexidade produtiva sem melhorar o funcionamento; tolerâncias amplas em áreas críticas podem comprometer encaixe, vedação, alinhamento ou intercambiabilidade.
A definição deve considerar a função de cada região:
| Característica | Critério técnico |
|---|---|
| Furos de fixação e rasgos | Posição, diâmetro e possibilidade de regulagem |
| Eixos, pinos e buchas | Ajuste, folga, desgaste e acabamento superficial |
| Assentos de rolamento | Diâmetro, concentricidade e alinhamento |
| Roscas | Padrão, passo, classe de ajuste e profundidade |
| Peças dobradas | Ângulo, raio interno e compensação de dobra |
| Conjuntos soldados | Sequência de soldagem, distorção e referências de montagem |
Após a modelagem ou revisão do desenho, são preparados arquivos como DXF/DWG para orientar corte, dobra, usinagem e inspeção. Essa documentação também favorece a repetibilidade na produção seriada de peças descontinuadas sob medida.
Escolha do material e rota de fabricação
A seleção entre aço carbono, aço inoxidável e alumínio depende do esforço mecânico, ambiente de uso, peso, soldabilidade, resistência à corrosão e acabamento requerido. A análise também deve considerar o material do conjunto no qual a nova peça será instalada.
Na Crocoli, a rota de reprodução de peças industriais pode integrar:
- corte a laser de chapas e tubos;
- dobra CNC com prensa dobradeira e ferramental dedicado;
- torneamento, fresamento, furação e rosqueamento em usinagem CNC sob desenho;
- solda robotizada MIG/MAG para repetibilidade em conjuntos seriados;
- solda manual TIG para aplicações compatíveis com o processo;
- rebarbação, jateamento, pintura eletrostática a pó e tratamentos de superfície;
- montagem de peças e conjuntos metálicos.
Assim, uma orelha de fixação pode combinar corte a laser, usinagem do furo, preparação de bordas e soldagem. Já uma bucha com canal para anel elástico pode demandar torneamento, abertura do canal, furação ou rosqueamento e controle dimensional.
Protótipo, validação e liberação da série
Antes da produção seriada, a prototipagem permite verificar encaixe, montagem, interfaces, alinhamento e funcionalidade. A validação pode incluir inspeção dimensional, teste de montagem no equipamento e revisão das tolerâncias ou do processo produtivo. Quando a peça integra um conjunto soldado, também é importante avaliar deformações e posições finais após a soldagem.
Esse fluxo reduz incertezas na terceirização de peças metálicas e cria uma base técnica documentada para novas encomendas. Para avaliação de viabilidade, a Crocoli recebe projetos em DXF/DWG pela página crocoli.com.br/contato, acompanhados, quando possível, de informações sobre aplicação, material e condições de trabalho.
Peças que podem ser reconstruídas e aplicações por setor
A engenharia reversa de peças metálicas pode ser aplicada tanto a componentes usinados quanto a peças cortadas, dobradas e soldadas. A viabilidade depende da possibilidade de identificar dimensões funcionais, material, ajustes, roscas, superfícies de contato e condições de trabalho. A partir do levantamento dimensional de peças, a amostra física é convertida em documentação técnica adequada à prototipagem e à produção seriada.
Na Crocoli, a fabricação de peças pela amostra pode integrar corte a laser de chapas e tubos, dobra CNC, usinagem, solda MIG/MAG ou TIG, acabamento e montagem. Essa combinação atende componentes unitários, reposições e lotes recorrentes, inclusive peças descontinuadas sob medida para máquinas, implementos e equipamentos industriais.
Exemplos de componentes passíveis de reprodução
| Peça metálica | Função principal | Requisitos críticos na reconstrução |
|---|---|---|
| Terminal espigão | Conexão de mangueiras hidráulicas ou linhas de fluidos | Geometria do espigão, vedação, diâmetros e compatibilidade com a mangueira |
| Orelhas de fixação | Ponto de acoplamento em estruturas, cilindros e máquinas | Alinhamento dos furos, soldabilidade e resistência mecânica |
| Olhais superiores usinados | Articulação com eixos, pinos ou buchas | Coaxialidade, ajuste, espessura e acabamento da região de contato |
| Pino guia ou haste superior | Posicionamento e centralização de dispositivos | Retilineidade, tolerância dimensional e intercambiabilidade |
| Bucha roscada | Criação de ponto de rosca em chapas, tubos ou estruturas | Tipo e passo da rosca, concentricidade e preparação para inserção ou solda |
| Niple sextavado para solda | Ligação entre válvulas, blocos e tubulações | Rosca BSP ou NPT conforme a amostra, vedação e soldabilidade da base |
| Bucha com canal para anel elástico | Apoio ou proteção de eixos com retenção axial | Dimensão do canal, ajuste no alojamento e posição do anel |
| Grampo U | Fixação de eixos, tubos, serpentinas ou feixes de mola | Raio de curvatura, distância entre hastes, roscas e resistência à carga |
| Alojamento central de rolamento | Assento para rolamento ou bucha e fixação de tampa ou cubo | Concentricidade, tolerância do assento e posicionamento dos furos roscados |
| Aba vertical com rasgo | Fixação com possibilidade de regulagem | Posição do rasgo, curso de ajuste, alinhamento e rigidez |
Na reprodução de peças industriais, nem toda dimensão possui a mesma relevância. Em um alojamento de rolamento, por exemplo, o assento interno e a concentricidade podem ser mais críticos do que superfícies externas sem função mecânica. Já em orelhas e olhais, o alinhamento entre furos influencia diretamente a montagem e o movimento da articulação. A digitalização de peças mecânicas deve, portanto, priorizar interfaces funcionais e referências de montagem.
Aplicações por setor industrial
- Implementos agrícolas: pinos guia, buchas roscadas, orelhas de fixação, olhais usinados e alojamentos de rolamento são usados em articulações, braços, cilindros e mecanismos sujeitos a carga, impacto e desgaste. A intercambiabilidade facilita reposições em campo e manutenção de frotas.
- Implementos rodoviários: grampos U, pinos, abas com rasgo de regulagem e componentes soldados podem integrar sistemas de fixação, suspensão e alinhamento. Resistência mecânica, repetibilidade dimensional e qualidade da solda são requisitos relevantes.
- Mineração e construção civil: orelhas, olhais, buchas e pinos são comuns em equipamentos submetidos a esforços elevados e ambientes abrasivos. A usinagem CNC sob desenho ajuda a controlar ajustes e geometrias de articulação, enquanto corte, dobra e solda estruturam conjuntos de maior porte.
- Gás e energia: terminais espigão, niples sextavados para solda e buchas roscadas exigem atenção às roscas, superfícies de vedação, material especificado e compatibilidade com a linha de processo.
- Refrigeração industrial: grampos U, conexões e componentes para serpentinas ou condução de fluidos demandam geometria consistente, soldabilidade e montagem sem interferências.
A terceirização de peças metálicas em uma estrutura integrada permite transformar a amostra em componentes usinados, cortados, dobrados, soldados e acabados dentro de um fluxo coordenado, reduzindo interfaces entre fornecedores na passagem do protótipo para a série.
Custos, riscos e vantagens de terceirizar a reprodução de peças
O orçamento de engenharia reversa de peças metálicas depende menos do tamanho aparente do componente e mais do conjunto de informações necessário para reproduzi-lo com segurança. Uma peça pequena, como uma bucha roscada ou um niple sextavado para solda, pode exigir tolerâncias rigorosas, identificação do tipo de rosca e análise do material. Já componentes maiores podem combinar corte, dobra, soldagem, usinagem e acabamento, ampliando o número de operações envolvidas.
Fatores que influenciam o orçamento
| Fator | Impacto na reprodução |
|---|---|
| Complexidade geométrica | Perfis dentados, canais, rasgos, roscas, chanfros e superfícies de referência aumentam o detalhamento técnico e as etapas de fabricação. |
| Estado da amostra | Desgaste, corrosão, deformações ou reparos anteriores podem ocultar as dimensões originais e exigir critérios de reconstrução. |
| Material | Quando a liga não é conhecida, pode ser necessário avaliar sua identificação ou selecionar um material tecnicamente compatível com a aplicação. |
| Tolerâncias | Ajustes para rolamentos, buchas, pinos, vedações e encaixes demandam maior controle dimensional e processos adequados. |
| Volume | A quantidade estimada influencia o método produtivo, o aproveitamento de matéria-prima, a programação e a necessidade de dispositivos. |
| Ferramental | Gabaritos de solda, dispositivos de usinagem e ferramentas dedicadas podem ser necessários para garantir repetibilidade. |
| Processos | Corte a laser, dobra CNC, usinagem, soldagem e montagem possuem requisitos produtivos distintos. |
| Acabamento | Rebarbação, jateamento, pintura eletrostática a pó e tratamentos de superfície devem ser definidos conforme o ambiente de uso. |
| Validação | Inspeções, protótipos, testes de montagem ou ensaios adicionais podem integrar o escopo técnico. |
No levantamento dimensional de peças, é importante distinguir medidas funcionais de dimensões afetadas pelo uso. Em um pino de fixação com cabeça, por exemplo, o diâmetro de trabalho pode estar desgastado. Em um alojamento central de rolamento, o assento interno pode ter perdido sua condição original. A digitalização de peças mecânicas, quando aplicável, auxilia na obtenção da geometria, mas não substitui a análise de ajustes, interfaces e função do componente.
Principais riscos da reprodução sem análise integrada
A fabricação de peças pela amostra pode gerar retrabalho quando o fornecedor recebe apenas o componente, sem informações sobre montagem e aplicação. Entre os riscos estão:
- replicar desgaste, empenamento ou alterações feitas durante manutenções;
- especificar tolerâncias incompatíveis com pinos, eixos, rolamentos ou buchas;
- utilizar material inadequado ao esforço mecânico, à soldabilidade ou ao ambiente;
- desconsiderar deformações provocadas pela soldagem;
- produzir um protótipo funcional, mas sem processo preparado para repetibilidade em série;
- contratar separadamente corte, dobra, usinagem CNC sob desenho, solda e pintura, aumentando interfaces e divergências entre fornecedores.
A validação técnica deve concentrar atenção nos pontos críticos. Em olhais superiores usinados, por exemplo, alinhamento e diâmetro interferem na articulação. Em uma aba vertical de fixação, a posição dos furos e do rasgo influencia a regulagem. No grampo U, geometria, rosca e material precisam corresponder à carga e à forma de montagem.
Vantagens da manufatura integrada
Na Crocoli, a terceirização de peças metálicas pode reunir corte a laser de chapas e tubos, dobra CNC, solda robotizada MIG/MAG, solda manual TIG, usinagem CNC, acabamento e montagem. Essa integração reduz transferências entre empresas e facilita o controle das referências dimensionais ao longo do processo.
Para a reprodução de peças industriais, também favorece a passagem do protótipo para a produção seriada. Após a aprovação inicial, desenhos, sequências de fabricação, dispositivos e parâmetros podem ser estruturados para aumentar a repetibilidade. Essa abordagem é especialmente relevante para peças descontinuadas sob medida, componentes sem documentação atualizada e conjuntos que combinam partes cortadas, dobradas, soldadas e usinadas.
Informações necessárias para uma avaliação técnica
Ao solicitar orçamento, o comprador deve encaminhar, sempre que possível:
- amostra física e fotos em diferentes ângulos;
- quantidade estimada inicial e demanda recorrente;
- aplicação, setor e função da peça;
- material conhecido ou especificação utilizada anteriormente;
- pontos críticos de montagem, vedação, alinhamento ou esforço;
- tolerâncias e acabamentos necessários;
- desenhos, croquis, DXF, DWG ou modelos disponíveis;
- informações sobre falhas, desgaste ou modificações da amostra;
- necessidade de protótipo, validação ou produção seriada.
Para avaliar um projeto de engenharia reversa de peças metálicas, envie os arquivos DXF/DWG e as informações disponíveis pela página crocoli.com.br/contato. A análise técnica permite definir o escopo de fabricação sem assumir preço ou prazo antes de compreender a geometria, o material e os requisitos funcionais.
FAQ sobre engenharia reversa e fabricação de peças pela amostra
É possível fabricar uma peça metálica sem desenho técnico?
Sim. A fabricação de peças pela amostra começa pelo levantamento das dimensões, geometrias, roscas, furos, raios, chanfros, encaixes e superfícies funcionais da peça existente. Esses dados permitem criar ou reconstruir o desenho técnico e, quando necessário, o modelo 3D usado na preparação dos processos produtivos.
A viabilidade depende do estado da amostra, da complexidade geométrica e das informações disponíveis sobre sua aplicação. Componentes como buchas roscadas, pinos de fixação, terminais espigão, niples sextavados para solda, alojamentos de rolamento e orelhas de fixação podem exigir diferentes combinações de usinagem CNC sob desenho, corte a laser, dobra CNC, soldagem e acabamento.
Como descobrir o material de uma peça antiga?
A aparência da peça, isoladamente, não é suficiente para determinar com segurança sua composição. A identificação pode considerar:
- aplicação e esforço mecânico do componente;
- peso, dureza e características magnéticas;
- presença de corrosão, pintura ou tratamento superficial;
- histórico de operação e ambiente de uso;
- análise química ou ensaios específicos, quando necessários;
- desenhos antigos, manuais, notas de manutenção ou especificações do equipamento.
Quando não for possível confirmar o material original, a equipe técnica deve avaliar uma alternativa compatível com a função da peça. Essa definição precisa considerar resistência mecânica, soldabilidade, usinabilidade, desgaste, temperatura e contato com fluidos. A substituição não deve ser feita apenas com base na semelhança visual.
Uma peça desgastada pode ser usada como amostra?
Pode, desde que o desgaste seja identificado e compensado durante o levantamento dimensional de peças. Folgas, ovalizações, deformações, corrosão e perda de material não devem ser reproduzidas automaticamente.
Para aumentar a confiabilidade da reconstrução, é recomendável fornecer:
- a peça desgastada e, se possível, o componente conjugado;
- medidas conhecidas e tolerâncias funcionais;
- fotografias do conjunto montado;
- informações sobre carga, movimento e posição de trabalho;
- mais de uma amostra para comparação;
- indicação das superfícies de encaixe, vedação ou articulação.
Em um pino guia, por exemplo, o diâmetro funcional pode ser estimado a partir do alojamento preservado. Em uma bucha com canal para anel elástico, devem ser verificados tanto o desgaste interno quanto a geometria do canal de retenção.
Qual é a diferença entre engenharia reversa e cópia de peça?
| Abordagem | Característica |
|---|---|
| Cópia direta | Procura reproduzir a geometria visível da amostra, inclusive com risco de replicar desgaste ou defeitos. |
| Engenharia reversa | Reconstrói a intenção funcional da peça por meio de medição, análise de aplicação, definição de material, tolerâncias e processo produtivo. |
A engenharia reversa de peças metálicas é, portanto, um trabalho técnico mais amplo do que uma simples cópia. Ela pode envolver digitalização de peças mecânicas, reconstrução de desenhos e adequações para tornar a produção repetível. Também é importante verificar direitos de propriedade industrial, contratos e autorizações aplicáveis antes da reprodução de peças industriais de terceiros.
É necessário produzir um protótipo antes da série?
Nem sempre, mas a etapa é recomendável para peças críticas, geometrias complexas, componentes soldados ou aplicações sem documentação confiável. O protótipo ou lote piloto permite verificar montagem, interferências, alinhamento, tolerâncias e desempenho antes da produção seriada.
Para itens mais simples, a validação pode ocorrer por inspeção da primeira peça. Já conjuntos com corte a laser, dobra CNC, solda robotizada ou manual TIG, usinagem e pintura eletrostática podem exigir uma aprovação dimensional e funcional mais detalhada.
Quais arquivos e informações devem ser enviados para orçamento?
Para avaliar peças descontinuadas sob medida ou projetos de terceirização de peças metálicas, envie, quando disponíveis:
- arquivos DXF ou DWG;
- modelo 3D e desenho em PDF;
- fotos da amostra e do local de montagem;
- dimensões de referência;
- material ou aplicação da peça;
- tolerâncias, roscas e acabamentos;
- quantidade pretendida;
- descrição do desgaste ou falha existente;
- necessidade de protótipo, lote piloto ou produção seriada.
Solicite um orçamento técnico em crocoli.com.br/contato, anexando o projeto em DXF/DWG quando disponível e todas as informações conhecidas sobre a amostra, sua montagem e sua condição de uso.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp