
Peças Metálicas com Corte a Laser e Usinagem CNC
Por que combinar corte a laser e usinagem CNC na mesma peça?
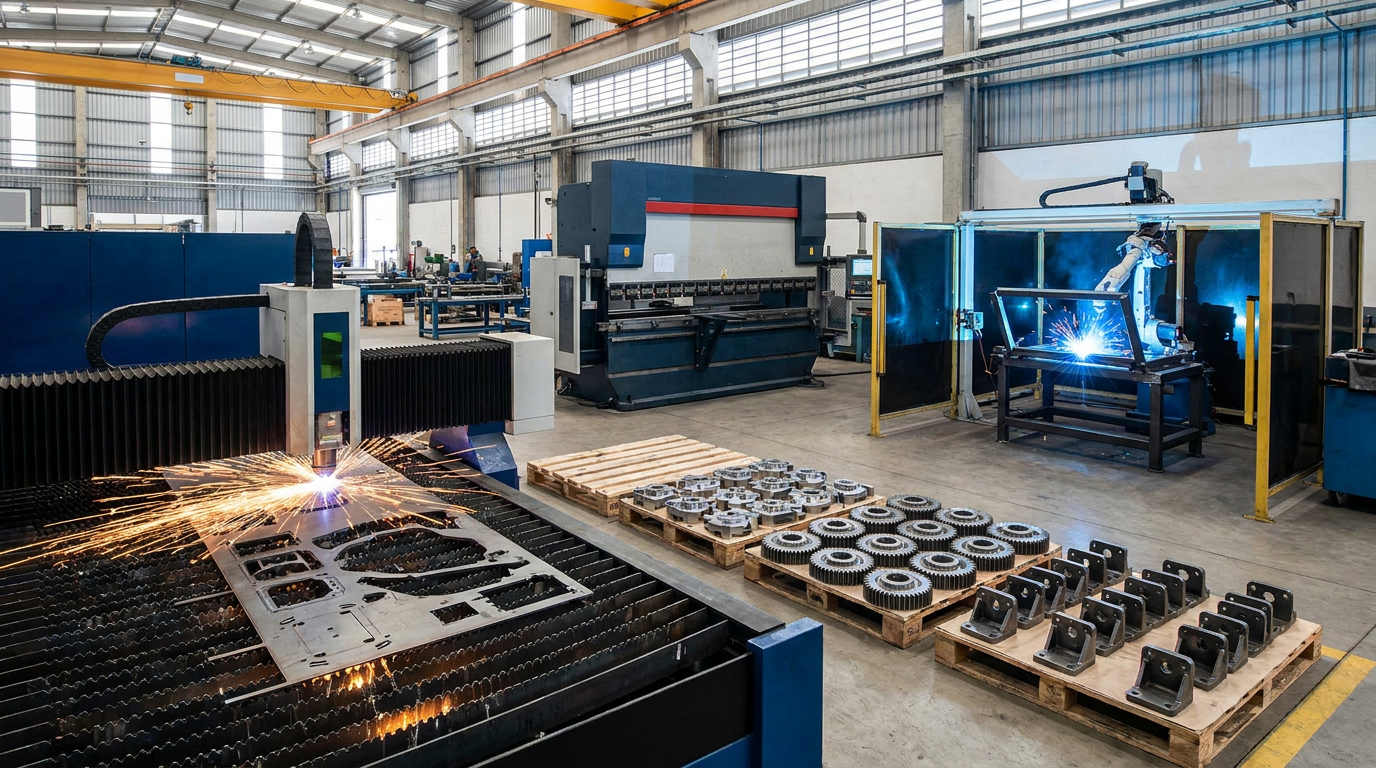
A combinação entre corte a laser e usinagem CNC permite fabricar componentes que exigem, simultaneamente, geometrias complexas e superfícies funcionais. Enquanto o laser recorta com eficiência o contorno de chapas e tubos, a usinagem executa detalhes como roscas, alojamentos, rebaixos, chanfros e furos com requisitos dimensionais específicos.
Essa fabricação híbrida de peças metálicas é indicada quando produzir todo o componente por usinagem geraria remoção excessiva de material, maior tempo de máquina e desperdício. Em vez de partir de um bloco maciço, utiliza-se uma pré-forma cortada a laser, próxima da geometria final. Depois, somente as regiões críticas seguem para torneamento, fresamento, furação ou rosqueamento.
O resultado é uma rota de fabricação mais racional para peças unitárias, protótipos, lotes seriados e conjuntos metálicos sob desenho.
O corte a laser como etapa de pré-forma
No processamento de aço carbono, aço inox e alumínio, o corte a laser pode substituir operações convencionais de desbaste e preparação do material. O processo é especialmente vantajoso para produzir:
- contornos internos e externos complexos;
- rasgos, janelas e furos de preparação;
- chapas com múltiplos componentes aproveitados no mesmo plano de corte;
- bases, flanges, suportes, abas e reforços estruturais;
- perfis cortados em tubos para encaixe e montagem;
- pré-formas destinadas à dobra, solda ou usinagem posterior.
Uma aba vertical de fixação, por exemplo, pode ter seu perfil, furos passantes e rasgo oblongo produzidos a laser. Caso determinados pontos demandem rosca, rebaixo ou acabamento dimensional funcional, essas regiões são finalizadas em centro de usinagem CNC.
A mesma lógica se aplica às “Flores Vivas”, peças com perfil dentado que demonstram como o corte a laser pode formar uma geometria complexa antes das operações de precisão.
Quando a usinagem CNC continua necessária?
O laser define a geometria plana ou tubular, mas não substitui a usinagem em todas as situações. Torneamento, fresamento, furação e rosqueamento são necessários quando o projeto especifica superfícies de apoio, concentricidade, ajustes mecânicos ou interfaces de montagem que dependem de controle dimensional e acabamento localizado.
| Requisito da peça | Processo predominante |
|---|---|
| Contorno externo, rasgos e recortes | Corte a laser |
| Roscas internas ou externas | Usinagem CNC |
| Assentos para rolamentos e buchas | Mandrilamento, torneamento ou fresamento |
| Furos de articulação e encaixe | Furação e acabamento usinado |
| Dobras e geometrias tridimensionais | Dobra CNC |
| União permanente de componentes | Solda MIG/MAG robotizada ou TIG manual |
| Superfícies e interfaces após a soldagem | Usinagem de conjuntos soldados |
Entre os exemplos estão o alojamento central do rolamento, que requer assento interno usinado, e os olhais superiores usinados, preparados para receber eixos, pinos ou buchas de articulação. Buchas roscadas, pinos de fixação com cabeça, pinos-guia, terminais espigão e niples sextavados para solda também combinam operações conforme a função mecânica de cada componente.
Da peça individual ao conjunto metálico completo
Em muitos projetos, a rota não termina no corte ou na usinagem. A dobra CNC transforma chapas planas em suportes, carenagens e estruturas. A solda integra buchas, olhais, orelhas de fixação e outros componentes às chapas cortadas. Quando necessário, a usinagem de conjuntos soldados é realizada após a união, permitindo finalizar referências, alojamentos e pontos de montagem no conjunto já consolidado.
Essa abordagem é aplicada na produção de peças usinadas soldadas em chapas para implementos agrícolas, mineração, construção civil, gás e energia, implementos rodoviários e refrigeração industrial. Rebarbação, jateamento, pintura eletrostática a pó, tratamentos de superfície e montagem podem completar o fluxo.
Ao concentrar corte a laser e usinagem CNC, dobra, solda e acabamento em uma manufatura integrada, a terceirização de peças metálicas reduz interfaces entre fornecedores e facilita o controle do projeto. Como fabricante de peças metálicas em Caxias do Sul, a Crocoli analisa arquivos DXF/DWG para definir a sequência produtiva adequada a cada componente ou conjunto.
Processos, materiais e sequência de fabricação
A fabricação de peças metálicas com corte a laser e usinagem CNC começa antes da entrada da matéria-prima na produção. O primeiro passo é analisar os arquivos DXF/DWG, desenhos técnicos e requisitos funcionais do componente. Nessa etapa, a engenharia verifica geometria, espessura, referências de posicionamento, tolerâncias, tipos de rosca, regiões de solda e acabamentos especificados.
Também são avaliadas possíveis interferências entre operações. Furos cortados a laser, por exemplo, podem servir como pré-furos para posterior alargamento, rosqueamento ou usinagem de precisão. Já superfícies críticas de alojamentos, olhais e buchas podem exigir sobremetal para acabamento após a soldagem.
Materiais e critérios de processo
A Crocoli processa aço carbono, aço inox e alumínio em chapas, tubos e componentes destinados a conjuntos industriais. A seleção do processo considera resistência mecânica, soldabilidade, espessura, acabamento e condições de uso da peça.
| Material | Pontos de atenção na fabricação |
|---|---|
| Aço carbono | Boa aplicação em estruturas, suportes, abas, olhais e conjuntos soldados; requer definição adequada de acabamento e proteção superficial |
| Aço inox | Exige controle para preservar o acabamento, reduzir contaminações e selecionar corretamente o processo de soldagem |
| Alumínio | Demanda atenção à dissipação térmica, deformações, fixação durante a usinagem e parâmetros específicos de corte e solda |
Na fabricação híbrida de peças metálicas, as referências dimensionais precisam acompanhar toda a rota. Planos, furos ou bordas definidos como datum no desenho orientam o corte, a dobra, a montagem e a usinagem. Isso é especialmente relevante em peças usinadas soldadas em chapas, nas quais o calor da solda pode alterar alinhamento, planicidade e concentricidade.
Sequência operacional da peça ao conjunto
A rota produtiva é definida conforme a função do componente e pode incluir:
- Análise de DXF/DWG e preparação do processo: validação de contornos, rasgos, furos, raios de dobra, tolerâncias e pontos de montagem.
- Prototipagem: fabricação de amostras para verificar encaixes, acessibilidade de ferramentas, sequência de solda e viabilidade de produção seriada.
- Corte a laser de chapas ou tubos: obtenção dos perfis iniciais em aço carbono, inox ou alumínio.
- Dobra CNC: conformação em prensa dobradeira com ferramental adequado à geometria, espessura e raio especificado.
- Usinagem CNC: torneamento, fresamento, furação e rosqueamento de regiões funcionais.
- Montagem e soldagem: união por solda robotizada MIG/MAG ou solda manual TIG, conforme material, geometria e requisitos do conjunto.
- Usinagem final, quando necessária: correção de referências e acabamento de superfícies críticas depois da soldagem.
- Acabamento: rebarbação, jateamento, pintura eletrostática a pó ou tratamentos de superfície definidos no projeto.
- Montagem e preparação para produção seriada: padronização do fluxo para repetibilidade dos conjuntos metálicos sob desenho.
Sobremetal, soldagem e tolerâncias
A escolha entre usinar antes ou depois da solda depende das tolerâncias e do comportamento térmico do conjunto. Em um alojamento central de rolamento, por exemplo, pode ser necessário manter sobremetal no diâmetro interno e realizar o acabamento após a união à estrutura. O mesmo princípio se aplica a olhais superiores usinados, buchas roscadas, orelhas de fixação e abas com furos ou rasgos de regulagem.
A sequência e a distribuição dos cordões também devem ser planejadas para reduzir deformações. Dispositivos de fixação, pontos de solda, alternância dos passes e controle das referências ajudam a preservar a geometria. Quando o desenho exige alinhamento entre alojamentos ou furos separados por uma estrutura soldada, a usinagem de conjuntos soldados pode ser incorporada como operação final.
Como fabricante de peças metálicas em Caxias do Sul, a Crocoli integra corte a laser e usinagem CNC com dobra, soldagem, acabamento e montagem. Esse fluxo atende projetos como pinos de fixação, niples sextavados para solda, terminais espigão, grampos U, alojamentos de rolamento e outros componentes de precisão, facilitando a terceirização de peças metálicas em um único processo industrial.
Peças fabricadas e aplicações nos principais setores industriais
A combinação de corte a laser e usinagem CNC permite fabricar componentes com geometrias recortadas, furos, roscas, canais, chanfros e superfícies de encaixe em um mesmo fluxo industrial. Essa capacidade atende desde peças unitárias e protótipos até lotes seriados de conjuntos metálicos sob desenho, incluindo componentes destinados à soldagem, fixação, articulação e condução de fluidos.
Na Crocoli, a fabricação pode integrar corte de chapas e tubos, dobra CNC, torneamento, fresamento, furação, rosqueamento, solda MIG/MAG robotizada ou TIG manual, além de rebarbação, jateamento, pintura a pó e montagem.
Componentes para condução de fluidos e tubulações
O terminal espigão é aplicado na montagem de mangueiras hidráulicas ou linhas de condução de fluidos. Sua fabricação exige controle das dimensões externas, do encaixe e das regiões destinadas à conexão, especialmente em sistemas sujeitos a pressão, vibração ou movimentação.
Outro exemplo é o niple sextavado para solda, cuja parte superior pode receber rosca macho BSP ou NPT, enquanto a base é preparada para união soldada em chapas, tubos, reservatórios ou blocos. Trata-se de uma aplicação recorrente de peças usinadas soldadas em chapas, combinando uma interface roscada precisa com uma estrutura fabricada.
Esses componentes podem integrar equipamentos de gás e energia, refrigeração industrial, implementos agrícolas, sistemas hidráulicos e máquinas para mineração e construção civil.
Peças para articulação, fixação e regulagem
As orelhas de fixação são soldadas em estruturas, cilindros hidráulicos ou máquinas para criar pontos de acoplamento. Dependendo do projeto, o perfil externo pode ser obtido por corte a laser, seguido de usinagem dos furos ou superfícies funcionais.
Os olhais superiores usinados recebem eixos, pinos ou buchas em articulações de cilindros hidráulicos e braços de elevação. Já a aba vertical de fixação, com furos passantes e rasgo oblongo, possibilita regulagem de alinhamento e travamento por parafusos. Essas peças são utilizadas em implementos agrícolas e rodoviários, equipamentos de mineração, estruturas da construção civil e mecanismos industriais.
| Peça metálica | Função principal | Exemplos de aplicação |
|---|---|---|
| Terminal espigão | Conexão de mangueiras e condução de fluidos | Sistemas hidráulicos, refrigeração e máquinas |
| Niple sextavado para solda | Interface roscada em estruturas ou tubulações | Gás e energia, reservatórios e linhas de processo |
| Orelha de fixação | Ponto de acoplamento soldado | Cilindros, braços mecânicos e chassis |
| Olhal superior usinado | Articulação com pinos, eixos ou buchas | Equipamentos agrícolas, rodoviários e mineração |
| Bucha roscada | Criação de rosca resistente | Chapas, perfis, tubos e conjuntos soldados |
| Grampo U | Fixação ou retorno de linhas | Eixos, feixes de mola e serpentinas |
| Aba vertical com rasgo | Alinhamento e ajuste de posição | Máquinas, suportes e estruturas reguláveis |
Buchas, pinos e alojamentos para mecanismos
As buchas roscadas podem ser inseridas ou soldadas em chapas e tubos para criar pontos de rosca mais robustos do que a espessura original do material permitiria. São empregadas em carenagens, suportes, chassis, estruturas tubulares e módulos desmontáveis.
O pino-guia ou haste superior atua na centralização e no posicionamento de dispositivos. Quando o mecanismo também exige apoio rotativo, o alojamento central do rolamento fornece assento interno para rolamento ou bucha, além de furos roscados para a fixação de tampas ou cubos. Esses exemplos demonstram como a usinagem de conjuntos soldados pode adequar superfícies funcionais após a união dos componentes.
Grampos U e peças especiais sob desenho
O grampo U (U-Bolt) pode ser utilizado na fixação de eixos e feixes de mola, comum no setor rodoviário, ou em serpentinas e sistemas de condução de fluidos nos quais a linha precisa inverter sua direção. Na refrigeração industrial, também pode integrar suportes e circuitos de troca térmica conforme o projeto do equipamento.
Como fabricante de peças metálicas em Caxias do Sul, a Crocoli realiza fabricação híbrida de peças metálicas para diferentes cadeias industriais. A terceirização de peças metálicas pode abranger componentes avulsos ou conjuntos montados, sempre com base nos desenhos e requisitos técnicos fornecidos pelo cliente.
Como reduzir custos com fabricação integrada e terceirização
A concentração de corte, dobra, usinagem, solda, acabamento e montagem em um único fluxo produtivo reduz custos indiretos que nem sempre aparecem na cotação inicial. Na terceirização de peças metálicas com vários fornecedores, cada transferência exige transporte, inspeção, programação, embalagem e alinhamento técnico. Também aumenta o risco de uma etapa receber componentes incompatíveis com as referências dimensionais adotadas anteriormente.
Na fabricação integrada, o mesmo fornecedor pode planejar a sequência completa das peças metálicas com corte a laser e usinagem CNC, considerando desde o aproveitamento da matéria-prima até a montagem final. Essa abordagem facilita o controle de tolerâncias acumuladas, pontos de solda, sobremetal para usinagem e superfícies que precisam ser protegidas durante a pintura.
Menos interfaces e menor risco de retrabalho
A fabricação híbrida de peças metálicas permite escolher o processo mais eficiente para cada característica. O corte a laser produz contornos, rasgos e furos de preparação, enquanto a usinagem CNC executa roscas, alojamentos, faces de referência e diâmetros com requisitos específicos.
Em peças usinadas soldadas em chapas, por exemplo, a integração evita que uma bucha roscada, um alojamento de rolamento ou um olhal usinado chegue à soldagem sem a preparação adequada. O planejamento conjunto pode definir:
- referências dimensionais comuns entre corte, dobra e usinagem;
- folgas e encaixes para montagem e soldagem;
- sobremetal para a usinagem de conjuntos soldados;
- sequência de solda para controlar deformações;
- áreas que não devem receber pintura ou tratamento;
- dispositivos de fixação para repetibilidade em produção seriada;
- pontos de inspeção durante a fabricação.
Na Crocoli, esse fluxo pode reunir corte a laser de chapas e tubos, dobra CNC, solda MIG/MAG robotizada ou TIG manual, torneamento, fresamento, furação, rosqueamento, rebarbação, jateamento, pintura eletrostática a pó e montagem. Assim, conjuntos metálicos sob desenho permanecem sob uma gestão técnica centralizada.
O que influencia o orçamento das peças metálicas
O custo deve ser analisado com base no projeto completo, e não apenas no peso ou no tempo de corte.
| Fator | Impacto na fabricação |
|---|---|
| Material e espessura | Influenciam corte, dobra, usinabilidade, soldagem e consumo de matéria-prima |
| Aproveitamento de chapa | O agrupamento de peças e o nesting podem reduzir perdas de material |
| Volume do lote | Afeta diluição de programação, dispositivos, regulagens e setups |
| Tolerâncias | Requisitos mais restritos podem demandar usinagem, medição e etapas adicionais |
| Quantidade de setups | Múltiplos posicionamentos aumentam tempo operacional e risco de variação |
| Soldagem | Comprimento dos cordões, acesso, processo e controle de deformação alteram a complexidade |
| Acabamento | Rebarbação, jateamento, pintura e tratamentos de superfície acrescentam operações |
| Montagem e inspeção | Dependem da quantidade de componentes e dos requisitos funcionais do conjunto |
Uma aba vertical de fixação, por exemplo, pode combinar corte de furos e rasgo oblongo, dobra e acabamento. Já um conjunto com orelhas de fixação, pinos, buchas roscadas ou alojamento central de rolamento pode exigir soldagem controlada e usinagem posterior para assegurar alinhamento entre os elementos funcionais.
Como preparar uma solicitação de orçamento técnico
Para que um fabricante de peças metálicas em Caxias do Sul avalie oportunidades reais de redução de custo, a documentação deve apresentar:
- arquivos DXF ou DWG atualizados;
- material, espessura e condição de fornecimento;
- tolerâncias dimensionais e geométricas necessárias;
- indicação de roscas, chanfros, raios e superfícies usinadas;
- simbologia e requisitos de soldagem;
- acabamento ou tratamento superficial;
- volume estimado por lote e demanda recorrente;
- aplicação e função crítica da peça;
- necessidade de montagem, inspeção ou embalagem específica.
Informações funcionais ajudam a Crocoli a avaliar alternativas de processo sem comprometer o desempenho do componente. Para solicitar uma análise de corte a laser e usinagem CNC, envie o projeto em DXF/DWG e os volumes estimados pela página crocoli.com.br/contato.
FAQ sobre corte a laser, usinagem e fabricação de peças metálicas
Corte a laser substitui a usinagem CNC?
Não. Os processos são complementares e atendem a requisitos diferentes. O corte a laser é indicado para gerar contornos, rasgos, furos e perfis em chapas ou tubos com alta produtividade. Já a usinagem CNC permite executar características como roscas, alojamentos, assentos, canais, chanfros e superfícies com controle dimensional específico.
Na fabricação de peças metálicas com corte a laser e usinagem CNC, o laser pode produzir o formato inicial, enquanto o torneamento, o fresamento, a furação ou o rosqueamento realizam os detalhes funcionais. Essa combinação é aplicada, por exemplo, em abas verticais de fixação com rasgos de regulagem, alojamentos de rolamentos, buchas roscadas e coroas dentadas.
A definição do processo depende da geometria, do material, das tolerâncias e da função mecânica da peça.
É possível usinar uma peça depois da soldagem?
Sim. A usinagem de conjuntos soldados é utilizada quando determinadas superfícies, furos ou alojamentos precisam manter posição e alinhamento em relação ao conjunto final. Entre as aplicações estão:
- acabamento de furos para pinos e buchas;
- usinagem de assentos de rolamentos;
- faceamento de superfícies de montagem;
- execução ou recuperação de roscas;
- alinhamento de olhais e pontos de articulação;
- ajuste dimensional de componentes soldados em chapas ou tubos.
As peças usinadas soldadas em chapas podem reunir corte a laser, dobra CNC, solda robotizada MIG/MAG ou solda manual TIG e usinagem posterior. A sequência deve ser avaliada pela engenharia conforme as exigências do desenho.
Quais materiais podem ser cortados e usinados?
A Crocoli trabalha com corte a laser de aço carbono, aço inox e alumínio, tanto em chapas quanto em tubos. Esses materiais também podem integrar projetos com operações de usinagem CNC, conforme a liga, a geometria e os requisitos técnicos.
| Material | Operações possíveis |
|---|---|
| Aço carbono | Corte a laser, dobra, soldagem, usinagem e pintura a pó |
| Aço inox | Corte a laser, dobra, solda TIG e usinagem |
| Alumínio | Corte a laser, dobra e usinagem CNC, conforme o projeto |
A seleção deve considerar resistência mecânica, exposição à corrosão, peso, soldabilidade e acabamento. Tratamentos de superfície, rebarbação, jateamento e pintura eletrostática a pó também podem fazer parte da fabricação híbrida de peças metálicas.
Como evitar deformações em conjuntos soldados?
O controle começa antes da soldagem. Projeto da junta, sequência dos cordões, dispositivos de fixação e distribuição de calor influenciam diretamente o resultado.
Entre as medidas aplicáveis estão:
- utilizar gabaritos para posicionamento;
- planejar a sequência e a alternância das soldas;
- controlar o aporte térmico;
- prever compensações dimensionais quando necessárias;
- adotar solda robotizada em operações repetitivas;
- executar usinagem após a soldagem nos pontos funcionais críticos;
- inspecionar dimensões entre as etapas.
Esses cuidados são importantes em olhais superiores usinados, orelhas de fixação, alojamentos centrais de rolamento e outros conjuntos metálicos sob desenho.
Quais arquivos são necessários para solicitar orçamento?
O ideal é enviar arquivos DXF ou DWG com a geometria da peça. Para uma análise técnica mais completa, também devem ser informados:
- material e espessura;
- dimensões e quantidade;
- tolerâncias relevantes;
- roscas, chanfros e acabamentos;
- pontos e especificações de solda;
- necessidade de dobra, usinagem, pintura ou montagem;
- aplicação da peça, quando pertinente.
Desenhos de conjunto e modelos complementares ajudam a identificar interfaces, referências de montagem e características funcionais.
A fabricação integrada atende protótipos e produção seriada?
Sim. A estrutura integrada permite avaliar protótipos, validar a sequência de fabricação e avançar para produção seriada conforme a demanda do projeto. A terceirização de peças metálicas pode reunir engenharia de aplicação, análise de arquivos, corte, dobra, soldagem, usinagem, acabamento e montagem em um único fluxo.
Como fabricante de peças metálicas em Caxias do Sul, a Crocoli atende componentes como terminais espigão, pinos de fixação, buchas roscadas, niples sextavados para solda, grampos U e conjuntos soldados para diferentes setores industriais.
Para solicitar um orçamento técnico de corte a laser e usinagem CNC, envie seu projeto em DXF/DWG pela página crocoli.com.br/contato.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp