
Peças para Implementos Rodoviários: Fabricação Sob Medida
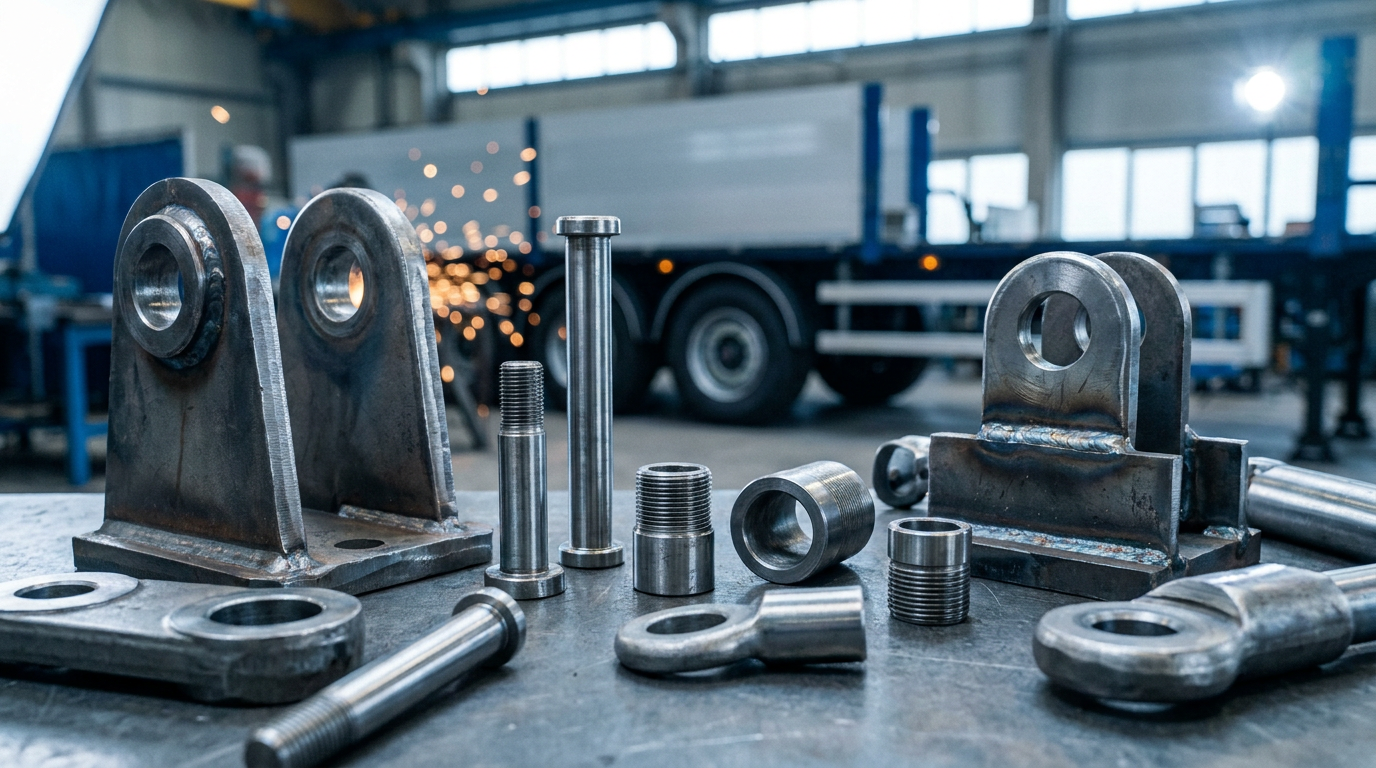
Peças para implementos rodoviários: requisitos e desafios de fabricação
A fabricação de peças para implementos rodoviários exige atenção a condições de uso que vão além da geometria indicada no desenho. Carretas, semirreboques, reboques, basculantes e implementos especiais operam sob cargas variáveis, vibrações contínuas, impactos e exposição à umidade, poeira, agentes químicos e mudanças de temperatura. Esses fatores influenciam o projeto, a escolha dos materiais, os processos de fabricação e os critérios de inspeção.
Entre as aplicações estão suportes estruturais, pinos de articulação, buchas, olhais, abas de fixação, componentes hidráulicos e conjuntos soldados. Dependendo da função, a peça precisa resistir à fadiga, manter alinhamento entre componentes ou permitir a montagem sem ajustes posteriores. Por isso, selecionar um fornecedor de peças rodoviárias envolve avaliar sua capacidade de interpretar o projeto e integrar corte, dobra, soldagem, usinagem e acabamento.
Condições de trabalho que afetam os componentes
Diferentemente de uma carga estática, as solicitações em implementos rodoviários se repetem durante frenagens, curvas, acelerações, carregamentos e deslocamentos em vias irregulares. Essa dinâmica pode gerar concentração de tensões em furos, soldas, dobras, rasgos e transições geométricas.
Os principais requisitos incluem:
- Resistência a cargas cíclicas: relevante para suportes, olhais, pinos e pontos de articulação sujeitos à fadiga.
- Tolerância a vibração e impacto: necessária para evitar folgas prematuras, deformações e falhas em fixações.
- Proteção contra o ambiente: rebarbação, jateamento, pintura eletrostática a pó e tratamentos de superfície ajudam a preparar e proteger os componentes conforme a aplicação.
- Controle dimensional: assegura encaixes, alinhamentos, posições de furos e interfaces de montagem.
- Repetibilidade entre lotes: fundamental na produção seriada e na reposição de componentes.
Na fabricação de peças para carretas, pequenas variações dimensionais podem comprometer a montagem do conjunto. Um pino fora da tolerância pode gerar folga ou interferência; uma aba dobrada em ângulo incorreto pode deslocar a posição de fixação; e a distorção de uma estrutura soldada pode dificultar seu acoplamento ao implemento.
Fabricação conforme desenho técnico e análise de arquivos
A produção de componentes metálicos sob medida começa pela análise do desenho técnico e dos arquivos DXF ou DWG. Essa etapa permite verificar geometrias de corte, espessuras, raios de dobra, furações, rasgos, tolerâncias e interfaces entre peças.
Também é necessário avaliar a viabilidade de fabricação. No corte e dobra de chapas para carretas, por exemplo, devem ser considerados o desenvolvimento da chapa, o sentido das dobras, o ferramental e a sequência operacional. Já nas peças usinadas para implementos rodoviários, pontos como roscas, diâmetros, chanfros, canais e ajustes precisam estar claramente especificados.
Na Crocoli, essa análise pode abranger corte a laser de chapas e tubos, dobra CNC, torneamento, fresamento, furação, rosqueamento, solda robotizada MIG/MAG, solda manual TIG e acabamento. Entre os exemplos aplicáveis estão:
| Componente | Possível aplicação |
|---|---|
| Pino de fixação com cabeça | Travamento de hastes e braços mecânicos |
| Orelhas de fixação e olhais usinados | Articulações e pontos de acoplamento |
| Bucha roscada | Criação de rosca resistente em chapas, tubos ou estruturas |
| Aba vertical com rasgo oblongo | Regulagem de alinhamento e fixação |
| Grampo U | Fixação de eixos, tubulações ou feixes de mola |
| Niple sextavado para solda | Conexões hidráulicas e condução de fluidos |
Peça isolada ou conjunto pronto para montagem
Produzir uma peça isolada significa entregar um componente resultante de uma operação ou sequência específica, como uma chapa cortada e dobrada ou uma bucha usinada. Já os conjuntos soldados para semirreboques exigem controle integrado de posicionamento, soldagem, distorção, acabamento e interfaces funcionais.
A terceirização metalúrgica para implementos pode incluir desde a prototipagem até a produção seriada, com montagem de peças cortadas, dobradas e usinadas em um conjunto pronto para seguir à linha do cliente. Essa abordagem reduz a necessidade de coordenar diversos fornecedores e favorece a rastreabilidade dimensional entre os componentes.
Para avaliar a fabricação conforme o projeto, envie os arquivos DXF/DWG e as especificações técnicas à Crocoli pela página crocoli.com.br/contato.
Processos e materiais usados na fabricação dos componentes
A produção de peças para implementos rodoviários exige uma rota industrial compatível com a função estrutural, o ambiente de operação e o volume do projeto. Longarinas auxiliares, suportes, buchas, pinos, olhais, abas de fixação e subconjuntos passam por processos diferentes, que precisam ser planejados de forma integrada para reduzir retrabalho e manter a repetibilidade dimensional.
Na fabricação de peças para carretas, a definição técnica começa pela análise do desenho em DXF ou DWG. Material, espessura, geometria, tolerâncias, pontos de solda, requisitos de montagem e acabamento devem estar especificados antes da liberação para produção.
Seleção de materiais conforme função e ambiente
A escolha da matéria-prima influencia resistência mecânica, peso, soldabilidade, usinabilidade e comportamento diante da corrosão.
| Material | Características relevantes | Aplicações usuais |
|---|---|---|
| Aço carbono | Boa relação entre resistência, conformabilidade e custo industrial | Suportes, abas, reforços, orelhas de fixação e conjuntos estruturais |
| Aço inox | Maior resistência à corrosão e facilidade de higienização | Componentes expostos à umidade, produtos químicos ou ambientes agressivos |
| Alumínio | Baixo peso e boa resistência à corrosão | Chapas, suportes e componentes nos quais a redução de massa é relevante |
A seleção não deve considerar apenas o tipo de metal. Espessura, classe do material, direção de laminação, raio interno de dobra e possibilidade de tratamento superficial interferem diretamente no desempenho dos componentes metálicos sob medida.
Corte a laser e dobra CNC
O corte a laser de chapas permite fabricar perfis, furos, rasgos oblongos e contornos complexos com precisão e aproveitamento planejado da matéria-prima. A Crocoli processa aço carbono, inox e alumínio, além de realizar corte a laser de tubos para componentes tubulares e estruturas.
No corte e dobra de chapas para carretas, o projeto deve prever folgas de montagem, compensação de dobra e posição dos furos em relação às linhas conformadas. A dobra CNC utiliza prensa dobradeira e ferramental adequado à espessura, ao material e ao raio especificado. Esse controle é importante em peças como abas verticais de fixação, suportes, perfis e orelhas destinadas à soldagem.
Raios muito pequenos podem provocar trincas ou deformações; raios inadequados também alteram as dimensões finais. Por isso, o desenvolvimento da chapa e a sequência de dobra precisam ser validados antes da produção seriada.
Usinagem CNC de pinos, buchas e alojamentos
As peças usinadas para implementos rodoviários podem exigir torneamento, fresamento, furação e rosqueamento CNC. Esses processos são aplicados, por exemplo, em:
- pinos de fixação com cabeça;
- buchas roscadas;
- pinos-guia e hastes superiores;
- buchas com canal para anel elástico;
- alojamentos centrais para rolamentos;
- olhais superiores usinados;
- niples sextavados para solda.
Tolerâncias dimensionais, concentricidade, acabamento superficial, ajustes entre pinos e furos e especificação das roscas devem acompanhar a função do componente. Em pontos articulados ou alojamentos de rolamentos, variações excessivas podem gerar folga, desgaste prematuro ou dificuldade de montagem.
Soldagem e montagem dos conjuntos
Para conjuntos soldados para semirreboques, a solda robotizada MIG/MAG favorece repetibilidade, estabilidade do cordão e produtividade em séries recorrentes. A solda manual TIG pode ser empregada quando o material, a geometria, o acesso ou o acabamento exigirem maior controle operacional.
A sequência de soldagem deve ser definida para limitar empenamentos e acúmulo de tensões. Dispositivos de fixação, ponteamento, alternância dos cordões e controle dimensional entre etapas ajudam a preservar alinhamentos, esquadros e posições de furos. Essa integração diferencia um fornecedor de peças rodoviárias capaz de entregar componentes isolados de uma estrutura preparada para montagem.
Acabamento e proteção superficial
Após corte, dobra, usinagem e soldagem, a rota pode incluir rebarbação, jateamento, pintura eletrostática a pó e outros tratamentos de superfície especificados no projeto. A rebarbação elimina arestas e resíduos; o jateamento prepara a superfície; e a pintura cria uma camada de proteção e acabamento.
O sistema deve ser definido conforme exposição à chuva, abrasão, agentes químicos, variações térmicas e impactos. Na terceirização metalúrgica para implementos, alinhar fabricação e acabamento em uma rota integrada reduz movimentações entre fornecedores e facilita o controle dos componentes destinados à montagem final. Para análise de fabricabilidade, o projeto pode ser enviado em DXF ou DWG pela página crocoli.com.br/contato.
Exemplos de peças metálicas e aplicações em implementos rodoviários
A fabricação de peças para implementos rodoviários envolve componentes com funções distintas, desde articulação e travamento até condução de fluidos e suporte de mecanismos rotativos. Cada aplicação exige uma rota de fabricação adequada, combinando corte a laser, dobra CNC, usinagem, soldagem e acabamento conforme o desenho técnico do implemento.
Componentes para articulação, fixação e travamento
Entre os componentes metálicos sob medida utilizados em carretas e semirreboques estão as orelhas de fixação e os olhais superiores usinados. As orelhas são soldadas em estruturas, braços e suportes para criar pontos de acoplamento. Sua produção pode envolver corte a laser da chapa, furação, preparação de chanfros e soldagem MIG/MAG ao conjunto.
Os olhais superiores usinados são aplicados em articulações sujeitas à movimentação mecânica. Normalmente recebem eixos, pinos ou buchas e, por isso, demandam usinagem do diâmetro interno, controle de concentricidade e preparação das superfícies de união. Quando integrados a braços ou suportes, passam a compor conjuntos soldados para semirreboques.
Os pinos de fixação com cabeça são empregados no travamento de braços, hastes e mecanismos móveis. Já os pinos-guia ou hastes superiores auxiliam no encaixe e na centralização de dispositivos. Esses itens são exemplos de peças usinadas para implementos rodoviários, fabricadas por torneamento, fresamento, furação ou rosqueamento, de acordo com as tolerâncias definidas no projeto.
Buchas, alojamentos e componentes de regulagem
As buchas roscadas criam pontos de fixação resistentes em chapas, perfis e tubos. Elas podem ser produzidas por torneamento e rosqueamento CNC e posteriormente inseridas ou soldadas na estrutura. Essa solução reduz a necessidade de porcas soltas e facilita a montagem de acessórios, proteções e suportes.
As buchas com canal para anel elástico são utilizadas em eixos e alojamentos nos quais é necessário reter axialmente um componente. A fabricação requer usinagem dos diâmetros e abertura precisa do canal destinado ao anel. Em mecanismos rotativos, os alojamentos centrais de rolamento recebem assentos internos, furos e roscas para fixação de tampas ou cubos.
As abas verticais de fixação possuem furos passantes e rasgo oblongo para regulagem de alinhamento. Podem ser obtidas por corte e dobra de chapas para carretas, seguidos de usinagem complementar e soldagem na estrutura.
| Peça | Aplicação típica | Processos relacionados |
|---|---|---|
| Orelha de fixação | Articulações, braços e suportes | Corte a laser, furação, chanfro e soldagem |
| Olhal superior usinado | União com pinos, eixos ou buchas | Torneamento, fresamento e soldagem |
| Pino com cabeça ou pino-guia | Travamento e centralização | Torneamento, furação e acabamento |
| Bucha roscada | Ponto de rosca em chapas e tubos | Usinagem, rosqueamento e soldagem |
| Bucha com canal | Retenção em eixos e alojamentos | Torneamento e abertura de canal |
| Aba vertical com rasgo | Regulagem de posição e alinhamento | Corte a laser, dobra e soldagem |
| Alojamento de rolamento | Mecanismos rotativos | Usinagem, furação e rosqueamento |
Conexões hidráulicas e elementos de fixação
Nos circuitos hidráulicos, os terminais espigão permitem a montagem de mangueiras para condução de fluidos. Os niples sextavados para solda possuem uma extremidade roscada, geralmente especificada em BSP ou NPT no projeto, e uma base preparada para união soldada a reservatórios, tubos ou blocos.
Os grampos U, também conhecidos como U-bolts, são aplicados na fixação de eixos, feixes de mola, tubos e outros componentes estruturais. Sua produção pode combinar conformação, usinagem de roscas e acabamento superficial conforme as condições de uso.
Na fabricação de peças para carretas, a Crocoli integra esses processos com análise de arquivos DXF/DWG, prototipagem, produção seriada e montagem. Esse modelo de terceirização metalúrgica para implementos permite contratar um único fornecedor de peças rodoviárias para produzir itens usinados, chapas conformadas e conjuntos soldados conforme o projeto do cliente.
Custos e terceirização da produção de peças para carretas
O custo de peças para implementos rodoviários não depende apenas do peso do aço ou do tempo de máquina. A composição envolve materiais, geometria, tolerâncias, sequência de fabricação, preparação do processo, acabamento e volume contratado. Por isso, a cotação técnica deve considerar o desenho completo e a aplicação do componente, evitando comparações baseadas somente no valor unitário.
Fatores que influenciam o custo de fabricação
| Fator | Impacto na produção |
|---|---|
| Matéria-prima | Tipo de aço, inox ou alumínio, espessura, formato de fornecimento e disponibilidade influenciam o custo inicial. |
| Aproveitamento de chapa | O posicionamento das peças no plano de corte reduz retalhos e melhora o rendimento por chapa. |
| Quantidade de operações | Corte, dobra, usinagem, soldagem, rebarbação, pintura e montagem adicionam etapas ao roteiro produtivo. |
| Tolerâncias dimensionais | Tolerâncias mais restritas podem exigir usinagem CNC, dispositivos específicos, medições adicionais e maior controle do processo. |
| Preparação de máquinas | Programação, troca de ferramentas, regulagem da prensa dobradeira e preparação da célula de soldagem compõem o custo do lote. |
| Dispositivos de soldagem | Gabaritos ajudam a controlar posicionamento, repetibilidade e deformações em conjuntos soldados para semirreboques. |
| Acabamento | Jateamento, pintura eletrostática a pó e tratamentos de superfície variam conforme a proteção e o aspecto especificados. |
| Inspeção | A complexidade das verificações dimensionais e visuais depende dos requisitos definidos no projeto. |
| Volume do lote | A produção seriada permite distribuir custos de programação, preparação e ferramental entre mais unidades. |
No corte e dobra de chapas para carretas, pequenas alterações geométricas podem melhorar o aproveitamento do material ou simplificar uma dobra. Já nas peças usinadas para implementos rodoviários, o número de fixações, ferramentas, furos, roscas, canais e tolerâncias interfere diretamente no tempo de fabricação.
Como reduzir retrabalho e custo total
A redução de custo deve começar antes da produção. A prototipagem permite validar encaixes, pontos de fixação e sequência de montagem antes da liberação de lotes maiores. Componentes como orelhas de fixação, pinos com cabeça, buchas roscadas, alojamentos de rolamento e abas verticais com rasgo podem ser avaliados em conjunto com a estrutura na qual serão instalados.
A revisão do projeto para fabricação também pode identificar oportunidades como:
- adequação de raios e linhas de dobra ao ferramental;
- padronização de espessuras, furos, roscas e componentes;
- eliminação de operações que não agregam função;
- definição de referências dimensionais compatíveis com a montagem;
- inclusão de chanfros, encaixes e elementos de posicionamento;
- escolha entre solda robotizada MIG/MAG e solda manual TIG;
- consolidação de diferentes itens em um mesmo lote produtivo.
Essas medidas favorecem a repetibilidade dos componentes metálicos sob medida e diminuem ajustes durante a montagem. A produção seriada, apoiada por programas de máquina e dispositivos validados, também reduz variações entre lotes.
Terceirização integrada de peças e conjuntos
Na terceirização metalúrgica para implementos, concentrar diferentes processos em um único parceiro reduz a necessidade de transportar materiais entre corte, dobra, usinagem, soldagem e acabamento. Também simplifica a gestão de compras, o acompanhamento técnico e a rastreabilidade interna dos itens do projeto.
A Crocoli atua como fornecedor de peças rodoviárias com manufatura integrada, recebendo arquivos DXF/DWG e executando etapas como corte a laser de chapas e tubos, dobra CNC, usinagem, solda, rebarbação, jateamento, pintura eletrostática a pó e montagem. Essa estrutura atende tanto peças individuais quanto conjuntos soldados, incluindo pinos, buchas, olhais usinados, grampos U, suportes e componentes de articulação.
Para avaliar a fabricação de peças para carretas, envie os desenhos, volumes estimados e requisitos de acabamento para um orçamento técnico em crocoli.com.br/contato.
FAQ sobre fabricação de peças para implementos rodoviários
Quais peças para carretas podem ser fabricadas sob medida?
A fabricação sob medida atende componentes unitários, lotes seriados e conjuntos completos para semirreboques, reboques e implementos especiais. Entre os exemplos estão:
- orelhas e abas de fixação;
- pinos de fixação com cabeça;
- buchas roscadas e buchas com canal para anel elástico;
- pinos-guia e hastes usinadas;
- olhais superiores usinados;
- alojamentos de rolamentos;
- grampos U;
- suportes, reforços, travessas e chapas dobradas;
- conjuntos soldados para semirreboques;
- componentes com furos, rasgos oblongos, roscas e encaixes de precisão.
A Crocoli pode produzir componentes metálicos sob medida a partir do desenho do cliente, incluindo operações de corte, dobra, usinagem, soldagem, acabamento e montagem.
Quais arquivos devem ser enviados para solicitar orçamento?
Para a cotação de peças para implementos rodoviários, recomenda-se enviar arquivos DXF ou DWG com a geometria 2D. Quando disponível, o modelo 3D e o desenho técnico em PDF ajudam a interpretar dobras, soldas, interfaces de montagem e características usinadas.
O orçamento também deve informar:
- material e espessura;
- quantidade por lote e demanda estimada;
- tolerâncias dimensionais e geométricas;
- raios, ângulos e sentido das dobras;
- tipos, posições e dimensões das soldas;
- roscas, chanfros e ajustes;
- acabamento superficial e cor;
- necessidade de montagem;
- pontos críticos de inspeção;
- revisão vigente do projeto.
O DXF ou DWG não deve ser enviado sem essas informações quando a peça tiver requisitos funcionais que não estejam representados na geometria.
É possível fabricar protótipos antes da produção em série?
Sim. A prototipagem permite validar encaixes, interferências, resistência, sequência de montagem e viabilidade do processo antes da fabricação seriada. Essa etapa é especialmente útil em novas peças usinadas para implementos rodoviários, suportes dobrados e conjuntos soldados.
Após a avaliação do protótipo, o projeto pode ser ajustado para melhorar repetibilidade, aproveitamento de material, acesso da solda e eficiência de montagem.
Qual material deve ser usado em peças estruturais?
A escolha depende das cargas, impactos, fadiga, soldabilidade, ambiente de operação, peso e processo de fabricação. Aço carbono é amplamente empregado em estruturas e suportes; inox pode ser indicado quando há maior exigência de resistência à corrosão; alumínio pode atender projetos que priorizam redução de massa.
A definição deve ser feita pela engenharia responsável pelo implemento. O fornecedor de peças rodoviárias pode apoiar a análise de fabricação, mas não deve substituir os cálculos estruturais e critérios técnicos do projeto.
Quando escolher solda robotizada ou solda manual?
| Processo | Aplicação mais adequada |
|---|---|
| Solda robotizada MIG/MAG | Lotes recorrentes, cordões repetitivos, geometrias estáveis e necessidade de padronização |
| Solda manual TIG | Peças que exigem maior controle do acabamento, materiais ou juntas compatíveis com o processo |
| Soldagem manual | Protótipos, pequenos lotes, geometrias variáveis e regiões de difícil acesso |
A escolha para conjuntos soldados para semirreboques considera volume, desenho da junta, posicionamento, acessibilidade e repetibilidade requerida.
Como especificar tolerâncias para pinos, buchas e olhais?
As tolerâncias devem partir da função do conjunto. O desenho precisa indicar diâmetros, ajustes entre eixo e furo, concentricidade, perpendicularidade, posição dos furos, rugosidade e eventuais requisitos de retenção.
Em pinos e buchas, é importante definir se o acoplamento será deslizante, com folga controlada ou por interferência. Nos olhais, devem ser especificados o diâmetro final após usinagem, o alinhamento entre furos e as referências de medição. Evite aplicar tolerâncias estreitas a todas as dimensões: destaque somente características críticas à montagem e ao funcionamento.
Uma única empresa pode cortar, dobrar, usinar, soldar, pintar e montar?
Sim. A manufatura integrada concentra corte e dobra de chapas para carretas, corte de tubos, usinagem CNC, solda robotizada ou manual, rebarbação, jateamento, pintura eletrostática a pó e montagem.
Na Crocoli, essa abordagem facilita a terceirização metalúrgica para implementos, reduzindo interfaces entre fornecedores e permitindo fabricar peças e conjuntos a partir de uma revisão única do projeto.
Como solicitar uma análise técnica do projeto?
Envie o DXF ou DWG, o desenho técnico complementar e os dados de material, quantidade, tolerâncias, soldagem e acabamento pela página crocoli.com.br/contato. Essas informações permitem avaliar a rota de fabricação de peças para carretas e preparar um orçamento técnico compatível com o projeto.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp