
Produção Seriada de Peças Metálicas: do Lote Piloto à Escala
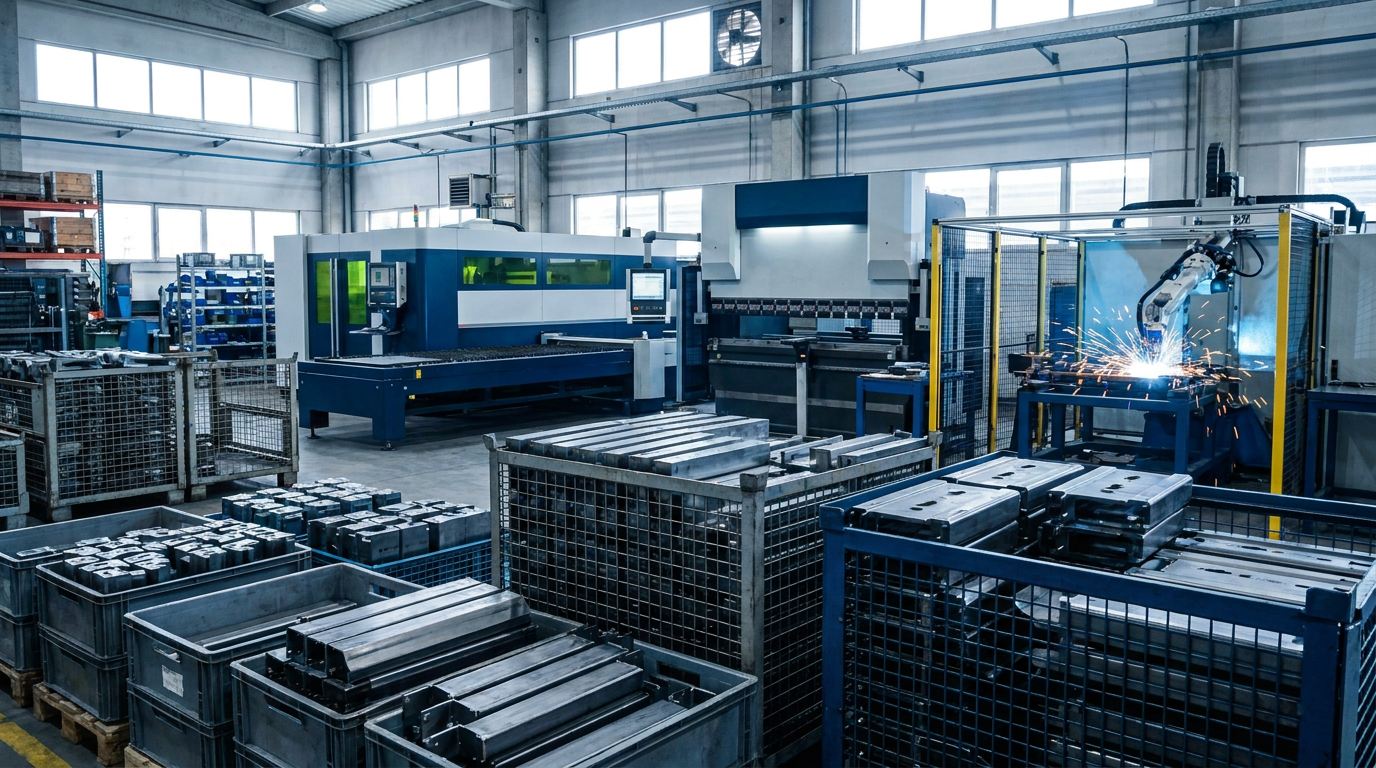
O que muda do protótipo para a produção seriada de peças metálicas
Fabricar uma amostra funcional comprova, inicialmente, que a peça pode ser produzida e desempenhar sua função. Entretanto, essa validação isolada não significa que o componente esteja pronto para a produção seriada de peças metálicas. Ao aumentar o volume, pequenas indefinições de desenho, variações dimensionais ou operações pouco padronizadas podem gerar retrabalho, dificuldades de montagem e instabilidade entre lotes.
A transição para a série exige transformar uma solução tecnicamente viável em um processo repetível, inspecionável e adequado à demanda recorrente. Esse é o objetivo do lote piloto de peças metálicas: reproduzir, em escala controlada, as condições previstas para a fabricação regular, identificando ajustes antes da liberação definitiva.
Protótipo, lote piloto e produção recorrente
Cada etapa responde a uma pergunta diferente dentro da industrialização:
| Etapa | Objetivo principal | Pontos avaliados |
|---|---|---|
| Protótipo ou amostra funcional | Verificar conceito, geometria e aplicação | Encaixe, função, material e viabilidade inicial |
| Lote piloto | Validar o processo e a repetibilidade | Sequência operacional, ferramental, tolerâncias, montagem e inspeção |
| Produção seriada | Fabricar com padrão estável e recorrente | Controle entre lotes, produtividade, rastreabilidade interna e conformidade dimensional |
Um protótipo pode receber ajustes manuais que não são adequados à fabricação de peças metálicas em série. Da mesma forma, uma peça aprovada individualmente pode apresentar dificuldades quando combinada com outros componentes. Isso é especialmente relevante na produção de conjuntos soldados em série, em que corte, dobra, posicionamento, soldagem e acabamento acumulam variações dimensionais.
Na Crocoli, essa análise pode envolver diferentes rotas de fabricação. Uma orelha de fixação, por exemplo, pode exigir corte a laser, preparação de bordas, dispositivo de posicionamento e solda MIG/MAG. Já uma bucha roscada, um alojamento de rolamento ou um pino de fixação com cabeça pode demandar usinagem CNC para produção seriada, incluindo torneamento, fresamento, furação e rosqueamento.
O que deve ser revisado antes de ampliar o volume
A industrialização de peças sob desenho começa pela análise dos arquivos técnicos, como DXF e DWG, e pela definição clara dos requisitos funcionais. Antes da fabricação recorrente, é necessário revisar:
- material, espessura e condição de fornecimento;
- cotas funcionais e tolerâncias realmente necessárias;
- diâmetros, roscas, rasgos, chanfros e raios de dobra;
- interfaces com eixos, buchas, rolamentos, tubos e componentes adjacentes;
- pontos críticos de soldagem e possíveis deformações;
- referências de posicionamento e montagem;
- sequência entre corte a laser, dobra CNC, usinagem, solda e acabamento;
- critérios de inspeção durante o processo e no produto final;
- necessidade de prototipagem, dispositivos ou ferramental dedicado.
Essas definições evitam tolerâncias excessivamente restritas em regiões sem função crítica e, ao mesmo tempo, preservam características essenciais. Em um pino guia, concentricidade e ajuste podem determinar a montagem correta. Em uma aba vertical de fixação, a posição dos furos e do rasgo oblongo interfere diretamente no alinhamento. No niple sextavado para solda, a rosca e a preparação da base precisam ser compatíveis com a conexão e o processo de união.
Quando terceirizar a produção seriada
A terceirização de produção metalúrgica é indicada quando a empresa precisa ampliar capacidade sem internalizar máquinas, operadores especializados, programação, manutenção e gestão de vários processos. Também é uma alternativa para demandas recorrentes que combinam tecnologias distintas ou apresentam oscilações de volume.
Ao contratar um fornecedor de peças metálicas seriadas com manufatura integrada, o comprador pode concentrar em uma única cadeia atividades como corte a laser de chapas e tubos, dobra CNC, solda robotizada MIG/MAG, solda TIG manual, usinagem CNC, rebarbação, jateamento, pintura eletrostática a pó e montagem.
Essa integração reduz transferências entre fornecedores e facilita o controle das interfaces do projeto. Para iniciar a avaliação técnica do protótipo, lote piloto ou série, envie os arquivos DXF/DWG e os requisitos de aplicação à Crocoli pela página crocoli.com.br/contato.
Processos, materiais e preparação para fabricar em escala
A produção seriada de peças metálicas exige uma rota de fabricação definida conforme geometria, material, tolerâncias, volume e requisitos de acabamento. Em vez de tratar corte, dobra, usinagem e soldagem como etapas isoladas, a industrialização deve considerar como cada operação afeta a seguinte. Essa integração reduz movimentações, retrabalhos, perdas de matéria-prima e variações entre lotes.
Na Crocoli, a rota pode reunir corte a laser de chapas e tubos, dobra CNC, usinagem, soldagem, acabamento e montagem. Essa estrutura atende desde componentes individuais, como buchas roscadas, pinos de fixação e abas verticais, até a produção de conjuntos soldados em série para máquinas, implementos e equipamentos industriais.
Definição da rota de fabricação
A preparação começa pela análise dos arquivos DXF/DWG e das especificações do projeto. Nessa etapa, são avaliados:
- dimensões, tolerâncias e referências geométricas;
- espessuras, raios de dobra e folgas de montagem;
- tipos e posições de roscas, furos e rasgos;
- regiões de solda e superfícies que exigem acabamento;
- necessidade de dispositivos de fixação, inspeção ou montagem;
- sequência produtiva e pontos críticos de controle.
No corte a laser, o planejamento do nesting melhora o aproveitamento de chapas de aço carbono, inox ou alumínio. Para tubos, a análise deve considerar perfis, recortes, encaixes e referências que facilitem operações posteriores. Já a dobra CNC requer ferramental compatível com espessura, material, raio interno e geometria, evitando interferências e assegurando repetibilidade angular.
A usinagem CNC para produção seriada complementa a rota com torneamento, fresamento, furação e rosqueamento. É aplicável, por exemplo, a terminais espigão, pinos-guia, alojamentos de rolamento, niples sextavados para solda e buchas com canal para anel elástico.
Seleção do material e impactos no processo
| Material | Características relevantes | Cuidados na fabricação em série |
|---|---|---|
| Aço carbono | Boa disponibilidade e ampla aplicação estrutural | Prever proteção superficial, soldabilidade e controle de deformações |
| Aço inox | Resistência à corrosão e aplicação em ambientes exigentes | Evitar contaminação, controlar acabamento e aporte térmico |
| Alumínio | Baixa massa e boa relação entre peso e desempenho | Considerar maior sensibilidade a riscos, deformações e parâmetros de soldagem |
A escolha não deve se limitar ao custo da matéria-prima. Ela influencia velocidade de corte, retorno elástico na dobra, usinabilidade, processo de soldagem e tratamento final. Na industrialização de peças sob desenho, eventuais substituições de liga, espessura ou condição de fornecimento precisam ser analisadas tecnicamente antes da fabricação.
Soldagem, dispositivos e repetibilidade
A solda robotizada MIG/MAG favorece ciclos estáveis e repetibilidade na fabricação de peças metálicas em série, especialmente em conjuntos com juntas recorrentes e acesso adequado. A solda manual TIG é indicada quando o projeto exige maior controle do cordão, geometrias de difícil acesso ou trabalho com inox e alumínio.
Dispositivos dedicados devem posicionar componentes, restringir movimentos e permitir carregamento consistente. Em conjuntos com orelhas de fixação, olhais usinados, buchas ou abas com rasgo, as referências precisam preservar alinhamento, paralelismo e distância entre centros. Também devem ser previstos pontos para inspeção e compensação das deformações térmicas.
Acabamento, montagem e controles de processo
Após corte, dobra, usinagem e solda, a rota pode incluir rebarbação, jateamento, tratamentos de superfície e pintura eletrostática a pó. A preparação deve definir áreas protegidas, roscas que não podem receber revestimento e superfícies funcionais que exigem conservação dimensional.
Os controles variam conforme a operação:
- corte: dimensões, contorno, furos e qualidade das bordas;
- dobra: ângulos, raios, abas e posição dos elementos;
- usinagem: diâmetros, roscas, concentricidade e profundidades;
- soldagem: posicionamento, geometria do cordão e deformações;
- acabamento: limpeza, cobertura e preservação das áreas funcionais;
- montagem: encaixe, alinhamento e presença dos componentes.
O lote piloto de peças metálicas permite validar essa sequência, os dispositivos e o plano de inspeção antes da escala. Na terceirização de produção metalúrgica, essa preparação ajuda a alinhar critérios técnicos entre cliente e fornecedor de peças metálicas seriadas, criando uma base mais consistente para lotes recorrentes. Para análise de fabricação, o projeto pode ser enviado em DXF/DWG pela página crocoli.com.br/contato.
Peças seriadas e aplicações nos principais setores industriais
A produção seriada de peças metálicas atende componentes com geometrias, tolerâncias e funções bastante distintas. Alguns itens exigem principalmente torneamento e rosqueamento; outros combinam corte, dobra, soldagem e acabamento. Por isso, a definição da rota produtiva deve considerar não apenas o desenho, mas também os esforços mecânicos, a forma de montagem e o ambiente de operação.
Na industrialização de peças sob desenho, a Crocoli pode integrar corte a laser de chapas e tubos, dobra CNC, soldagem MIG/MAG robotizada ou TIG manual, usinagem, acabamento e montagem. Essa combinação permite fabricar peças avulsas e realizar a produção de conjuntos soldados em série, reduzindo a necessidade de movimentar componentes entre diferentes fornecedores.
Componentes seriados e suas rotas de fabricação
| Peça metálica | Processos aplicáveis | Função e aplicações recorrentes |
|---|---|---|
| Terminal espigão para mangueiras | Torneamento, furação, conformação e acabamento | Conexão de mangueiras hidráulicas ou linhas de condução de fluidos em máquinas, implementos e sistemas industriais |
| Orelhas de fixação | Corte a laser, usinagem de furos, preparação de chanfros e soldagem | Pontos de acoplamento em estruturas, cilindros hidráulicos, braços mecânicos e equipamentos móveis |
| Buchas roscadas | Torneamento, furação e rosqueamento CNC | Criação de pontos de fixação resistentes em chapas, tubos, perfis e conjuntos soldados |
| Niple sextavado para solda | Torneamento, fresamento do sextavado e execução de roscas BSP ou NPT conforme projeto | Ligação de válvulas, blocos e tubulações, com base preparada para integração por solda |
| Pinos de fixação com cabeça | Torneamento, fresamento, furação e acabamento | Travamento e articulação de hastes, cilindros hidráulicos e braços mecânicos |
| Grampo U (U-Bolt) | Corte, conformação, rosqueamento e tratamento superficial | Fixação de eixos, feixes de mola, tubulações e sistemas industriais de condução de fluidos |
| Alojamentos de rolamento ou buchas | Corte, torneamento, mandrilamento, furação e rosqueamento | Posicionamento de rolamentos, eixos, cubos e tampas em equipamentos rotativos |
| Abas verticais de fixação | Corte a laser, execução de furos e rasgos, dobra e soldagem | Regulagem de alinhamento e travamento em estruturas e subconjuntos |
| Olhais superiores usinados | Corte, torneamento, fresamento, chanfro e soldagem | Recebimento de eixos, pinos ou buchas em cilindros hidráulicos e braços de elevação |
A usinagem CNC para produção seriada é especialmente relevante em pinos, buchas, niples, terminais e alojamentos, pois essas peças concentram superfícies funcionais, roscas e encaixes. Já o corte e a conformação são frequentes em orelhas, abas e suportes. Quando esses componentes integram estruturas maiores, a soldagem completa a rota de fabricação.
Aplicações por setor industrial
Nos implementos agrícolas, orelhas, pinos, buchas roscadas e olhais usinados são aplicados em articulações, cilindros e mecanismos de movimentação. Em implementos rodoviários, grampos U, abas de fixação e componentes soldados podem integrar sistemas de suspensão, chassis e suportes auxiliares.
Na mineração e na construção civil, a fabricação de peças metálicas em série abrange componentes robustos para equipamentos, estruturas e sistemas hidráulicos, como alojamentos de rolamento, pinos de fixação e orelhas soldadas. Nessas aplicações, a repetibilidade dimensional favorece a montagem e a reposição em campo.
Para gás e energia, terminais espigão, buchas roscadas e niples sextavados para solda podem compor linhas, blocos e conjuntos de condução, sempre conforme material, rosca e especificações definidos no projeto. Na refrigeração industrial, conexões, suportes, grampos U e conjuntos soldados são utilizados em tubulações, serpentinas e estruturas de equipamentos.
Ao selecionar um fornecedor de peças metálicas seriadas, é importante avaliar sua capacidade de combinar processos e manter o histórico produtivo após a validação do lote piloto de peças metálicas. A Crocoli atua na terceirização de produção metalúrgica, desde componentes usinados até conjuntos montados, conforme desenhos e requisitos técnicos do cliente. Para avaliação de fabricação, envie os arquivos DXF ou DWG pela página crocoli.com.br/contato.
Como reduzir custos e riscos ao terceirizar a produção seriada
Na terceirização de produção metalúrgica, o menor preço unitário nem sempre representa o menor custo total. A análise deve considerar todas as etapas da industrialização de peças sob desenho, desde a compra da matéria-prima e preparação das máquinas até inspeção, acabamento, montagem e logística entre fornecedores.
Os principais fatores que influenciam o custo da produção seriada de peças metálicas são:
| Fator | Impacto na fabricação em série |
|---|---|
| Matéria-prima | Tipo de liga, espessura, formato de fornecimento, aproveitamento de chapa ou barra e volume de compra afetam o custo |
| Preparação de máquinas | Programação, setup, troca de ferramentas e regulagem são diluídos conforme o tamanho do lote |
| Ferramental e dispositivos | Ferramentas dedicadas, gabaritos de solda e dispositivos de inspeção exigem investimento, mas aumentam repetibilidade |
| Número de operações | Cada corte, dobra, usinagem, solda, movimentação ou reposicionamento acrescenta tempo e risco |
| Tolerâncias | Tolerâncias mais restritas demandam processos, instrumentos e controles compatíveis |
| Acabamento | Rebarbação, jateamento, pintura eletrostática a pó e tratamentos de superfície adicionam etapas |
| Montagem | A entrega de conjuntos montados reduz atividades internas do contratante, mas requer controle de componentes e sequência |
| Tamanho e frequência dos lotes | Influenciam compras, estoques, setups, capacidade reservada e previsibilidade produtiva |
Reduzir operações sem comprometer a função da peça
A engenharia de aplicação deve analisar o desenho para identificar características que elevam o custo sem gerar benefício funcional. Tolerâncias geométricas excessivamente restritas, acabamentos em áreas não funcionais e múltiplos reposicionamentos na usinagem CNC para produção seriada podem tornar a peça desnecessariamente complexa.
Essa revisão também pode indicar oportunidades para consolidar componentes. Uma bucha roscada, um pino de fixação com cabeça ou um alojamento central de rolamento, por exemplo, pode exigir torneamento, fresamento, furação e rosqueamento. Planejar essas operações em uma sequência estável reduz setups e variações entre lotes.
Na produção de conjuntos soldados em série, dispositivos dedicados ajudam a controlar posicionamento, esquadro, distâncias e deformações. Esse recurso é relevante para conjuntos com orelhas de fixação, olhais superiores usinados, abas verticais ou buchas soldadas. A solda robotizada MIG/MAG favorece repetibilidade em geometrias e volumes compatíveis, enquanto a solda manual TIG atende aplicações que exigem controle específico de execução.
Consolidar processos reduz o custo total de fornecimento
Contratar separadamente corte, dobra, usinagem, solda, pintura e montagem pode ampliar o esforço de compras e criar interfaces difíceis de controlar. Cada transferência adiciona transporte, filas, conferências, risco de avaria e possibilidade de divergência dimensional.
Um fornecedor de peças metálicas seriadas com manufatura integrada pode centralizar:
- corte a laser de chapas e tubos;
- dobra CNC com ferramental adequado;
- torneamento, fresamento, furação e rosqueamento;
- solda robotizada MIG/MAG e solda manual TIG;
- rebarbação, jateamento e pintura eletrostática a pó;
- inspeção, montagem e entrega de conjuntos.
Essa integração facilita a rastreabilidade das etapas e a identificação da causa de eventuais desvios. Também evita situações em que um fornecedor atribui ao processo anterior problemas de corte, dobra, usinagem ou soldagem.
Validar antes de liberar a escala
O lote piloto de peças metálicas é uma ferramenta de redução de risco antes da fabricação de peças metálicas em série. Ele permite validar encaixes, sequência operacional, dispositivos, tempos de fabricação, critérios de inspeção e comportamento do acabamento. Em componentes como niple sextavado para solda, pino guia, bucha com canal para anel elástico ou grampo U, essa etapa ajuda a confirmar roscas, ajustes, canais, raios e interfaces de montagem.
Ao qualificar um parceiro, avalie:
- compatibilidade da capacidade técnica com materiais, dimensões e volumes;
- suporte de engenharia para análise de arquivos DXF/DWG;
- capacidade de prototipagem e execução do lote piloto;
- métodos de inspeção adequados às tolerâncias do projeto;
- consistência dimensional e visual entre lotes;
- estrutura para absorver revisões de desenho e variações de demanda;
- integração entre fabricação, acabamento e montagem.
A Crocoli atua na terceirização completa de peças e conjuntos metálicos, reunindo corte, dobra, usinagem, solda, acabamento e montagem. Para avaliar a industrialização do projeto, envie os arquivos em DXF/DWG e os requisitos técnicos pela página crocoli.com.br/contato.
FAQ sobre lote piloto e fabricação de peças metálicas em série
O que é um lote piloto de peças metálicas?
O lote piloto de peças metálicas é uma quantidade inicial fabricada com processos próximos ou equivalentes aos previstos para a produção regular. Seu objetivo é validar não apenas a geometria da peça, mas também a sequência de fabricação, os dispositivos, o ferramental, os parâmetros de processo, a montagem e os critérios de inspeção.
Esse lote permite avaliar, em condições industriais, aspectos como:
- repetibilidade dimensional;
- encaixe entre componentes;
- comportamento durante dobra, usinagem e soldagem;
- necessidade de ajustes no desenho;
- tempo e estabilidade do processo;
- acabamento e montagem do conjunto.
Por exemplo, um lote piloto de orelhas de fixação, buchas roscadas ou alojamentos de rolamento pode revelar oportunidades de melhoria antes da fabricação de peças metálicas em série.
Qual é a diferença entre protótipo e produção seriada?
O protótipo é utilizado principalmente para validar conceito, forma, função e montagem. Ele pode ser produzido em pequena quantidade, inclusive com métodos provisórios. Já a produção seriada de peças metálicas exige processos estáveis, documentação controlada e capacidade de repetir as especificações ao longo dos lotes.
| Etapa | Foco principal |
|---|---|
| Protótipo | Validar geometria, função e viabilidade |
| Lote piloto | Testar o processo produtivo e os controles |
| Produção seriada | Manter repetibilidade, produtividade e padrão de qualidade |
Na industrialização de peças sob desenho, a passagem entre essas etapas deve considerar tolerâncias, referências de medição, pontos críticos e requisitos de montagem.
Quais arquivos são necessários para solicitar uma cotação?
Os arquivos mais indicados dependem dos processos envolvidos. Para corte a laser de chapas e tubos, os formatos DXF ou DWG facilitam a análise dos contornos. Desenhos técnicos em PDF e modelos tridimensionais também podem complementar as informações.
A documentação deve indicar, quando aplicável:
- material e espessura;
- dimensões e tolerâncias;
- quantidade inicial e estimativa de recorrência;
- dobras, roscas, furos e chanfros;
- símbolos e requisitos de solda;
- acabamento superficial;
- componentes comerciais utilizados na montagem;
- pontos de inspeção considerados críticos.
Quanto mais completo estiver o projeto, mais precisa será a avaliação por um fornecedor de peças metálicas seriadas.
É possível cortar, dobrar, usinar e soldar no mesmo fornecedor?
Sim. A manufatura integrada concentra diferentes etapas em uma única cadeia produtiva. Na Crocoli, um projeto pode envolver corte a laser, dobra CNC, torneamento, fresamento, furação, rosqueamento, solda robotizada MIG/MAG, solda manual TIG, rebarbação, jateamento, pintura eletrostática a pó e montagem.
Essa abordagem é adequada para a produção de conjuntos soldados em série, incluindo estruturas com orelhas de fixação, abas verticais, buchas, pinos e olhais usinados. A integração reduz interfaces entre fornecedores e facilita o controle das relações dimensionais do conjunto.
Como definir a quantidade por lote?
A quantidade deve ser definida conforme a demanda, a frequência de consumo, a capacidade de armazenamento e a economia gerada pela preparação do processo. Não existe um volume universalmente ideal.
Para estabelecer o lote, considere:
- consumo mensal ou por ordem de montagem;
- custo de preparação de máquinas e dispositivos;
- necessidade de estoque de segurança;
- previsibilidade da demanda;
- espaço disponível para armazenagem;
- risco de alterações futuras no projeto.
Na terceirização de produção metalúrgica, informar a quantidade inicial e a previsão de recorrência ajuda a planejar a estratégia industrial mais adequada.
Quais materiais podem ser utilizados?
A Crocoli trabalha com corte e transformação de aço carbono, aço inox e alumínio. A escolha depende da resistência mecânica, exposição à corrosão, peso, soldabilidade, usinabilidade e acabamento exigido.
Peças como terminais espigão, niples sextavados para solda, pinos de fixação e buchas podem demandar materiais e condições dimensionais diferentes. Na usinagem CNC para produção seriada, a especificação correta do material também influencia ferramentas, parâmetros de corte e estabilidade do processo.
Como controlar a repetibilidade entre lotes?
A repetibilidade depende de documentação técnica consistente, parâmetros de fabricação controlados e critérios de inspeção definidos. Entre as práticas relevantes estão:
- utilização da mesma revisão do desenho;
- identificação de materiais e componentes;
- padronização de programas CNC e sequências operacionais;
- uso de ferramental e dispositivos adequados;
- controle de cotas críticas;
- inspeções durante o processo e no produto final;
- registro de alterações de engenharia.
Para solicitar uma análise técnica de produção seriada de peças metálicas, acesse crocoli.com.br/contato e envie seu projeto em DXF ou DWG.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp