
Roscas BSP, NPT e Métricas em Peças Metálicas Sob Medida
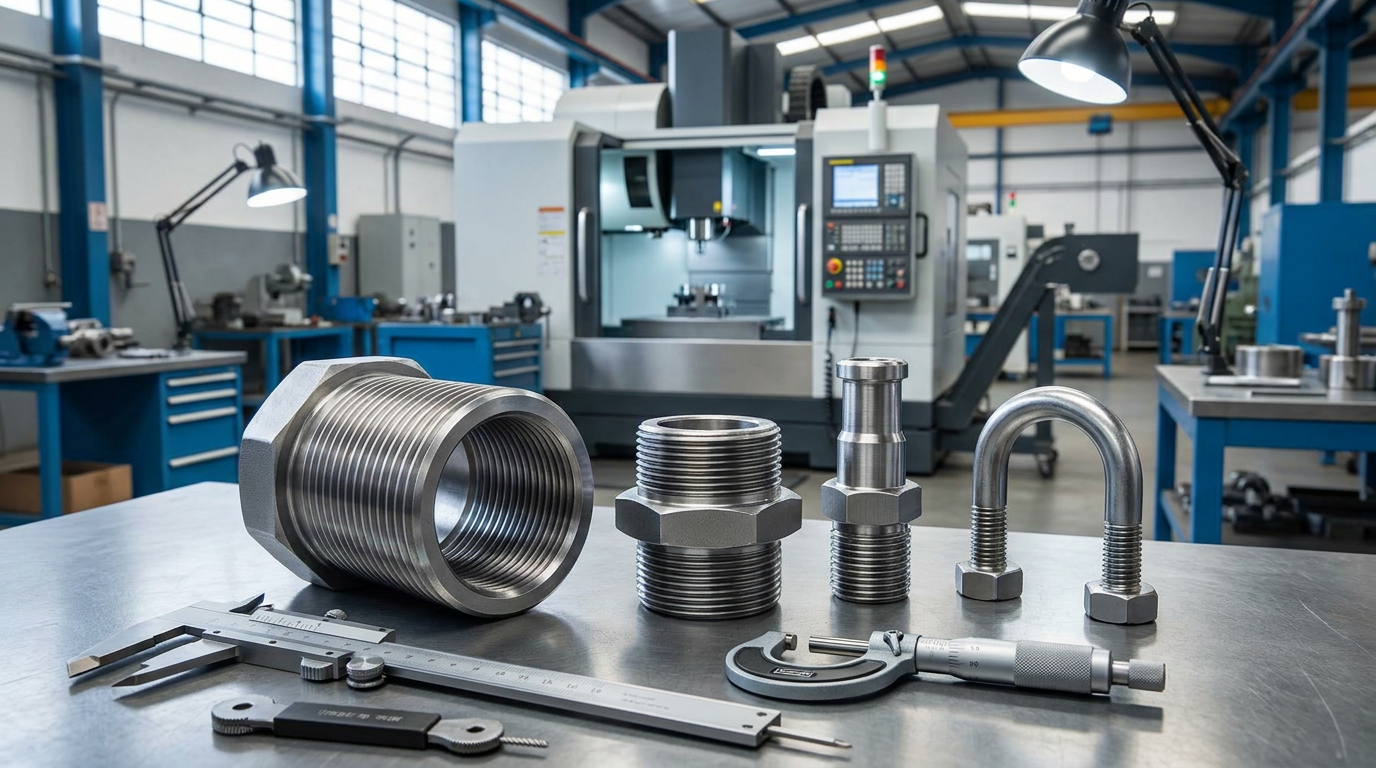
Roscas BSP, NPT e métricas: por que a especificação correta é crítica
As roscas cumprem funções distintas em componentes industriais: fixar partes estruturais, permitir regulagens, posicionar elementos e conectar circuitos de óleo, ar, água ou outros fluidos. Em peças metálicas roscadas sob medida, a escolha do padrão influencia diretamente a montagem, a intercambiabilidade, a resistência mecânica e a estanqueidade do conjunto.
Uma bucha roscada sob medida, por exemplo, pode criar um ponto resistente de fixação em chapas ou tubos. Já um niple sextavado para solda utiliza a rosca para conexão com válvulas, blocos ou tubulações, enquanto sua base é preparada para integração ao conjunto soldado. Em um terminal espigão hidráulico, a especificação incorreta da rosca pode causar vazamento, deformação do componente ou falha prematura da conexão.
Diferença entre rosca BSP e NPT
Embora sejam frequentes em sistemas hidráulicos, pneumáticos e de condução de fluidos, roscas BSP e NPT não são equivalentes. Elas apresentam diferenças de perfil, ângulo dos filetes, passo e diâmetro efetivo.
| Tipo de rosca | Perfil dos filetes | Geometria | Sistema de medida | Vedação típica |
|---|---|---|---|---|
| BSPP | 55°, perfil Whitworth | Paralela | Diâmetro nominal de tubo e fios por polegada | Arruela, anel de vedação, face ou sede |
| BSPT | 55°, perfil Whitworth | Cônica, normalmente 1:16 | Diâmetro nominal de tubo e fios por polegada | Interferência entre filetes e vedante apropriado |
| NPT | 60° | Cônica, 1:16 | Diâmetro nominal de tubo e fios por polegada | Interferência dos filetes com selante |
| Métrica | 60° | Geralmente paralela | Diâmetro e passo em milímetros | Fixação mecânica ou vedação complementar |
A BSPP, frequentemente identificada pela designação G, possui diâmetro constante. Por isso, a estanqueidade normalmente não ocorre nos filetes, mas em uma face, sede, arruela ou anel de vedação. A BSPT utiliza rosca cônica; conforme a posição interna ou externa e a norma aplicada, podem aparecer designações como R e Rc.
A NPT também é cônica, porém apresenta perfil de 60°, contra 55° das BSP. Mesmo quando uma conexão parece iniciar o rosqueamento, combinar BSPT e NPT pode gerar contato irregular, baixo engajamento, danos aos filetes e vazamentos. Essa é a principal diferença entre rosca BSP e NPT a ser considerada no projeto: dimensões nominais semelhantes não garantem compatibilidade funcional.
As roscas métricas industriais, como M10 × 1,5 ou M20 × 2,5, são definidas pelo diâmetro nominal e pelo passo em milímetros. Elas são amplamente utilizadas em fixação e montagem de máquinas, suportes, alojamentos, pinos e conjuntos mecânicos. Passos finos podem atender necessidades específicas de regulagem, menor avanço axial ou limitação de espessura, mas exigem indicação expressa no desenho.
Informações indispensáveis no desenho técnico
Para a usinagem CNC de roscas, não basta indicar somente o diâmetro. O DXF, DWG ou desenho associado deve informar:
- norma e designação completa da rosca;
- tipo BSPP, BSPT, NPT ou métrica;
- diâmetro nominal e passo, ou quantidade de fios por polegada;
- rosca interna ou externa;
- classe de tolerância ou ajuste aplicável;
- profundidade útil e comprimento de engajamento;
- sentido direito ou esquerdo;
- existência de saída de ferramenta, alívio, chanfro ou escareado;
- material: aço carbono, inox ou alumínio;
- acabamento e tratamento de superfície;
- requisitos de vedação, pressão de trabalho e fluido, quando aplicáveis;
- necessidade de inspeção com calibre tampão, anel ou outro método definido pelo projeto.
A Crocoli fabrica buchas, niples, terminais e outros componentes por usinagem CNC de roscas, integrando operações de torneamento, fresamento, furação, rosqueamento, solda e acabamento. Para avaliar a fabricação de peças roscadas conforme a aplicação, envie o projeto em DXF/DWG pela página crocoli.com.br/contato.
Como são fabricadas roscas em aço carbono, inox e alumínio
A fabricação de peças metálicas roscadas sob medida começa pela definição do material, da geometria da rosca e das superfícies funcionais do componente. Além do diâmetro e do passo, o processo deve considerar comprimento roscado, tolerâncias, concentricidade, perpendicularidade, vedação, chanfros de entrada e eventuais operações posteriores de soldagem e acabamento.
Na Crocoli, a fabricação pode combinar torneamento, fresamento, furação e rosqueamento CNC com corte a laser, dobra, soldagem e tratamento superficial. Essa integração é aplicável a componentes como bucha roscada sob medida, niple sextavado para solda, terminal espigão hidráulico, alojamentos, olhais e conjuntos metálicos completos.
Preparação, usinagem e geração da rosca
Em peças cilíndricas, o torneamento CNC prepara diâmetros externos, faces, canais, assentos, chanfros e superfícies de referência. A própria rosca pode ser executada no torno com ferramenta de perfil adequado. Essa solução permite controlar a relação entre a rosca e outros elementos funcionais, como cones de vedação, espigões, flanges e regiões destinadas à solda.
No fresamento CNC, são produzidos sextavados, rasgos, furos laterais, faces planas e geometrias que não podem ser obtidas apenas por torneamento. Já a furação estabelece o diâmetro prévio necessário para roscas internas. O rosqueamento pode utilizar macho de corte, macho conformador ou fresamento de rosca, conforme material, dimensão, profundidade e exigência do projeto.
A usinagem CNC de roscas normalmente envolve:
- preparação do blank por corte ou usinagem;
- faceamento e criação das referências dimensionais;
- torneamento ou fresamento da geometria principal;
- furação no diâmetro compatível com a rosca;
- execução de roscas BSP e NPT ou de roscas métricas industriais;
- preparação dos chanfros de entrada e saída;
- rebarbação e inspeção dimensional.
A diferença entre rosca BSP e NPT também interfere na fabricação: cada padrão exige perfil, conicidade quando aplicável, passo e ferramenta correspondentes. Por isso, a informação deve estar claramente indicada no desenho técnico, evitando que componentes visualmente semelhantes sejam usinados com padrões incompatíveis.
Comportamento de cada material na usinagem
| Material | Cuidados de fabricação |
|---|---|
| Aço carbono | Apresenta boa usinabilidade em diversas ligas, mas exige controle de cavacos, parâmetros de corte e proteção posterior contra corrosão. |
| Aço inox | Tende ao encruamento e à geração de calor. Requer ferramentas adequadas, refrigeração e estratégia de corte que evite atrito excessivo. |
| Alumínio | Permite altas taxas de remoção, porém demanda atenção à aderência de material na ferramenta, formação de rebarbas e deformação de paredes finas. |
Essas características afetam diretamente a fabricação de uma bucha roscada sob medida, de um terminal espigão hidráulico ou de um niple, especialmente quando existem superfícies de vedação, paredes reduzidas ou tolerâncias entre rosca e diâmetros usinados.
Integração com corte, dobra, solda e acabamento
Nem toda peça roscada é produzida isoladamente. Buchas e niples podem ser incorporados a chapas, tubos e conjuntos cortados a laser. Depois do corte de chapas ou tubos, a Crocoli pode realizar dobra CNC, posicionamento em dispositivos e solda MIG/MAG robotizada ou solda TIG manual, conforme a configuração do componente.
A soldagem introduz calor e pode provocar empenamento, retração ou desalinhamento entre a rosca e as superfícies de referência. Para reduzir esse risco, o roteiro de fabricação deve prever sequência de solda, dispositivos de fixação e, quando necessário, usinagem final após a união. No niple sextavado para solda, por exemplo, a base precisa ser preparada para a junta sem comprometer a rosca macho ou a região de vedação.
Após a montagem, podem ser aplicados rebarbação, jateamento, pintura eletrostática a pó e tratamentos de superfície. As roscas devem ser protegidas com tampões, máscaras ou elementos equivalentes para impedir a entrada de abrasivos e o acúmulo de tinta. Camadas sobre filetes podem alterar o ajuste e dificultar a montagem.
Inspeção dimensional das peças roscadas
A inspeção verifica diâmetros, passo, profundidade, concentricidade, posição dos furos, chanfros e superfícies de apoio. Calibradores e instrumentos compatíveis com o tipo de rosca ajudam a confirmar a montagem funcional. Em conjuntos soldados, a verificação após a soldagem e o acabamento é importante para identificar distorções ou contaminações antes da liberação do componente.
Para fabricar componentes a partir de desenhos técnicos, envie o projeto em DXF ou DWG pela página crocoli.com.br/contato e solicite uma análise para orçamento técnico.
Peças roscadas do catálogo e aplicações por setor industrial
As peças metálicas roscadas sob medida integram sistemas de fixação, articulação, condução de fluidos e montagem estrutural. A geometria, o material e o tipo de rosca devem ser definidos conforme o projeto do conjunto, considerando a interface com tubos, mangueiras, válvulas, eixos, chapas e demais componentes.
Na Crocoli, esses itens podem combinar usinagem CNC de roscas, corte a laser de chapas e tubos, dobra CNC, solda MIG/MAG ou TIG e acabamento. Essa manufatura integrada reduz a necessidade de contratar separadamente a fabricação dos componentes e a montagem do conjunto.
Buchas, niples e terminais para conexões
A bucha roscada sob medida é fabricada para inserção ou soldagem em chapas, perfis e tubos. Sua função é criar um ponto de rosca resistente onde a espessura do material-base não permite o rosqueamento direto ou onde o projeto exige um componente substituível. Pode ser aplicada em chassis, suportes, estruturas de máquinas, implementos agrícolas e rodoviários.
O niple sextavado para solda possui base preparada para união ao conjunto metálico e parte superior com rosca macho, normalmente especificada entre roscas BSP e NPT. É utilizado na conexão com válvulas, blocos ou tubulações em equipamentos de gás e energia, mineração, refrigeração industrial e sistemas presentes em máquinas agrícolas.
Como a diferença entre rosca BSP e NPT interfere na geometria e no acoplamento entre componentes, o niple deve ser produzido exatamente conforme o desenho técnico. As duas especificações não devem ser tratadas como intercambiáveis apenas por apresentarem dimensões nominais semelhantes.
Já o terminal espigão hidráulico é destinado à montagem de mangueiras hidráulicas ou de condução de fluidos. Conforme o projeto, sua fabricação pode envolver torneamento CNC, execução de rosca, sextavado para montagem e geometria de espigão compatível com a mangueira e o sistema de conexão.
Componentes de fixação, articulação e regulagem
| Peça | Características de fabricação | Exemplos de aplicação |
|---|---|---|
| Grampo U (U-Bolt) | Corpo conformado e extremidades com rosca para porcas | Fixação de eixos, feixes de mola, tubulações e serpentinas |
| Alojamento central de rolamento | Anel usinado, assento interno e furos roscados | Cubos, suportes rotativos e conjuntos mecânicos |
| Orelhas de fixação | Peças soldadas à estrutura para receber pinos | Cilindros hidráulicos, braços e articulações |
| Olhais superiores usinados | Anéis maciços com usinagem e chanfros | Recebimento de eixos, pinos, buchas ou elementos de articulação |
| Aba vertical de fixação | Furos passantes e rasgo oblongo | Regulagem de alinhamento e travamento por parafusos |
O grampo U pode receber roscas métricas industriais de acordo com os elementos de fixação previstos. Em implementos rodoviários, é empregado em sistemas de montagem associados a eixos e feixes de mola. Em refrigeração industrial e instalações de processo, também pode ser projetado para fixar tubos e serpentinas.
No alojamento central de rolamento, os furos roscados permitem a fixação de tampas, cubos ou componentes complementares. A fabricação pode reunir torneamento, fresamento, furação e rosqueamento CNC, mantendo as referências dimensionais entre o assento interno e os pontos de montagem.
Aplicações por setor atendido
Nos implementos agrícolas, buchas roscadas, olhais, orelhas e pinos participam de braços, cilindros e mecanismos articulados. Em implementos rodoviários, grampos U, abas reguláveis e alojamentos usinados integram sistemas de fixação e conjuntos mecânicos.
Na mineração e na construção civil, esses componentes aparecem em estruturas, máquinas, suportes e equipamentos sujeitos a ciclos de montagem e manutenção. Para gás e energia e refrigeração industrial, niples, terminais e buchas podem conectar tubulações, válvulas, mangueiras e blocos, sempre conforme a especificação do projeto.
A Crocoli analisa arquivos DXF/DWG para fabricar peças unitárias, protótipos ou componentes seriados em aço carbono, inox e alumínio, incluindo corte, dobra, solda, usinagem e acabamento. Para solicitar uma avaliação técnica, envie o desenho e os requisitos do conjunto pela página crocoli.com.br/contato.
Custos, lotes e terceirização de componentes roscados
O custo de peças metálicas roscadas sob medida depende da combinação entre matéria-prima, complexidade geométrica, requisitos da rosca e volume de produção. Por isso, dois componentes visualmente semelhantes podem exigir processos, ferramentas e tempos de inspeção diferentes. Uma bucha roscada sob medida em aço carbono, por exemplo, possui condições de fabricação distintas de uma peça equivalente em inox ou alumínio.
Fatores que influenciam o orçamento
Os principais critérios considerados na análise técnica incluem:
| Fator | Impacto na fabricação |
|---|---|
| Material | Aço carbono, inox e alumínio apresentam comportamentos diferentes no corte, na usinagem, na soldagem e no acabamento. |
| Geometria da peça | Diâmetros, ressaltos, canais, sextavados, chanfros e regiões de difícil acesso aumentam o número de operações. |
| Tipo de rosca | Roscas BSP e NPT e roscas métricas industriais exigem ferramentas, calibres e parâmetros específicos. |
| Quantidade de roscas | Múltiplos furos roscados ampliam o tempo de ciclo e a necessidade de controle dimensional. |
| Profundidade | Roscas profundas, cegas ou próximas ao fundo demandam maior controle de cavacos e risco de quebra da ferramenta. |
| Tolerâncias | Ajustes mais restritos podem exigir operações adicionais, instrumentos adequados e inspeção durante o processo. |
| Preparação para solda | Chanfros, faces de encaixe e bases para soldagem interferem na usinagem e no posicionamento do conjunto. |
| Acabamento e inspeção | Rebarbação, jateamento, pintura eletrostática a pó e tratamentos de superfície devem ser compatíveis com as áreas roscadas. |
| Volume do lote | A quantidade influencia a diluição dos custos de programação, ferramental, dispositivos e setups. |
A correta identificação da diferença entre rosca BSP e NPT também tem impacto econômico direto. Uma indicação incompleta no desenho pode gerar incompatibilidade na montagem, vazamento, descarte de peças ou necessidade de retrabalho. O projeto deve informar padrão, diâmetro nominal, passo, classe ou tolerância aplicável, comprimento útil e condição de vedação.
Protótipos, lotes seriados e redução de setups
Na prototipagem, o objetivo é validar geometria, montagem, acesso de ferramentas e interface com outros componentes antes da produção seriada. A revisão dos arquivos DXF/DWG ajuda a identificar cotas ausentes, conflitos entre rosca e espessura de parede, folgas insuficientes e detalhes que dificultam a fabricação.
Em lotes recorrentes, algumas medidas contribuem para reduzir custos e variações:
- padronizar famílias de roscas BSP e NPT ou roscas métricas sempre que a aplicação permitir;
- agrupar componentes por material, diâmetro e sequência de operação;
- reduzir trocas de ferramentas e setups de máquina;
- prever superfícies adequadas para fixação durante a usinagem CNC de roscas;
- definir antecipadamente quais regiões devem ser protegidas na pintura ou em tratamentos superficiais;
- consolidar corte, usinagem, soldagem e acabamento em um único fluxo de fornecimento.
Essas práticas são aplicáveis a componentes como niple sextavado para solda, bucha roscada, alojamentos, pinos, olhais e terminal espigão hidráulico. Dependendo do projeto, a fabricação pode envolver torneamento, fresamento, furação, rosqueamento, corte a laser, dobra CNC, solda MIG/MAG robotizada, solda TIG manual e montagem.
Terceirização integrada de componentes roscados
A terceirização completa simplifica a gestão de compras ao reduzir a necessidade de contratar separadamente corte, dobra, usinagem, soldagem e acabamento. Em Caxias do Sul, na Serra Gaúcha, a Crocoli atua como fornecedora B2B de peças e conjuntos metálicos para implementos agrícolas, mineração, construção civil, gás e energia, setor rodoviário e refrigeração industrial.
Para solicitar um orçamento técnico, envie o projeto em DXF/DWG, informe material, padrão de rosca, tolerâncias, acabamento e quantidade prevista em crocoli.com.br/contato.
FAQ: dúvidas frequentes sobre roscas e peças metálicas sob medida
Qual é a diferença entre rosca BSP e NPT?
A principal diferença entre rosca BSP e NPT está na geometria do perfil, no ângulo dos filetes e no padrão dimensional. A BSP utiliza perfil de 55°, enquanto a NPT adota perfil de 60°. Além disso, diâmetros e passos podem parecer semelhantes, mas não são equivalentes.
| Padrão | Característica | Aplicações comuns |
|---|---|---|
| BSPP | Rosca paralela | Conexões com vedação por anel, arruela ou face |
| BSPT | Rosca cônica | Conexões com interferência progressiva |
| NPT | Rosca cônica | Sistemas hidráulicos, pneumáticos e tubulações industriais |
| Métrica | Paralela, salvo especificação distinta | Fixação mecânica e componentes de máquinas |
Em itens como niple sextavado para solda e terminal espigão hidráulico, o padrão precisa ser definido conforme a conexão existente no equipamento.
Roscas BSP e NPT podem ser conectadas entre si?
Não é recomendado. Mesmo quando o encaixe inicial parece possível, roscas BSP e NPT têm perfis e dimensões diferentes. A montagem forçada pode danificar os filetes, reduzir a resistência mecânica e causar vazamentos.
Adaptadores apropriados devem ser usados quando houver necessidade de transição entre padrões. Não se deve compensar uma incompatibilidade apenas com fita veda-rosca ou aumento do torque.
Quando usar rosca paralela ou cônica?
A escolha depende do sistema de vedação e da função do componente:
- Rosca paralela: indicada quando a vedação ocorre por anel O-ring, arruela, junta ou superfície de encosto.
- Rosca cônica: utilizada quando o aperto progressivo entre os filetes participa da vedação.
- Roscas métricas industriais: normalmente aplicadas em fixações, regulagens, buchas, tampas e montagens mecânicas.
Pressão, fluido, material, temperatura e quantidade de ciclos de montagem também devem ser considerados pela engenharia responsável.
Como identificar o passo de uma rosca?
O passo pode ser verificado com um pente de rosca, paquímetro, projetor de perfil ou medição técnica equivalente. Em roscas métricas, ele é informado em milímetros entre filetes. Nos padrões BSP e NPT, costuma ser indicado em fios por polegada.
A identificação também exige medir o diâmetro e avaliar se a rosca é paralela ou cônica. Uma medição isolada pode levar à classificação incorreta.
Quais informações devem constar no desenho técnico?
O desenho de peças metálicas roscadas sob medida deve informar:
- padrão da rosca: BSPP, BSPT, NPT ou métrica;
- dimensão nominal e passo;
- rosca interna ou externa;
- classe de tolerância, quando aplicável;
- profundidade útil ou comprimento roscado;
- sentido direito ou esquerdo;
- chanfros de entrada e alívios;
- material e acabamento superficial;
- requisitos de vedação, inspeção e proteção.
Também é importante indicar soldas, referências dimensionais e áreas que não podem receber pintura.
É possível usinar roscas internas e externas?
Sim. A usinagem CNC de roscas pode produzir roscas internas e externas por torneamento, fresamento, rosqueamento com macho ou outras estratégias compatíveis com a geometria, o material e o lote. A Crocoli realiza operações de torneamento, fresamento, furação e rosqueamento em aço carbono, inox e alumínio.
Uma bucha roscada pode ser soldada em chapa ou tubo?
Sim. Uma bucha roscada sob medida pode ser preparada para soldagem em chapas, tubos ou conjuntos metálicos. O projeto deve prever encaixe, espessura da parede, preparação da junta, acesso para solda e possíveis deformações térmicas. Conforme a aplicação, a montagem pode receber solda robotizada MIG/MAG ou solda manual TIG.
Como evitar danos à rosca durante pintura e soldagem?
As boas práticas incluem:
- utilizar tampões, parafusos de proteção ou mascaramento adequado;
- proteger a rosca contra respingos de solda;
- controlar o aporte térmico e a sequência de soldagem;
- prever a usinagem final após a solda, quando necessário;
- remover resíduos de jateamento e pintura;
- inspecionar com calibradores compatíveis após o acabamento.
Na pintura eletrostática a pó, o mascaramento evita acúmulo de revestimento nos filetes e perda de funcionalidade.
Quais arquivos enviar para cotar uma peça roscada sob medida?
Envie o projeto em DXF ou DWG, acompanhado de desenho técnico com especificação completa da rosca, material, quantidade, tolerâncias, acabamento e aplicação. Arquivos 3D e fotos da montagem podem ser anexados como referências complementares.
Para solicitar um orçamento técnico de buchas, niples, terminais ou outros componentes roscados, encaminhe o projeto pela página crocoli.com.br/contato.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp