
Solda Robotizada MIG/MAG: Como Projetar Peças e Conjuntos
Solda robotizada MIG/MAG: quando o processo é indicado
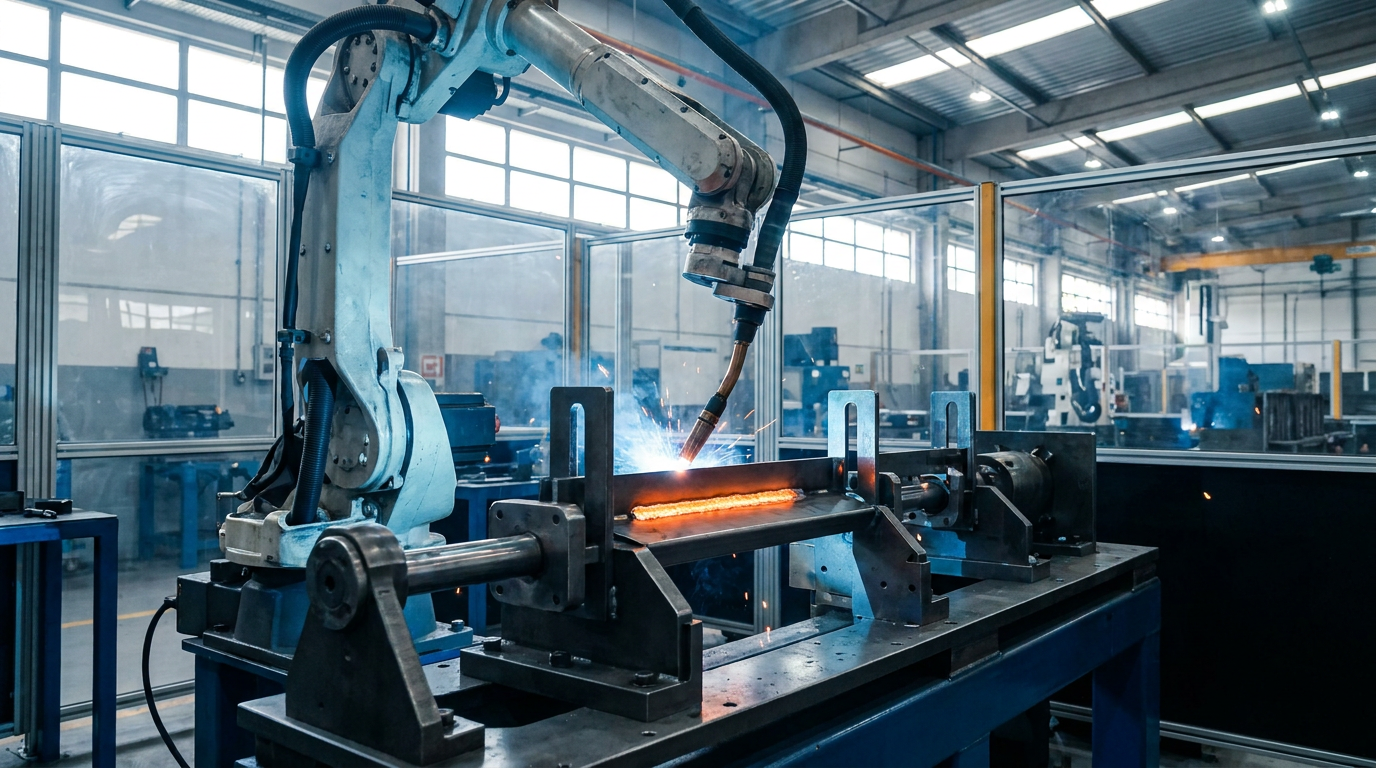
A solda robotizada MIG/MAG utiliza um robô industrial programável para controlar o deslocamento da tocha, a velocidade de soldagem, a orientação, a distância em relação à junta e a sequência dos cordões. Integrada à fonte de soldagem e a dispositivos de fixação, a célula executa trajetórias previamente definidas com elevada repetibilidade.
Nos processos MIG/MAG, o arame-eletrodo é alimentado continuamente, enquanto um gás de proteção isola a poça de fusão. A seleção do processo, do arame, do gás e dos parâmetros depende do material, da espessura, do tipo de junta e dos requisitos do conjunto. A soldagem robotizada de aço carbono é uma aplicação frequente, especialmente em estruturas e componentes seriados, mas a viabilidade deve ser analisada para cada projeto.
Em quais situações a robotização oferece vantagens?
A soldagem robotizada tende a ser indicada quando existem lotes recorrentes, geometrias repetitivas e demanda por maior estabilidade entre as peças. Nessas condições, a programação e o projeto de dispositivos de solda podem ser aproveitados ao longo da produção seriada.
Entre as principais situações de aplicação estão:
- conjuntos com diversos cordões executados em posições previsíveis;
- peças com repetição dimensional e encaixes padronizados;
- lotes recorrentes ou famílias de componentes semelhantes;
- necessidade de regularidade na aparência e na geometria do cordão;
- produção que exige controle da sequência de soldagem;
- componentes com acesso adequado para a tocha e possibilidade de fixação;
- projetos que integram corte, dobra, usinagem, solda e montagem.
Implementos agrícolas e rodoviários, máquinas para mineração, equipamentos para construção civil e sistemas de refrigeração industrial podem empregar peças soldadas sob desenho produzidas dessa forma. Exemplos incluem suportes estruturais, chapas dobradas com buchas, abas de fixação, alojamentos, olhais e subconjuntos com componentes usinados.
O processo também pode ser aplicado à união de orelhas de fixação, buchas roscadas, alojamentos centrais de rolamento e olhais superiores usinados em estruturas ou braços mecânicos. A indicação depende da junta, do material, das tolerâncias e do acesso disponível, não apenas do tipo de componente.
| Condição do projeto | Impacto na soldagem robotizada |
|---|---|
| Lotes recorrentes | Favorecem o aproveitamento da programação e dos dispositivos |
| Peças dimensionais estáveis | Reduzem variações na posição da junta |
| Acesso livre para a tocha | Permite manter ângulo, distância e trajetória programados |
| Dispositivo de fixação adequado | Posiciona os componentes e restringe movimentações |
| Sequência de solda planejada | Ajuda a controlar deformações e interferências |
| Geometria muito variável | Pode exigir ajustes, retrabalho de preparação ou outro processo |
Robotizar não significa apenas substituir o soldador
Um robô repete a trajetória programada, mas não corrige automaticamente componentes fora de posição, folgas irregulares ou variações originadas em etapas anteriores. Por isso, um bom projeto para soldagem robotizada começa antes da entrada do conjunto na célula.
Corte a laser, dobra CNC e usinagem CNC influenciam diretamente o encaixe. Furos, rasgos, chanfros, referências de montagem e superfícies de apoio devem favorecer o posicionamento consistente. Da mesma forma, o dispositivo precisa assegurar repetibilidade sem impedir o acesso da tocha, a retirada do conjunto ou a acomodação dos efeitos térmicos.
A Crocoli atua como fornecedor de conjuntos soldados por meio de uma manufatura integrada. A engenharia de aplicação analisa arquivos DXF/DWG, geometrias, interfaces e sequência de fabricação. Conforme a necessidade, o fluxo pode incluir prototipagem, corte a laser de chapas ou tubos, dobra CNC, torneamento, fresamento, furação, rosqueamento, solda robotizada MIG/MAG, solda manual TIG, rebarbação, jateamento, pintura eletrostática a pó e montagem.
Essa integração é relevante na terceirização de solda robotizada, pois reduz a fragmentação entre fornecedores e permite avaliar o conjunto como um processo completo. Antes da produção seriada, a prototipagem ajuda a verificar encaixes, acessibilidade, referências de posicionamento e necessidades do ferramental. Para solicitar uma análise técnica de fabricação de conjuntos soldados, envie o projeto em DXF/DWG pela página crocoli.com.br/contato.
Como preparar materiais, geometrias e tolerâncias para soldagem robotizada
Um bom projeto para soldagem robotizada deve reduzir variações antes mesmo da abertura do arco. Robôs repetem trajetórias programadas com precisão, mas não compensam automaticamente componentes cortados fora de medida, dobras inconsistentes, folgas excessivas ou montagem instável. Por isso, a qualidade da solda robotizada MIG MAG depende da integração entre engenharia, fabricação dos componentes e projeto de dispositivos de solda.
Folgas, tipos de junta e acesso da tocha
As juntas precisam ser dimensionadas conforme espessura, material, posição de soldagem, nível de penetração requerido e processo definido. Juntas sobrepostas, de topo, em ângulo e com chanfro apresentam exigências diferentes de preparação e fixação.
Entre os principais critérios estão:
- manter folgas controladas e repetíveis entre os componentes;
- evitar desalinhamentos que alterem a distância entre o arame e a junta;
- definir chanfros, nariz de raiz e abertura conforme a penetração necessária;
- prever pontos de referência para posicionamento no dispositivo;
- garantir espaço para aproximação, inclinação e saída da tocha;
- evitar geometrias nas quais a tocha colida com abas, tubos, grampos ou componentes já soldados;
- indicar em desenho a extensão, o lado, o tamanho e a posição dos cordões.
Em peças como orelhas de fixação, alojamentos de rolamento, abas verticais e olhais usinados, a posição relativa entre furos, eixos e superfícies funcionais deve permanecer estável após a união. Já em buchas roscadas e niples sextavados para solda, é necessário proteger roscas, faces de vedação e regiões usinadas contra respingos e distorção térmica.
Material e comportamento durante a soldagem
A seleção do processo não deve ser generalizada para todos os metais.
| Material | Cuidados de projeto e fabricação |
|---|---|
| Aço carbono | É amplamente aplicável à soldagem robotizada MIG/MAG, desde que composição, espessura, preparação da junta e parâmetros sejam compatíveis. |
| Aço inox | Exige controle de contaminação, aporte térmico, acabamento e possível tratamento posterior, conforme a aplicação e o ambiente de trabalho. |
| Alumínio | Requer avaliação específica de liga, limpeza, alimentação do arame, dissipação de calor e tendência a deformações ou porosidade. |
Regiões de difícil acesso, cordões curtos, protótipos, reparos ou materiais que demandem maior controle podem ser executados por solda manual TIG. Em alguns conjuntos, a solução mais eficiente combina automação para cordões repetitivos e TIG para detalhes críticos.
Componentes consistentes antes da solda
Na fabricação de conjuntos soldados, a repetibilidade começa nos processos anteriores. O corte a laser de chapas e tubos ajuda a manter contornos, rasgos, encaixes e referências de montagem. A dobra CNC controla ângulos, raios e posição das abas, reduzindo ajustes manuais no dispositivo.
Operações de torneamento, fresamento, furação e rosqueamento também são relevantes para produzir peças soldadas sob desenho, como pinos, buchas, alojamentos e terminais. Encaixes tipo macho-fêmea, abas de localização e rasgos podem facilitar a montagem e diminuir erros de orientação.
Sequência de cordões, dispositivos e deformação térmica
A sequência de soldagem deve distribuir o calor e limitar empenamentos. Cordões longos e concentrados em um único lado tendem a aumentar contrações e desvios dimensionais. Quando tecnicamente permitido, podem ser adotados cordões alternados, intermitentes ou executados em sequência balanceada.
O dispositivo precisa apoiar e referenciar o conjunto sem impedir o acesso da tocha. Também deve considerar extração da peça, repetibilidade entre ciclos e contrações após o resfriamento. Tolerâncias excessivamente restritas em regiões soldadas podem elevar a complexidade sem benefício funcional; superfícies críticas podem exigir sobremetal e usinagem posterior.
Após a união, a Crocoli pode integrar rebarbação, jateamento, pintura eletrostática a pó e tratamentos de superfície compatíveis com o material e a aplicação. Essa cadeia integrada favorece a terceirização de solda robotizada com menos interfaces entre fornecedores.
Para avaliar a viabilidade com um fornecedor de conjuntos soldados, envie os arquivos DXF/DWG, especificações de material, tolerâncias e requisitos dos cordões pela página crocoli.com.br/contato.
Peças soldadas e aplicações em máquinas, implementos e sistemas hidráulicos
Na fabricação de conjuntos soldados, cada componente deve ser avaliado não apenas pela geometria individual, mas também por sua função no equipamento. Pontos de articulação, conexões hidráulicas, alojamentos e elementos de fixação exigem controle de posição, alinhamento e acesso da tocha. Por isso, o projeto para soldagem robotizada precisa considerar a integração entre peças cortadas a laser, componentes usinados, tubos, chapas dobradas e elementos de montagem.
A Crocoli fabrica peças soldadas sob desenho e subconjuntos para implementos agrícolas, mineração, construção civil, gás e energia, setor rodoviário e refrigeração industrial, combinando solda robotizada MIG MAG, solda manual TIG, usinagem CNC, corte a laser e dobra CNC.
Articulações com orelhas, olhais e pinos de fixação
As orelhas de fixação são soldadas em estruturas, cilindros hidráulicos e braços mecânicos para formar pontos de acoplamento. Em aplicações agrícolas, rodoviárias e de construção civil, podem integrar mecanismos basculantes, sistemas de elevação e conjuntos articulados.
Os olhais superiores usinados recebem eixos, pinos ou buchas de articulação. Como sua função depende da coincidência entre centros e do alinhamento dos furos, a sequência de fabricação deve evitar que as deformações da soldagem prejudiquem o encaixe. Conforme o projeto, pode ser necessário prever referências de montagem, sobremetal para usinagem posterior ou controle dimensional com dispositivo.
Os pinos de fixação com cabeça, por sua vez, travam hastes de cilindros hidráulicos e braços mecânicos. Embora normalmente sejam componentes usinados e montados, suas interfaces influenciam diretamente a posição das peças soldadas. O projeto de dispositivos de solda deve, portanto, reproduzir os eixos funcionais do conjunto, e não apenas apoiar suas superfícies externas.
Conexões soldadas em sistemas hidráulicos e de fluidos
Alguns componentes exigem atenção especial à vedação, à orientação das roscas e à integridade da região soldada:
| Componente | Aplicação típica | Decisão de fabricação |
|---|---|---|
| Bucha roscada | Ponto de rosca em chapas, tubos e estruturas | Controlar posição, perpendicularidade e proteção da rosca |
| Niple sextavado para solda | Ligação com válvulas, blocos ou tubulações | Orientar o sextavado e preservar a conexão BSP ou NPT |
| Terminal espigão | Montagem de mangueiras hidráulicas ou condução de fluidos | Compatibilizar diâmetro, acesso para solda e condição de vedação |
As buchas roscadas podem ser inseridas ou soldadas em peças cortadas e dobradas. Em uma célula de soldagem robotizada de aço carbono, o encaixe deve reduzir folgas variáveis e impedir o deslocamento da bucha durante o ciclo. Já niples e terminais podem demandar operações complementares de torneamento, furação e rosqueamento, além de solda manual TIG quando a geometria, o material ou o requisito do projeto assim indicarem.
Essas soluções aparecem em máquinas agrícolas, sistemas de mineração, instalações de gás e energia e equipamentos de refrigeração industrial.
Fixações, serpentinas e subconjuntos mecânicos
O grampo U (U-bolt) pode ser empregado na fixação de eixos e feixes de mola de implementos rodoviários, além de sistemas de lubrificação, serpentinas de trocadores de calor e linhas nas quais o trajeto do fluido precisa inverter a direção. Sua fabricação pode envolver conformação, usinagem de roscas e integração com suportes cortados a laser.
Outros exemplos de subconjuntos incluem:
- alojamento central de rolamento ou bucha, com assento usinado e furos roscados para tampa ou cubo;
- aba vertical de fixação, com furos passantes e rasgo oblongo para regulagem de alinhamento;
- suportes formados por chapas dobradas, buchas, olhais e reforços soldados;
- estruturas que recebem acabamento por rebarbação, jateamento, pintura eletrostática a pó ou tratamento de superfície especificado.
Na terceirização de solda robotizada, contratar um fornecedor de conjuntos soldados com processos integrados reduz interfaces entre corte, dobra, usinagem, soldagem e montagem. A Crocoli analisa arquivos DXF/DWG para avaliar a fabricação dos componentes, as referências do dispositivo, a sequência das operações e os processos complementares necessários ao subconjunto.
Custos, volume e terceirização de conjuntos com solda robotizada
O orçamento de solda robotizada MIG MAG não depende apenas do peso ou das dimensões do conjunto. A composição do custo considera a complexidade do produto, o tempo de ciclo, a repetibilidade exigida e as operações necessárias antes e depois da soldagem. Por isso, uma cotação técnica precisa avaliar o conjunto completo, e não somente o valor unitário de cada cordão.
Fatores que influenciam o custo da soldagem robotizada
| Fator | Impacto no orçamento |
|---|---|
| Volume do lote | Lotes seriados permitem diluir programação, testes e preparação do dispositivo |
| Comprimento e quantidade de cordões | Afetam tempo de ciclo, consumo de arame e gás, aporte térmico e inspeção |
| Preparação das juntas | Chanfros, folgas, limpeza e ajuste dimensional podem exigir operações adicionais |
| Dispositivo de fixação | Define posicionamento, repetibilidade e acesso da tocha durante a soldagem |
| Material e espessura | Influenciam parâmetros, consumíveis, sequência de solda e controle de deformações |
| Tolerâncias | Requisitos estreitos podem demandar usinagem posterior, controles adicionais ou dispositivos mais robustos |
| Inspeção | Critérios visuais, dimensionais ou ensaios especificados alteram o plano de fabricação |
| Acabamento e montagem | Rebarbação, jateamento, pintura, tratamentos de superfície e montagem agregam etapas ao fornecimento |
Na soldagem robotizada de aço carbono, por exemplo, conjuntos com juntas padronizadas e cordões repetitivos tendem a apresentar maior previsibilidade produtiva. Já peças com muitas posições de solda, acesso restrito ou variações dimensionais entre componentes podem exigir um projeto de dispositivos de solda mais elaborado.
O dispositivo deve manter as peças posicionadas durante o ciclo, compensar tendências de deformação e permitir carga, descarga e acesso da tocha. Também pode ser necessário prever referências para componentes como orelhas de fixação, buchas roscadas, alojamentos de rolamento, olhais usinados e abas verticais de fixação.
Quando o investimento inicial é compensado pelo volume
A implantação de um novo conjunto normalmente envolve análise de engenharia, definição da sequência, programação do robô, validação dos parâmetros e construção ou adaptação do dispositivo. Esse investimento inicial pode ser diluído quando há produção recorrente, lotes maiores ou contratos com demanda programada.
A análise não deve considerar somente a quantidade imediata. Um bom projeto para soldagem robotizada pode gerar ganhos ao longo da vida do produto por meio de:
- repetibilidade entre lotes;
- menor variação na geometria dos cordões;
- estabilidade do tempo de fabricação;
- redução de ajustes e retrabalhos;
- rastreabilidade do processo produtivo;
- facilidade para ampliar a produção conforme a demanda.
Para protótipos ou volumes reduzidos, a Crocoli pode avaliar a combinação mais adequada entre solda manual TIG, processo MIG/MAG e automação, conforme material, geometria e requisitos do projeto.
Informações necessárias para uma cotação técnica
Para orçar peças soldadas sob desenho e conjuntos completos, recomenda-se enviar:
- arquivos DXF ou DWG das peças;
- desenho de montagem com vistas, referências e posição dos componentes;
- material e espessura de cada item;
- simbologia de solda, dimensões e extensão dos cordões;
- tolerâncias dimensionais e geométricas;
- quantidade por lote e previsão de recorrência;
- requisitos de inspeção;
- acabamento solicitado;
- necessidade de montagem ou embalagem específica.
Quanto mais completa a documentação, menor o risco de interpretações divergentes entre engenharia, produção e compras.
Terceirização integrada da fabricação
A terceirização de solda robotizada pode abranger mais do que a união dos componentes. Como fornecedor de conjuntos soldados, a Crocoli integra corte a laser de chapas e tubos, dobra CNC, usinagem, solda robotizada MIG/MAG, solda TIG, rebarbação, jateamento, pintura eletrostática a pó e montagem.
Esse modelo de fabricação de conjuntos soldados reduz movimentações entre empresas, incompatibilidades dimensionais e a necessidade de administrar diversos fornecedores. Também permite analisar, em conjunto, interfaces entre peças cortadas, dobradas e usinadas antes da soldagem.
Para solicitar um orçamento técnico, envie o projeto em DXF/DWG, o desenho de montagem e os requisitos de fabricação pela página crocoli.com.br/contato.
FAQ sobre solda robotizada e fabricação de conjuntos soldados
Qual é a diferença entre solda robotizada e solda manual?
Na solda robotizada MIG/MAG, o robô controla trajetória, velocidade, ângulo da tocha e repetição dos cordões conforme parâmetros programados. Isso favorece padronização, produtividade e estabilidade entre peças de um mesmo lote.
A solda manual oferece maior flexibilidade para protótipos, geometrias de difícil acesso, reparos e conjuntos com elevada variação dimensional. Processos como a solda TIG manual também podem ser aplicados quando o projeto exige controle localizado e acabamento específico.
Na prática, a melhor estratégia pode combinar os dois métodos: robotização dos cordões repetitivos e operação manual em pontos que não apresentam acesso adequado ao robô.
Quais peças podem ser soldadas por robô?
A robotização é indicada para peças soldadas sob desenho que tenham geometria repetitiva, posicionamento previsível e acesso livre para a tocha. Entre os exemplos estão:
- suportes, bases, braços e subconjuntos estruturais;
- orelhas de fixação soldadas em estruturas e cilindros hidráulicos;
- buchas roscadas e niples sextavados com base preparada para solda;
- olhais usinados integrados a braços de elevação;
- alojamentos de rolamento montados em chapas ou estruturas;
- conjuntos para implementos agrícolas, mineração, construção civil, refrigeração e equipamentos rodoviários.
A Crocoli pode integrar corte a laser, dobra CNC, usinagem, soldagem, acabamento e montagem na fabricação de conjuntos soldados.
Solda robotizada serve para pequenos lotes?
Sim, desde que a análise considere o tempo de programação, a preparação das peças e o custo do dispositivo. Pequenos lotes podem justificar a terceirização de solda robotizada quando há recorrência, cordões repetitivos, exigência de padronização ou perspectiva de aumento de volume.
Para protótipos únicos ou conjuntos sujeitos a frequentes alterações, a solda manual pode ser mais adequada. Uma avaliação técnica identifica o ponto de equilíbrio entre flexibilidade e automação.
Quais materiais podem ser soldados por MIG/MAG?
A aplicação depende do metal de base, arame, gás de proteção, espessura e requisitos do conjunto.
| Processo | Aplicações usuais |
|---|---|
| MAG | Soldagem robotizada de aço carbono e determinados aços de baixa liga |
| MIG | Aplicações com gases inertes, comuns em materiais como alumínio e alguns aços inoxidáveis |
| TIG manual | Cordões controlados, detalhes específicos e aplicações que exigem maior controle operacional |
A definição do processo deve ser feita após a análise do desenho, das especificações do material e da função da peça.
Como evitar deformações em conjuntos soldados?
O controle começa no projeto para soldagem robotizada. Entre as medidas importantes estão:
- equilibrar e sequenciar os cordões;
- evitar solda em excesso;
- prever folgas e tolerâncias compatíveis;
- manter repetibilidade no corte, na dobra e na usinagem;
- utilizar pontos de fixação e referências geométricas;
- empregar dispositivos que restrinjam movimentos críticos;
- avaliar pré-deformação ou soldagem alternada quando necessário.
Também é importante considerar o acesso da tocha e a dissipação térmica desde a fase de desenvolvimento.
É necessário criar um dispositivo de soldagem?
Nem sempre, mas conjuntos robotizados normalmente exigem posicionamento estável e repetível. O projeto de dispositivos de solda pode incluir batentes, pinos, grampos e referências para reduzir erros de montagem e manter os componentes na posição correta.
Dispositivos simples podem atender famílias de peças. Já conjuntos complexos ou de maior volume podem demandar ferramental dedicado.
Quais arquivos devem ser enviados para orçamento?
Recomenda-se enviar:
- arquivos DXF ou DWG das peças;
- desenho do conjunto com cotas e tolerâncias;
- indicação de materiais e espessuras;
- especificação de roscas, usinagens e acabamentos;
- posição, dimensão ou simbologia dos cordões;
- quantidade estimada por lote;
- arquivos 3D e lista de materiais, quando disponíveis.
Como escolher um fornecedor de solda robotizada?
Avalie se o fornecedor de conjuntos soldados consegue analisar a fabricabilidade, controlar as etapas anteriores à solda e entregar o conjunto acabado. Uma estrutura integrada reduz interfaces entre corte, dobra, usinagem, soldagem, rebarbação, jateamento, pintura a pó e montagem.
Para solicitar um orçamento técnico à Crocoli, envie seu projeto em DXF/DWG pela página crocoli.com.br/contato.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp