
Tolerâncias em Peças Metálicas: Como Especificar sem Encarecer
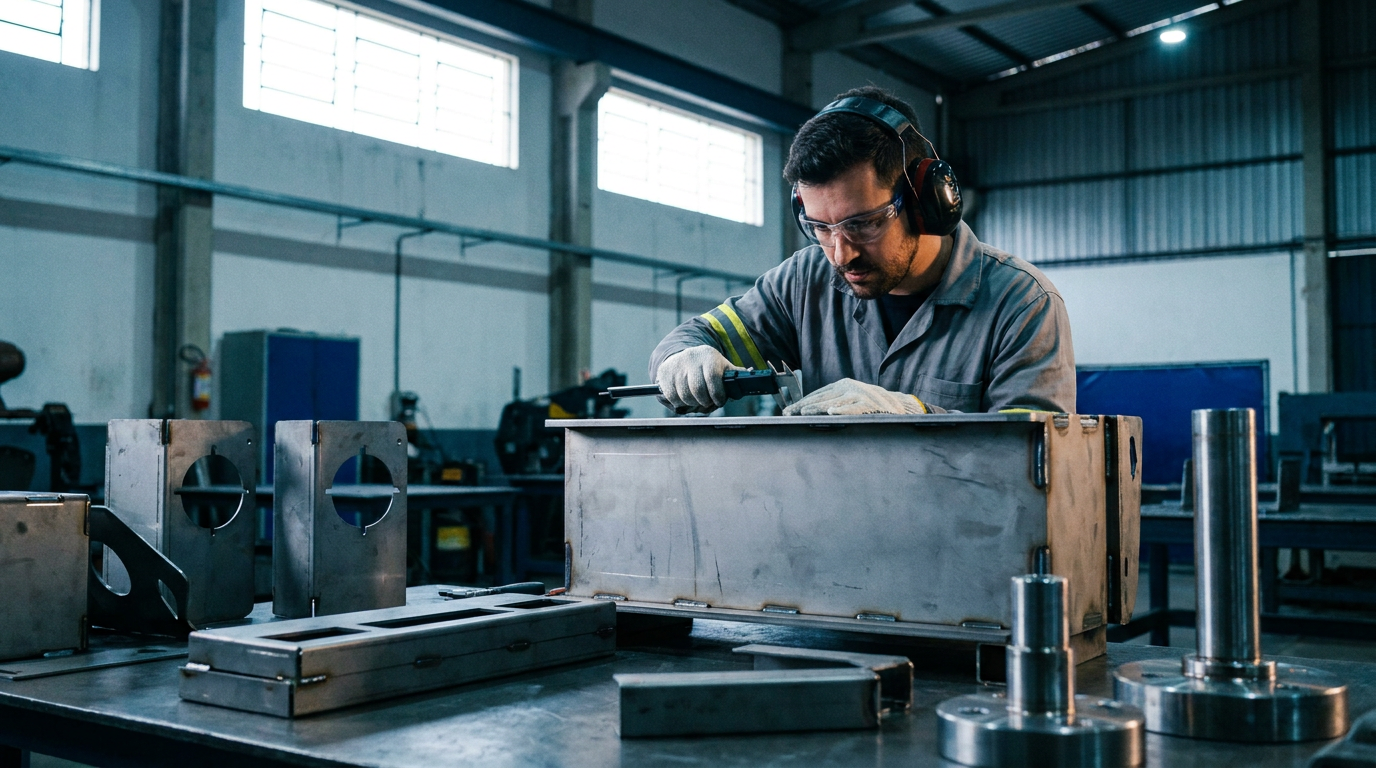
O que são tolerâncias em peças metálicas e por que elas importam
Tolerâncias em peças metálicas são os limites de variação permitidos entre as dimensões definidas no projeto e as medidas obtidas na fabricação. Elas reconhecem que nenhum processo produtivo gera peças absolutamente idênticas, mesmo quando são utilizados corte a laser, dobra CNC, soldagem robotizada ou usinagem CNC sob medida.
Uma especificação adequada garante que a peça cumpra sua função, seja montada sem interferências indevidas e possa ser produzida com repetibilidade. Para isso, o desenho técnico deve diferenciar três conceitos fundamentais:
- Medida nominal: valor de referência indicado no projeto, como um diâmetro de 30 mm.
- Desvio permitido: variação aceitável acima ou abaixo da medida nominal, por exemplo, 30 ± 0,10 mm.
- Ajuste funcional: relação entre duas peças montadas, como eixo e bucha, pino e olhal ou rolamento e alojamento.
Na fabricação de peças sob desenho, a tolerância deve ser definida conforme a função de cada característica. Um furo usado apenas para passagem de parafuso normalmente não precisa receber o mesmo controle de um alojamento de rolamento ou de um pino guia responsável pela centralização de um dispositivo.
Principais tipos de tolerância
As tolerâncias não se limitam ao comprimento, à largura ou ao diâmetro. Elas também controlam forma, orientação, localização e condição superficial.
| Tipo de tolerância | O que controla | Exemplo de aplicação |
|---|---|---|
| Dimensional | Diâmetro, espessura, comprimento, largura e distância | Diâmetro de uma bucha roscada ou de um pino de fixação |
| Geométrica | Planicidade, circularidade, cilindricidade, paralelismo e perpendicularidade | Assento interno de um alojamento central de rolamento |
| De posição | Localização de furos, eixos, rasgos e outros elementos em relação a referências | Furos e rasgo oblongo de uma aba vertical de fixação |
| De acabamento | Rugosidade, rebarbas, marcas e condição da superfície | Área de vedação de um niple sextavado ou superfície de deslizamento de um pino guia |
A tolerância dimensional na usinagem é especialmente importante em componentes sujeitos a encaixes, roscas, vedação ou movimento relativo. Olhais superiores usinados, por exemplo, precisam ser compatíveis com os respectivos eixos, pinos ou buchas de articulação. Já uma bucha com canal para anel elástico exige controle das dimensões que determinam o posicionamento e a retenção do anel.
Em peças conformadas, a tolerância de dobra de chapa deve considerar ângulo, raio interno, posição da linha de dobra e dimensões finais. Nas tolerâncias para corte a laser, também devem ser avaliados o material, a espessura, o contorno e a função dos furos. Um perfil destinado à soldagem pode admitir variações diferentes de uma peça que será montada diretamente em outro componente.
Tolerância é uma decisão funcional e econômica
Especificar limites mais restritos do que o necessário não torna automaticamente a peça melhor. Tolerâncias apertadas podem exigir processos adicionais de usinagem, ferramental dedicado, dispositivos de controle, maior frequência de inspeção e separação de peças fora do limite. Também aumentam o risco de retrabalho e reduzem a flexibilidade produtiva.
Esse efeito é relevante em tolerâncias em conjuntos soldados, pois o calor da soldagem pode provocar contrações e distorções. Exigir alta precisão em todas as dimensões de uma estrutura soldada, sem identificar superfícies funcionais ou referências de montagem, pode tornar necessária a usinagem posterior do conjunto.
Por outro lado, especificações excessivamente amplas podem comprometer o produto:
- folga excessiva entre pinos, buchas e olhais;
- desalinhamento de furos e pontos de fixação;
- interferência durante a montagem;
- vazamento em conexões ou superfícies de vedação;
- desgaste prematuro e distribuição inadequada de cargas;
- dificuldade de intercambiabilidade em produção seriada.
Saber como especificar tolerâncias significa concentrar controles rigorosos onde existe necessidade funcional e adotar limites compatíveis com o processo nas demais características. Em projetos de terminais espigão, niples para solda, pinos de fixação, buchas roscadas e conjuntos metálicos, a análise deve considerar montagem, carregamento, vedação, movimento e método de inspeção.
Na Crocoli, a avaliação dos arquivos DXF/DWG ajuda a relacionar requisitos de projeto aos processos de corte, dobra, solda, usinagem e acabamento, evitando tanto o controle insuficiente quanto o encarecimento desnecessário da fabricação.
Como corte, dobra, solda, usinagem e materiais afetam as tolerâncias
Cada processo transfere à peça variações próprias de posicionamento, temperatura, conformação e acabamento. Por isso, na fabricação de peças sob desenho, a tolerância deve ser definida conforme a função de cada dimensão e a etapa produtiva capaz de atendê-la. Exigir o mesmo nível de precisão em todo o componente pode aumentar operações, inspeções e custos sem benefício funcional.
Corte a laser de chapas e tubos
As tolerâncias para corte a laser dependem da espessura, do material, da geometria, da qualidade do arquivo DXF/DWG e dos parâmetros de processo. Furos pequenos em relação à espessura, rasgos estreitos, perfis dentados e contornos com muitos vértices exigem atenção especial à largura de corte, à entrada do feixe e à formação de rebarbas.
Em peças como orelhas de fixação, abas verticais com furo oblongo e coroas dentadas, o laser é adequado para produzir contornos repetitivos. Entretanto, furos destinados ao ajuste preciso de pinos, buchas ou rolamentos podem precisar de furação, alargamento ou usinagem posterior.
No corte de tubos, devem ser considerados ainda a ovalização, a variação de parede e a referência angular entre recortes. Quando uma superfície será acabada posteriormente, pode-se prever sobremetal, evitando que o corte inicial comprometa a dimensão final.
Dobra CNC: retorno elástico e sequência de conformação
A tolerância de dobra de chapa é influenciada pelo raio interno, abertura da matriz, espessura, sentido de laminação e resistência do material. Após a retirada da carga, a chapa tende a recuperar parcialmente sua forma original, fenômeno conhecido como retorno elástico.
Aço carbono, inox e alumínio respondem de maneiras diferentes à conformação. O inox geralmente apresenta retorno elástico mais pronunciado; o alumínio exige controle do raio para reduzir riscos de marcas ou trincas; e o aço carbono pode variar conforme a classe e o lote.
A sequência de conformação também interfere no resultado. Uma dobra pode limitar o acesso do ferramental à etapa seguinte ou acumular desvios lineares e angulares. Na Crocoli, a dobra CNC com ferramental dedicado permite planejar referências, compensações e sequência produtiva para peças seriadas.
Soldagem e distorção térmica
As tolerâncias em conjuntos soldados não dependem apenas da precisão das peças cortadas. O calor da soldagem provoca contração, empenamento e deslocamento entre componentes.
| Processo | Aplicação | Impacto dimensional a controlar |
|---|---|---|
| MIG/MAG robotizada | Cordões repetitivos e produção seriada | Sequência, aporte térmico e repetibilidade |
| TIG manual | Juntas que exigem maior controle operacional | Concentração de calor e deformação localizada |
| Dispositivos de soldagem | Posicionamento de peças e conjuntos | Referências, travamento e acesso à solda |
Dispositivos dedicados são indicados para posicionar orelhas de fixação, buchas roscadas, niples para solda e alojamentos antes da união. Mesmo assim, superfícies funcionais críticas — como assentos de rolamentos, faces de montagem e furos coaxiais — podem requerer usinagem posterior à solda. Nesses casos, o projeto deve prever sobremetal suficiente para recuperar alinhamento, concentricidade e planicidade.
Usinagem CNC e dimensões funcionais
Torneamento, fresamento, furação e rosqueamento são aplicados quando a tolerância dimensional na usinagem precisa ser mais controlada do que aquela obtida diretamente por corte, dobra ou solda. A usinagem CNC sob medida é especialmente relevante em:
- pinos de fixação com cabeça e pinos-guia;
- buchas com canal para anel elástico;
- alojamentos centrais de rolamentos;
- olhais superiores usinados;
- terminais espigão e niples com roscas BSP ou NPT.
Ao definir como especificar tolerâncias, convém identificar ajustes, diâmetros de encaixe, roscas, paralelismo, perpendicularidade e referências de medição. Tolerâncias geométricas devem estar relacionadas a datums funcionais claros, e não apenas às bordas brutas da peça.
Acabamentos também alteram dimensões
Rebarbação e jateamento podem suavizar arestas e modificar discretamente superfícies. Já a pintura eletrostática a pó e outros tratamentos de superfície adicionam uma camada ao componente. Em furos, roscas, encaixes e assentos, essa camada pode reduzir folgas ou impedir a montagem.
O desenho deve informar quais áreas serão protegidas, mascaradas ou acabadas antes ou depois do revestimento. Essa definição integra corte, dobra, solda, usinagem e acabamento sem impor tolerâncias em peças metálicas incompatíveis com a sequência real de fabricação.
Exemplos de tolerâncias em componentes metálicos e aplicações industriais
Na fabricação de peças sob desenho, cada requisito deve estar ligado à função do componente. Diâmetros de acoplamento, posição de furos, concentricidade, paralelismo e perfis de rosca podem ser críticos, enquanto superfícies sem função de montagem geralmente admitem faixas mais amplas. Essa distinção evita aplicar tolerâncias em peças metálicas excessivamente restritivas a toda a geometria.
Tolerâncias funcionais em peças usinadas e soldadas
| Componente | Características que exigem controle | Impacto na aplicação |
|---|---|---|
| Terminal espigão | Diâmetro externo, perfil do espigão, rosca, concentricidade e acabamento superficial | Interfere na montagem da mangueira, retenção mecânica e condução de fluidos |
| Orelhas de fixação | Diâmetro e posição dos furos, distância entre faces e perpendicularidade | Afeta o alinhamento de pinos, cilindros hidráulicos e braços articulados |
| Olhais superiores usinados | Coaxialidade entre furos, largura interna, diâmetro e acabamento dos alojamentos | Evita travamentos, folgas irregulares e desgaste prematuro da articulação |
| Bucha roscada | Diâmetros interno e externo, concentricidade e classe da rosca | Garante inserção ou soldagem correta e alinhamento do elemento roscado |
| Niple sextavado para solda | Rosca BSP ou NPT, concentricidade, sextavado e preparação da base | Influencia conexão, aperto, vedação e posicionamento para soldagem |
| Grampo U | Abertura entre pernas, paralelismo, comprimento útil e geometria da curvatura | Determina o encaixe em tubos, eixos, serpentinas ou feixes de mola |
| Pino de fixação | Diâmetro, circularidade, retitude e relação com o furo correspondente | Define o tipo de ajuste, a liberdade de movimento e a resistência ao desgaste |
| Alojamento de rolamento | Diâmetro, concentricidade, circularidade e posição dos furos | Mantém o rolamento alinhado e reduz vibrações e esforços indevidos |
| Bucha com canal para anel elástico | Diâmetros de ajuste, largura, profundidade e posição do canal | Assegura retenção axial e montagem adequada do anel elástico |
No terminal espigão, por exemplo, não basta informar apenas o diâmetro nominal. O desenho deve indicar qual região entra em contato com a mangueira, qual rosca será conectada e quais superfícies precisam permanecer concêntricas. A tolerância dimensional na usinagem deve ser definida em conjunto com o material, o acabamento e a função de vedação.
Em orelhas de fixação e olhais superiores, a posição relativa dos furos costuma ser mais relevante que tolerâncias restritas no contorno externo. Quando essas peças integram conjuntos soldados, a sequência de soldagem pode alterar distância, alinhamento e coaxialidade. Uma solução produtiva pode combinar corte a laser, solda robotizada MIG/MAG e usinagem CNC sob medida dos furos após a união, preservando as referências funcionais.
Roscas, ajustes e retenção
Buchas roscadas e niples sextavados exigem a identificação completa da rosca no projeto. Roscas BSP e NPT não devem ser tratadas como equivalentes: apresentam diferenças de geometria e forma de vedação. Também é importante indicar se a estanqueidade depende da própria rosca, de vedante, de junta ou de outra superfície de contato.
Para pinos, buchas e alojamentos de rolamento, como especificar tolerâncias depende do ajuste desejado:
- ajuste com folga para articulações e desmontagens frequentes;
- ajuste de transição quando se busca posicionamento com montagem controlada;
- ajuste com interferência para componentes que não devem se mover no alojamento;
- tolerância específica no canal de anel elástico para garantir retenção sem comprometer a montagem.
Relação com processos e setores industriais
As tolerâncias para corte a laser podem atender contornos, rasgos e furos de referência, mas regiões de ajuste podem exigir usinagem posterior. Da mesma forma, a tolerância de dobra de chapa deve considerar abertura, ângulo e posição dos furos em abas dobradas. Nos grampos U, o controle deve abranger a abertura final e o paralelismo das pernas, não apenas o comprimento desenvolvido.
Esses critérios aparecem em implementos agrícolas e rodoviários, especialmente em pinos, olhais e suportes; na mineração e construção civil, em articulações sujeitas a carga; em gás e energia, nas conexões roscadas e componentes de condução; e na refrigeração industrial, em niples, serpentinas, fixadores e conjuntos que exigem montagem e vedação controladas. A Crocoli integra corte a laser de chapas e tubos, dobra CNC, soldagem, usinagem, acabamento e montagem para produzir esses componentes conforme o desenho e as referências funcionais do projeto.
Como reduzir custos ao terceirizar peças com tolerâncias críticas
Reduzir custos na fabricação de peças sob desenho não significa ampliar indiscriminadamente todas as tolerâncias. O objetivo é concentrar o controle rigoroso nas características que realmente interferem na montagem, na vedação, no alinhamento, no movimento ou na segurança do conjunto.
Quando todas as cotas recebem tolerâncias restritas, aumentam as exigências de processo, inspeção, dispositivos de fixação e possíveis operações de acabamento. Por outro lado, tolerâncias excessivamente abertas em interfaces funcionais podem gerar retrabalho, dificuldade de montagem e falhas em campo. Por isso, compradores e engenheiros devem definir uma estratégia de toleranciamento coerente com a aplicação.
Classifique as características conforme a função
Antes de solicitar a cotação, separe as dimensões do projeto em categorias:
| Classificação | Exemplos | Orientação |
|---|---|---|
| Críticas para a função | Assento de rolamento, rosca, diâmetro de pino, posição de furo de articulação | Informar tolerância, referência e método de verificação esperado |
| Importantes para a montagem | Furação entre componentes, largura de encaixe, alinhamento de abas | Considerar a sequência de fabricação e a condição final do conjunto |
| Não críticas | Contornos livres, alívios, dimensões sem interface | Evitar tolerâncias mais restritivas do que a aplicação exige |
| Estéticas | Faces aparentes, acabamento e uniformidade visual | Especificar critérios de aceitação separados das dimensões funcionais |
Em um pino de fixação com cabeça ou pino guia, por exemplo, o diâmetro funcional pode exigir tolerância dimensional na usinagem, enquanto o comprimento de uma região sem contato admite uma faixa mais ampla. Em uma bucha roscada, o ponto crítico pode estar na rosca e na concentricidade entre superfícies. Já em uma aba vertical de fixação, a posição do rasgo em relação aos furos de montagem tende a ser mais relevante do que dimensões externas sem função de encaixe.
Evite tolerâncias gerais incompatíveis com o processo
Saber como especificar tolerâncias também exige relacionar cada requisito ao processo produtivo. Aplicar no desenho inteiro uma tolerância típica de usinagem pode obrigar a usinar superfícies que poderiam permanecer cortadas, dobradas ou soldadas.
As tolerâncias para corte a laser devem considerar material, espessura, geometria, dimensão da peça e necessidade de operações posteriores. A tolerância de dobra de chapa depende ainda do raio, ferramental, sentido de laminação, retorno elástico e sequência de dobras. Nas tolerâncias em conjuntos soldados, é necessário avaliar contrações térmicas, acessibilidade, ordem dos cordões e pontos de referência após a soldagem.
Quando uma dimensão só precisa ser precisa no conjunto acabado, pode ser mais econômico cortar, dobrar e soldar primeiro, deixando a usinagem CNC sob medida apenas para furos, faces ou alojamentos funcionais. Essa abordagem pode ser aplicada, por exemplo, a alojamentos centrais de rolamento, olhais superiores usinados e estruturas com buchas soldadas.
Defina referências de medição sem ambiguidades
O desenho deve indicar de onde cada dimensão será medida. Referências inconsistentes dificultam a inspeção e podem produzir resultados diferentes entre fornecedor e cliente.
Para melhorar a cotação e a fabricação:
- identifique faces, eixos ou furos usados como referências;
- relacione as cotas funcionais à mesma base de montagem;
- informe se a medição ocorre antes ou depois da solda, pintura ou tratamento superficial;
- diferencie dimensões de fabricação das dimensões finais de inspeção;
- indique requisitos de posição, alinhamento ou concentricidade quando forem essenciais;
- evite cadeias de cotas que acumulem variações desnecessárias.
Envie arquivos DXF/DWG consistentes com o desenho
Os arquivos digitais devem representar a revisão vigente do projeto. DXF ou DWG com contornos duplicados, linhas abertas, escalas incorretas ou divergências em relação ao desenho cotado podem atrasar a análise técnica.
O pacote de cotação deve incluir material, espessura, quantidade, revisão, acabamento, identificação das características críticas e, quando aplicável, informações sobre montagem. Também é importante esclarecer se roscas, chanfros, rasgos, dobras e soldas já estão representados nos arquivos ou apenas descritos em notas.
Centralize os processos em uma manufatura integrada
A manufatura integrada da Crocoli reúne engenharia de aplicação, análise de DXF/DWG, prototipagem, corte a laser de chapas e tubos, dobra CNC, solda robotizada MIG/MAG, solda manual TIG, usinagem CNC, rebarbação, jateamento, pintura eletrostática a pó, tratamentos de superfície e montagem.
Essa integração facilita a definição da sequência produtiva, reduz transferências entre fornecedores e permite compatibilizar tolerâncias de componentes como terminais espigão, niples sextavados para solda, grampos U, buchas com canal para anel elástico e conjuntos com orelhas de fixação. A prototipagem também ajuda a validar interfaces antes da produção seriada.
Para uma análise orientada à função e ao processo, solicite um orçamento técnico e envie seu projeto em DXF/DWG por [crocoli.com.br/contato](https://crocoli.com.br/contato).
FAQ: dúvidas frequentes sobre tolerâncias na fabricação de peças
Qual tolerância usar em peças usinadas?
A tolerância dimensional na usinagem deve ser definida conforme a função de cada superfície, e não aplicada de forma restritiva a toda a peça. Assentos de rolamentos, diâmetros de pinos, alojamentos, roscas e faces de referência normalmente exigem maior controle do que superfícies sem função de encaixe.
Em projetos de usinagem CNC sob medida, informe:
- dimensão nominal e limites admissíveis;
- tipo de ajuste desejado: com folga, transição ou interferência;
- tolerâncias geométricas necessárias, como concentricidade, posição e perpendicularidade;
- rugosidade somente nas superfícies funcionais;
- condição de medição e referência de montagem.
Um alojamento central de rolamento, por exemplo, pode exigir controle rigoroso no assento interno, enquanto o diâmetro externo admite tolerância mais ampla.
Qual é a precisão do corte a laser?
As tolerâncias para corte a laser dependem do material, da espessura, do formato, das dimensões da chapa ou do tubo, da qualidade da matéria-prima e do efeito térmico. Furos muito pequenos em relação à espessura, perfis longos, geometrias com cantos próximos e peças com baixa rigidez merecem análise específica.
O corte a laser é adequado para produzir contornos, rasgos e furos com repetibilidade, mas não substitui automaticamente a usinagem em ajustes de precisão. Em uma aba vertical de fixação, o rasgo de regulagem pode ser cortado a laser; já um furo destinado ao encaixe controlado de um pino pode precisar de furação, mandrilamento ou outra operação de acabamento.
Como indicar tolerâncias em desenho técnico?
Para especificar tolerâncias sem gerar custo desnecessário, o desenho deve combinar tolerâncias gerais com indicações específicas apenas nas características críticas. Recomenda-se apresentar:
- unidades e escala;
- material e espessura;
- datums ou referências de medição;
- tolerâncias dimensionais e geométricas;
- raios, chanfros, roscas e acabamento;
- sequência ou condição relevante de fabricação;
- proteção superficial e áreas que não podem receber revestimento.
Na fabricação de peças sob desenho, arquivos DXF ou DWG devem estar coerentes com o desenho cotado e com a revisão vigente.
A solda altera as dimensões da peça?
Sim. O aquecimento localizado e a contração durante o resfriamento podem causar empenamento, variação angular e deslocamento entre componentes. As tolerâncias em conjuntos soldados também são influenciadas pela sequência de soldagem, pelo aporte térmico, pela rigidez do conjunto e pelo uso de dispositivos.
Em olhais superiores usinados ou orelhas de fixação soldados a uma estrutura, é importante definir distância entre centros, alinhamento e referências funcionais após a soldagem.
Quando usinar um conjunto depois da soldagem?
A usinagem após a soldagem é recomendada quando a operação de solda pode comprometer características essenciais, como:
- coaxialidade entre alojamentos;
- paralelismo de faces;
- posição de furos;
- diâmetros de assentamento;
- alinhamento de buchas ou olhais.
Um conjunto pode ser soldado primeiro e, depois, ter os alojamentos ou furos acabados na mesma referência. Essa estratégia favorece a relação geométrica final, embora deva ser prevista desde o projeto.
A pintura a pó interfere no ajuste?
Sim. A pintura eletrostática a pó adiciona uma camada às superfícies e pode reduzir folgas em furos, roscas, rasgos, encaixes e assentos. O desenho deve indicar áreas a mascarar e superfícies que serão usinadas ou protegidas após o acabamento. Esse cuidado é especialmente relevante em buchas roscadas, pinos guia e alojamentos de rolamentos.
Como definir tolerâncias para furos, pinos e buchas?
A definição começa pelo movimento e pela montagem esperados:
| Aplicação | Critério principal |
|---|---|
| Pino com movimento livre | Folga suficiente para montagem e operação |
| Pino de posicionamento | Baixa folga e controle de posição |
| Bucha montada sob pressão | Interferência compatível com material e parede |
| Furo para parafuso | Passagem, posicionamento e processo de montagem |
| Alojamento de rolamento | Ajuste, coaxialidade e acabamento superficial |
Também devem ser considerados desgaste, temperatura, lubrificação, tratamento superficial e possibilidade de desmontagem.
Quais informações enviar para solicitar um orçamento técnico?
Envie o projeto em DXF/DWG, desenho cotado, material, espessura, quantidade, revisão, tolerâncias críticas, acabamento e aplicação da peça. Informe ainda se o fornecimento envolve corte a laser, tolerância de dobra de chapa, solda MIG/MAG ou TIG, usinagem CNC, pintura a pó ou montagem.
Para solicitar uma análise técnica da Crocoli, encaminhe os arquivos e requisitos pela página crocoli.com.br/contato.
Serviços relacionados
Solicite seu orçamento técnico
Envie seu projeto em DXF/DWG ou fale com nossa engenharia agora pelo WhatsApp.
Falar no WhatsApp